滚齿螺旋线倾斜偏差的修形
2021-03-05张作勇安徽星瑞齿轮传动有限公司
安徽科技 2021年2期
文/宋 强 张作勇(安徽星瑞齿轮传动有限公司)
滚齿作为最常用的粗加工制齿方法,螺旋线一般不做修形,其fHβ值为0。但当成品有特殊修形要求或热处理变形量较大时,若滚齿不做修形,其螺旋线倾斜偏差与后续齿面精加工(如剃齿、磨齿等)螺旋线倾斜偏差较大,会造成在齿宽不同位置上齿面精加工余量不均,甚至余量不足(如图1 所示,若剃齿需求的fHβ值为+0.02mm,当滚齿的fHβ值为0 时,剃齿齿面加工余量差异值最大为0.02mm),影响最终齿轮精度。此时就需要在滚齿时进行螺旋线倾斜偏差的修形,避免上述情况发生。
一、 修形模式
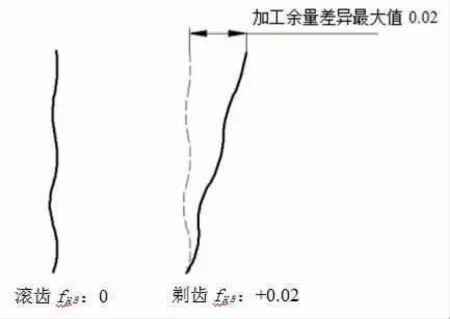
图1 齿面精加工余量不均示意图
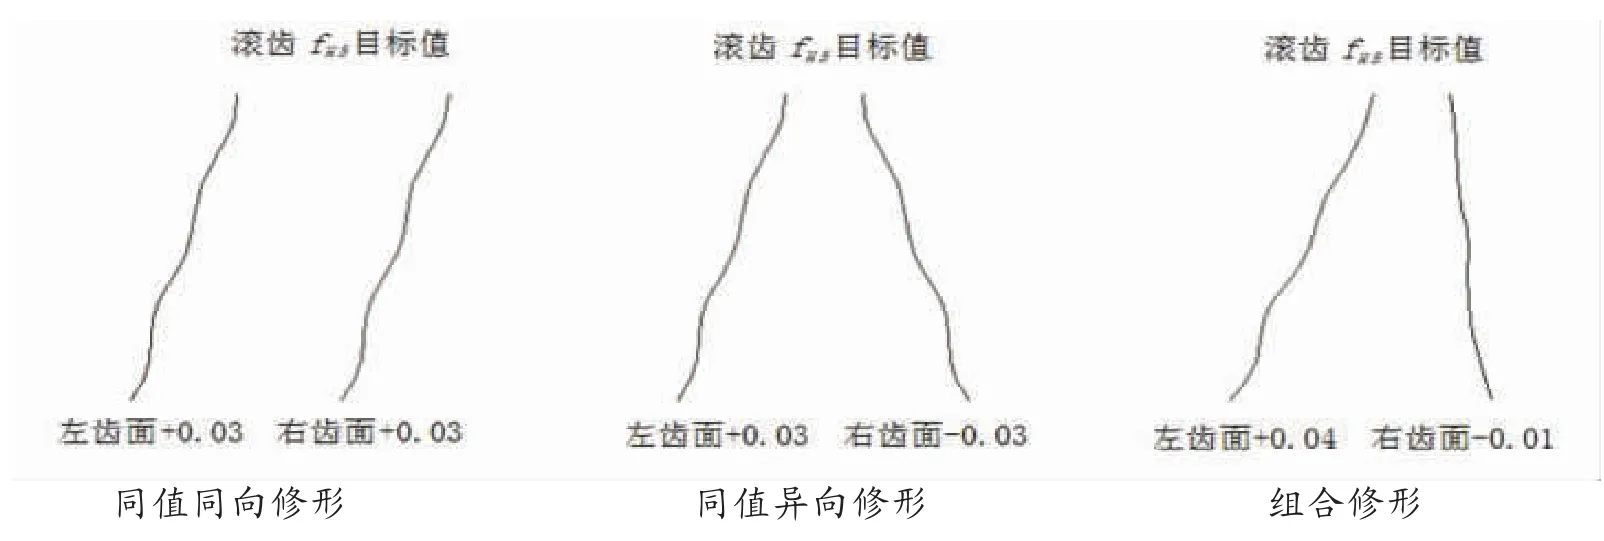
图2 修形模式适用情况示意图
根据具体情况,可将滚齿螺旋线倾斜偏差的修形分fHβ绝对值相同,符号相反;组合修形即对fHβ值和符号无要求。
二、 各修形模式的适用情况及其实现方法
1.同值同向修形(实例分析1)
同值同向修形通常适用于无特殊螺旋线修形要求、热处理变形较一致等情况。
产品要求:采用滚齿+剃齿的工艺制齿,螺旋角20°左旋,齿宽25mm,螺旋线评价范围为0.8 倍齿宽(如图3 所示),螺旋线倾斜偏差要求0.005mm。
分析:统计得出左右齿面的螺旋线倾斜偏差热处理为同值同向、同值异向和组合修形三种修形模式,如图2所示。同值同向修形即fHβ值完全相同;同值异向修形即变化量为-0.025mm,此时剃齿螺旋线倾斜偏差应要求0.03mm,经过热处理-0.025mm 后螺旋线倾斜偏差即可变为0.005mm。为保证剃齿的高效、平稳,滚齿螺旋线倾斜偏差应和剃齿相同,取值+0.03mm。……
登录APP查看全文
