用回转台加工刀片支承座工序工步及综合分析
2021-02-25沈锦桃王宝金
周 聪, 沈锦桃, 王宝金
(1.镇江中福马机械有限公司,江苏 镇江212028;2.南京林业大学,江苏 南京210037)
B4140环式刨片机是符合世界发展潮流的新型刨片机,销售形势一片大好,而镇江中福马机械有限公司的交付却一直不是很好,原因在于刀片支承座的加工精度差、效率低[1-4]。为解决这一问题,采用加工中心回转台和专用工装,毛坯留3 mm余量,精加工B4140刀片支承座。
1 加工槽面
槽面加工如图1所示,工序工步分解见表1。
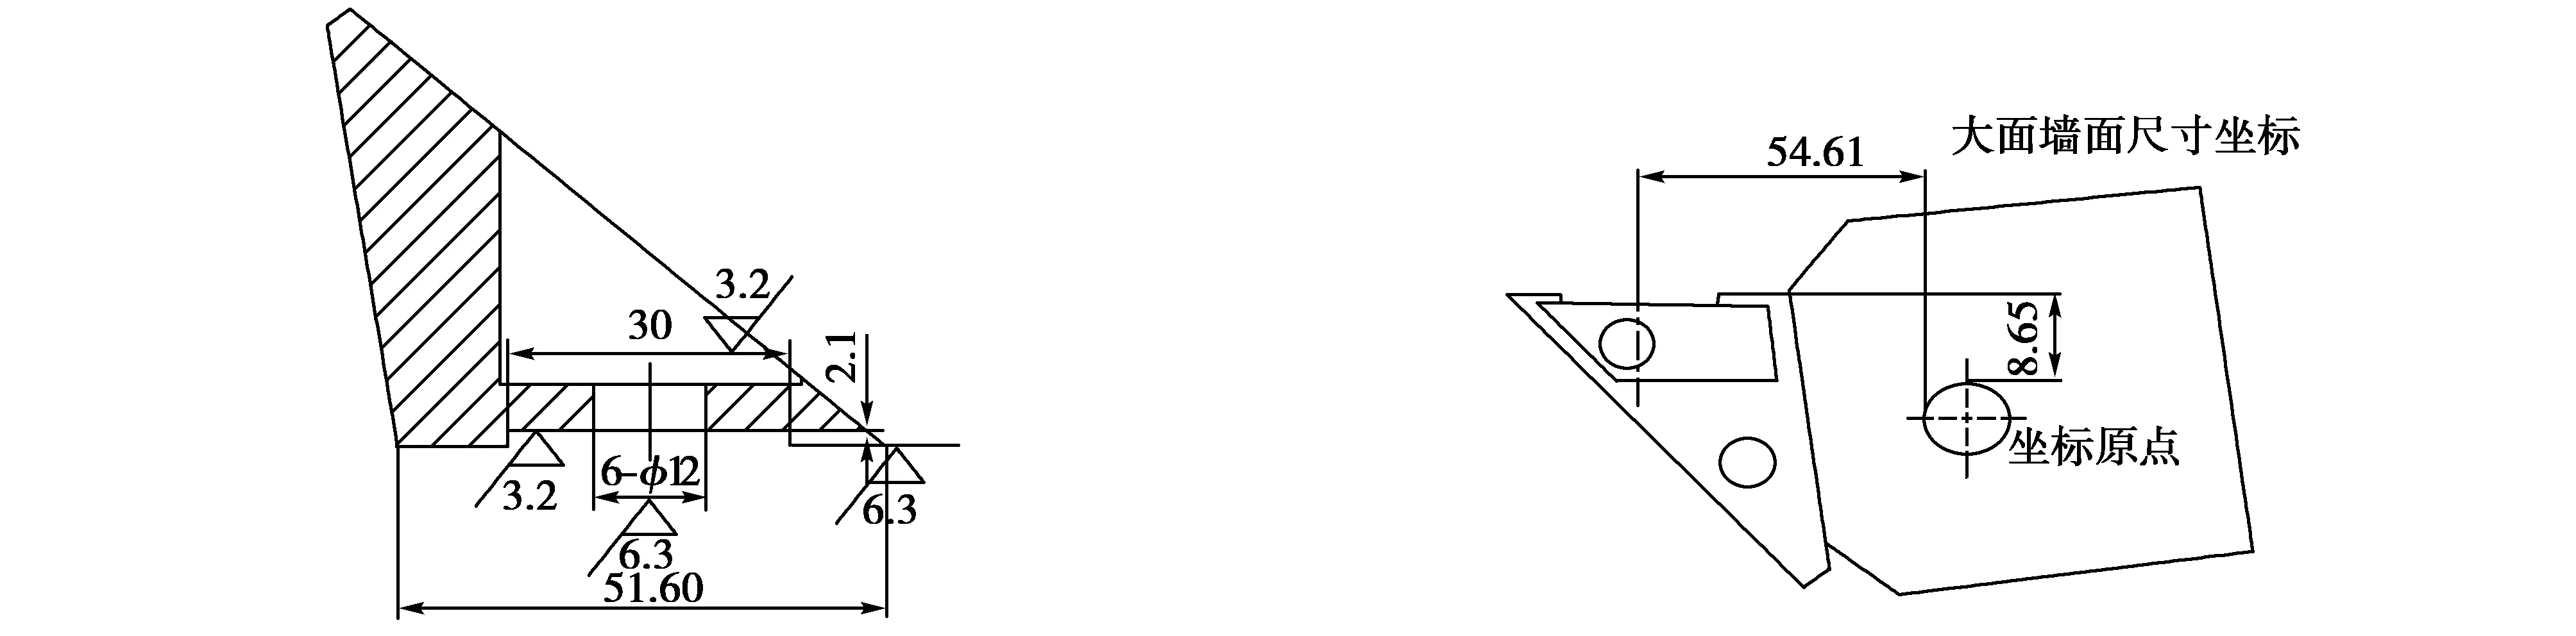
图1 槽面加工
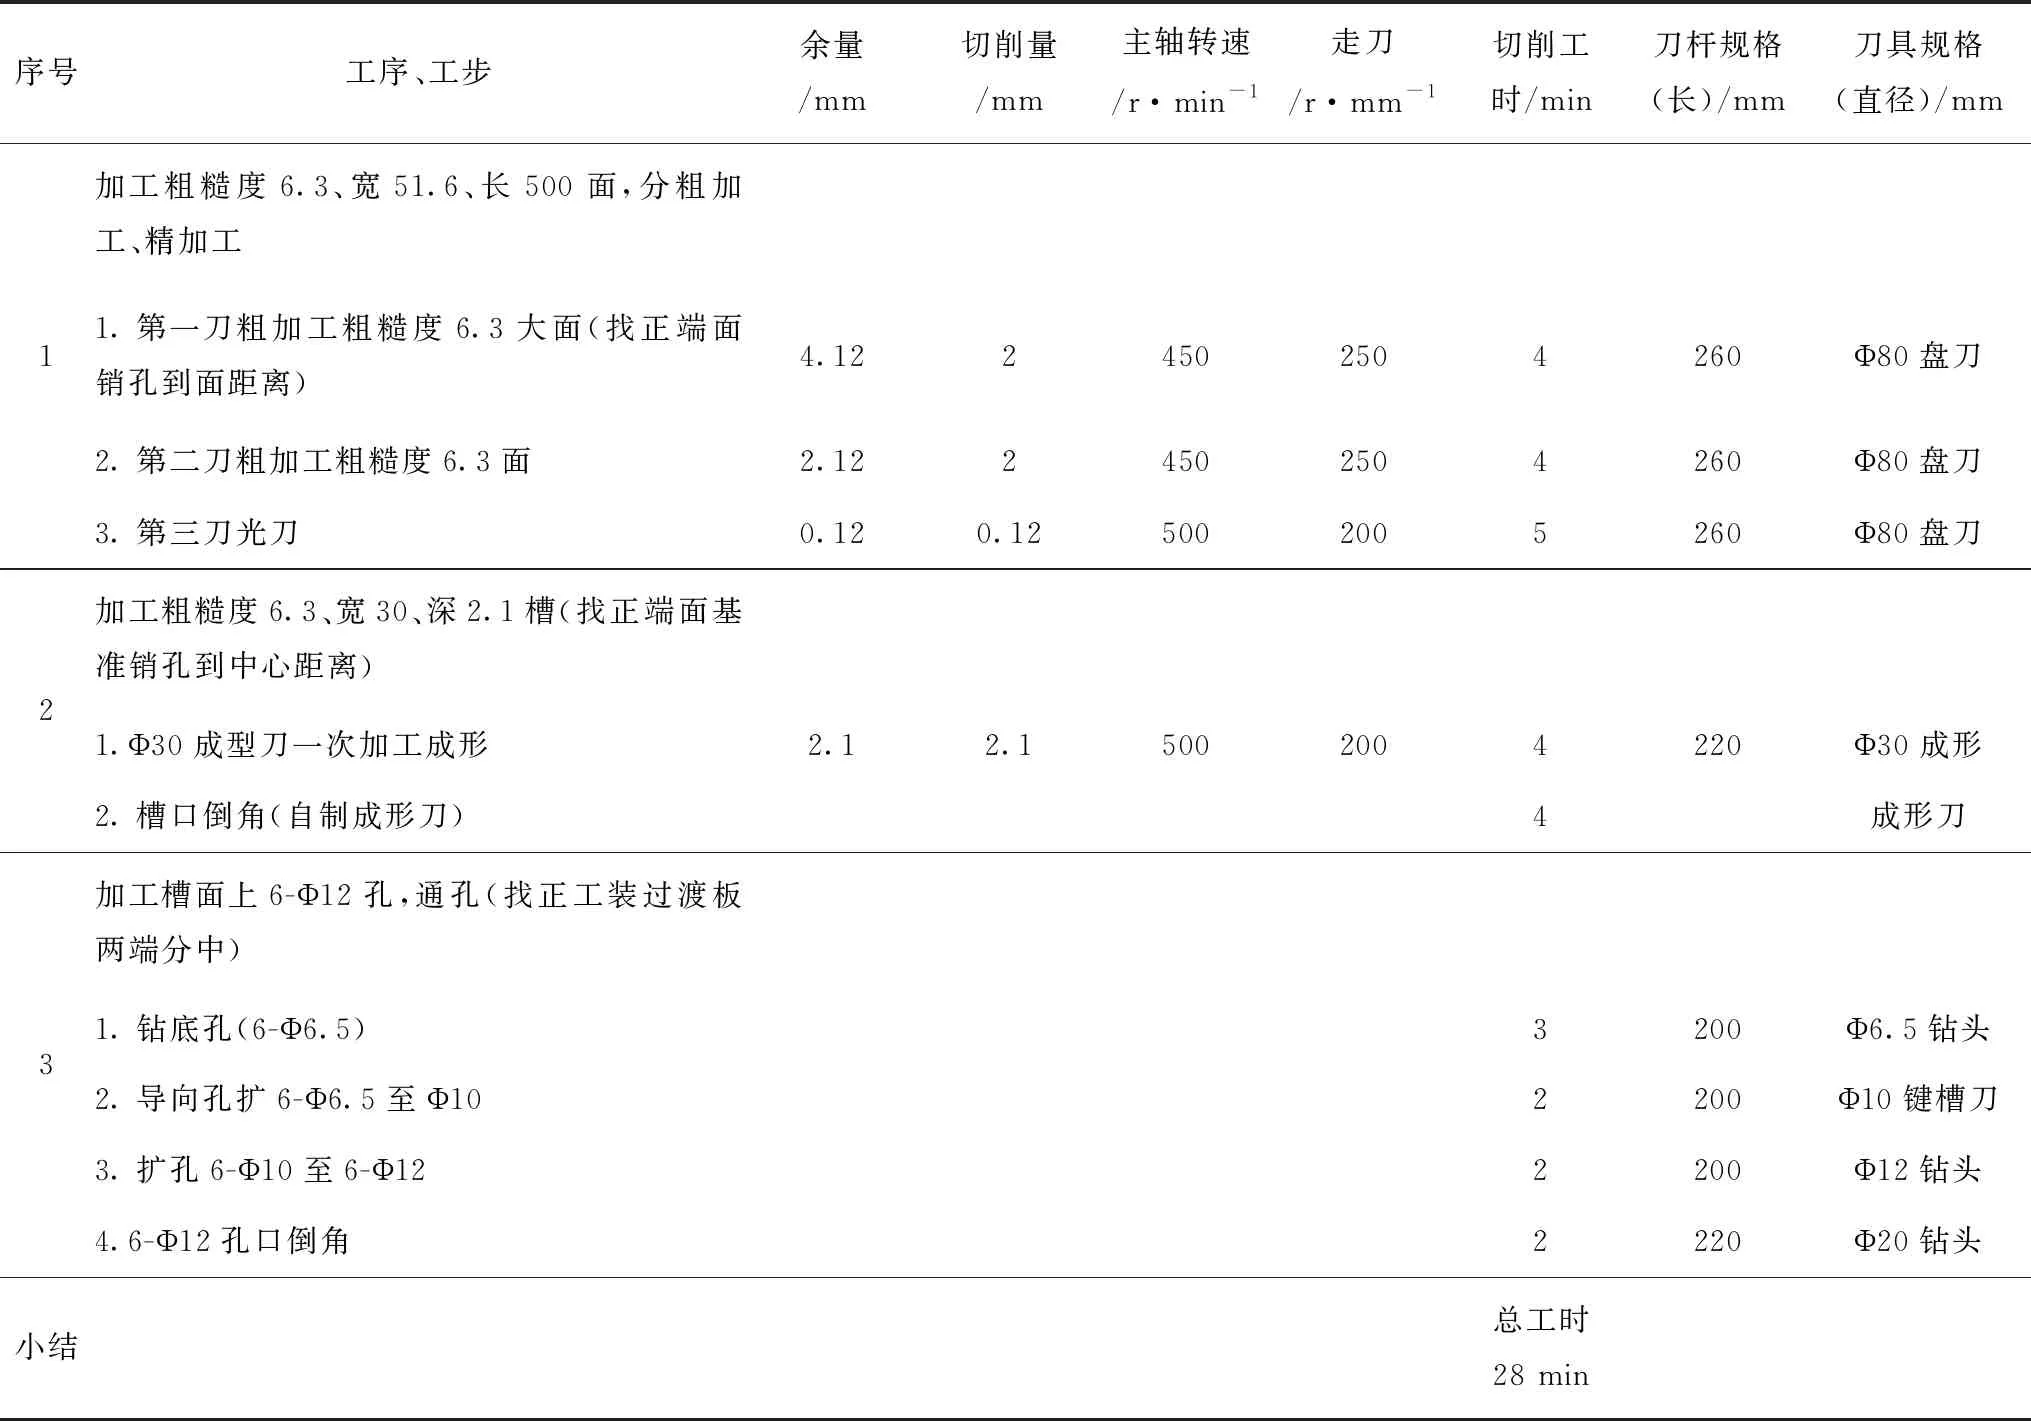
表1 槽面加工工序工步分解
2 加工大面
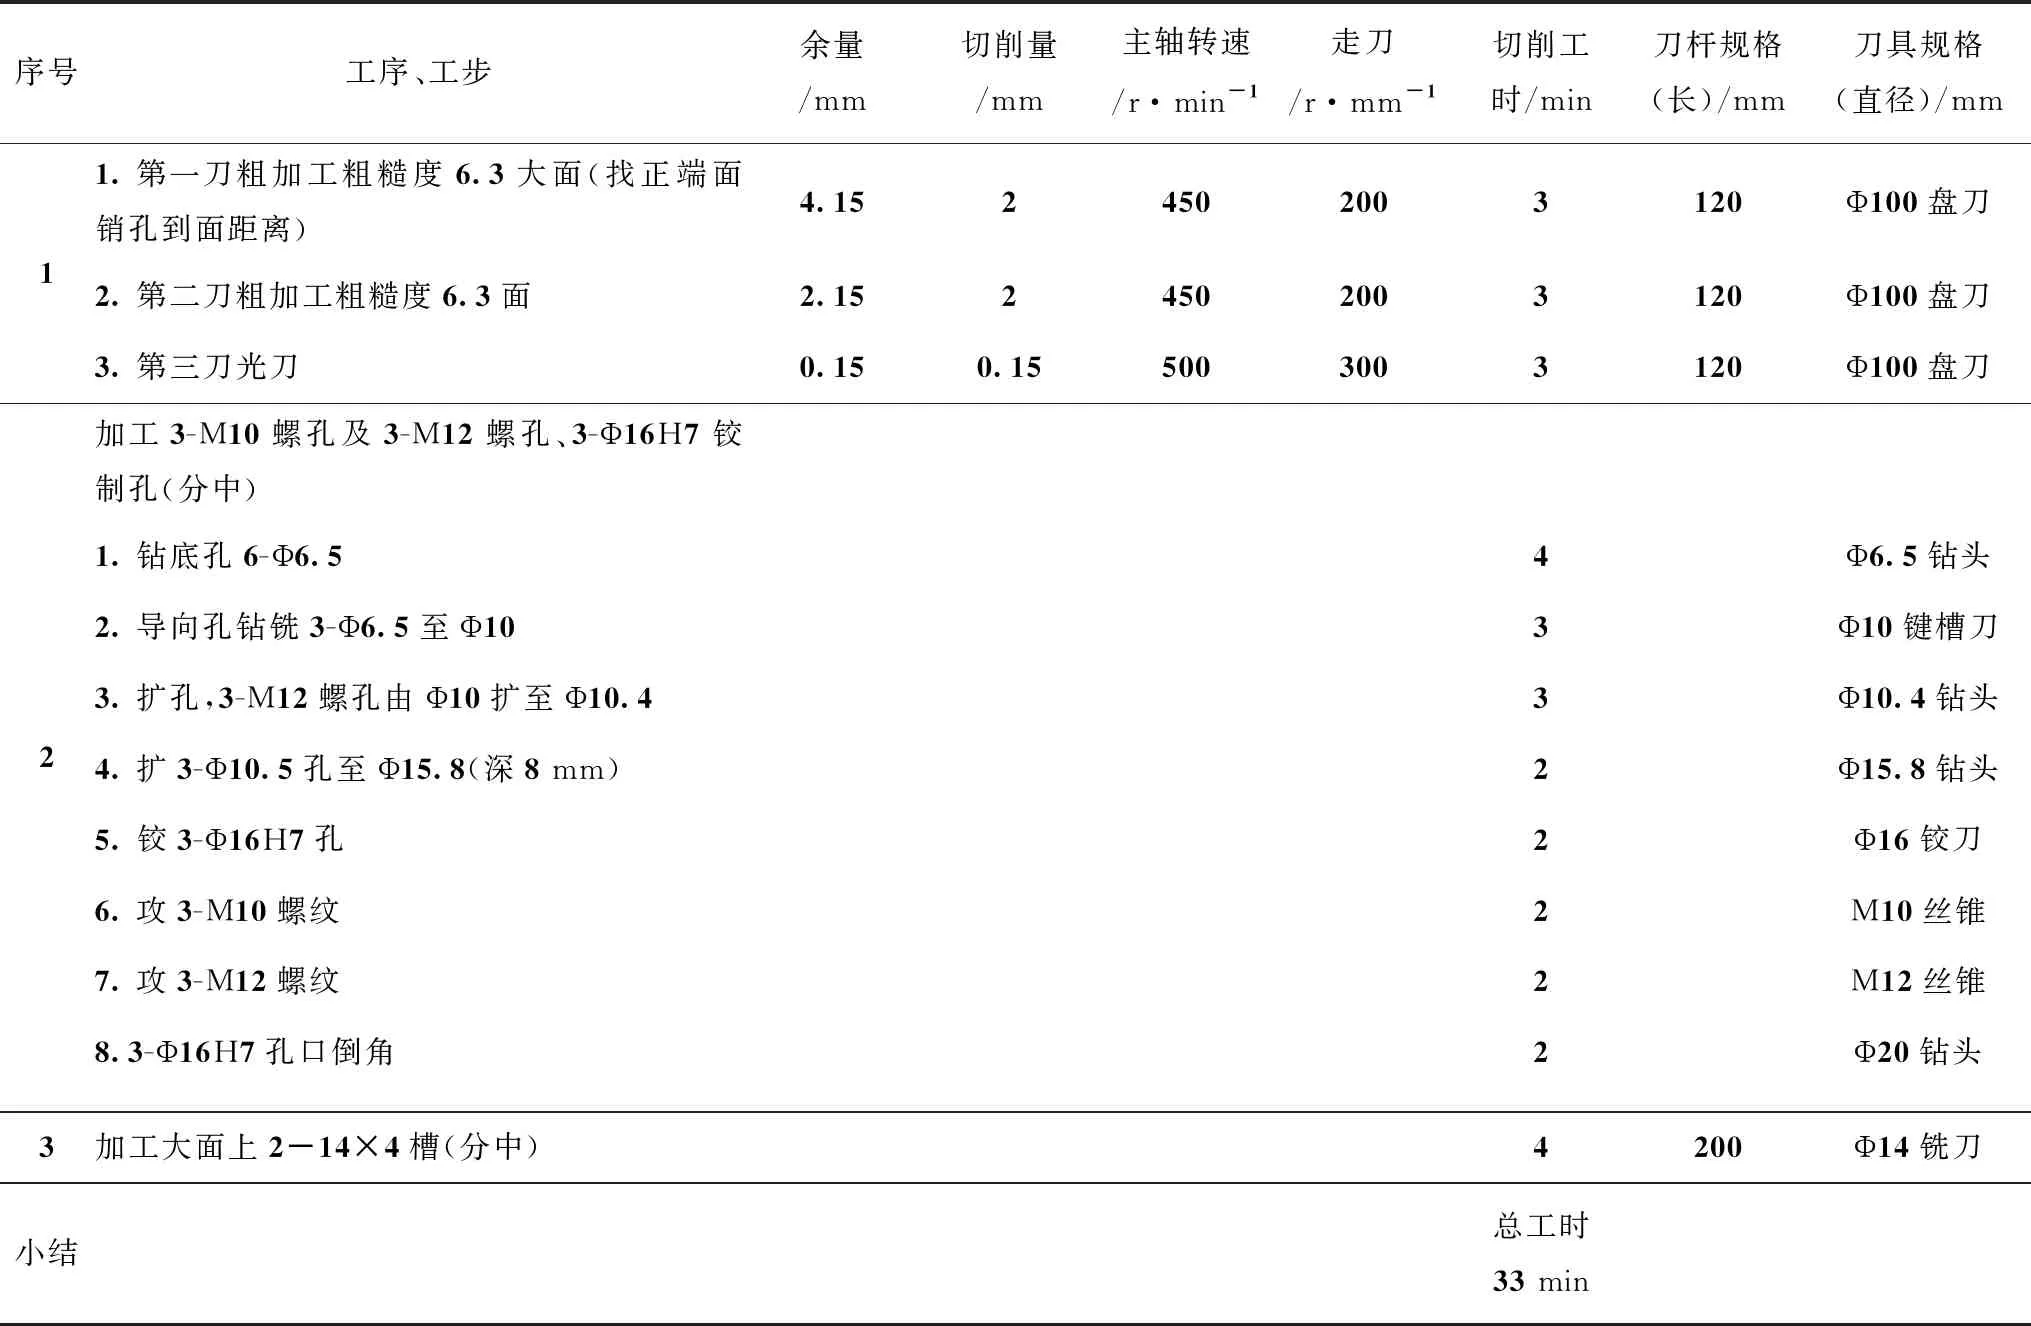
大面加工如图2所示,工序工步分解见表2。

图2 大面加工
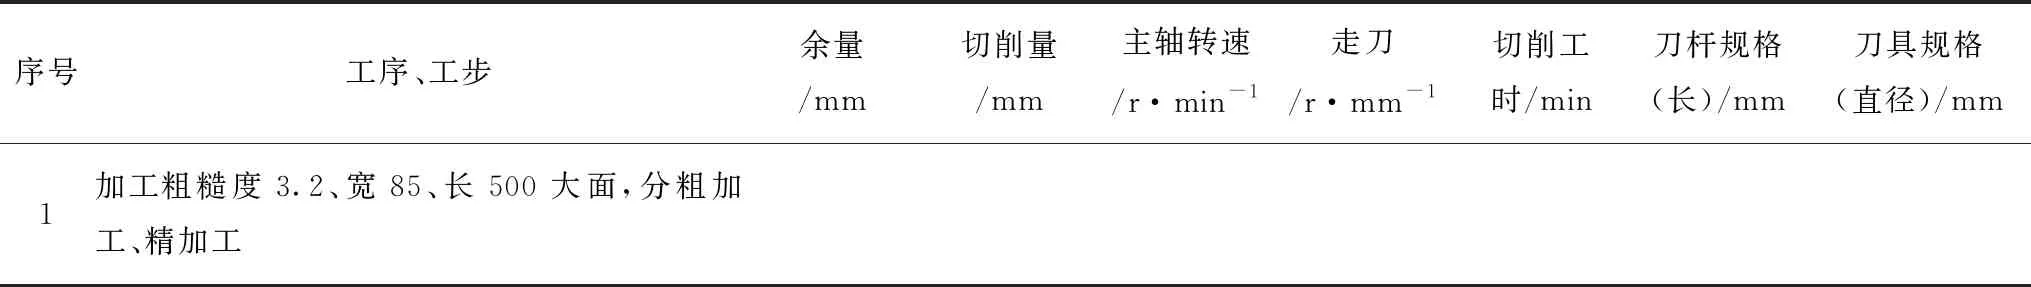
表2 大面加工工序工步分解
续表2
3 加工两端头
两端头加工如图3所示,工序工步分解见表3。
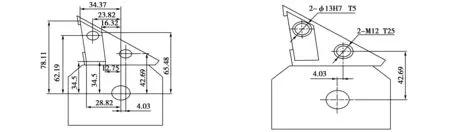
图3 两端头加工
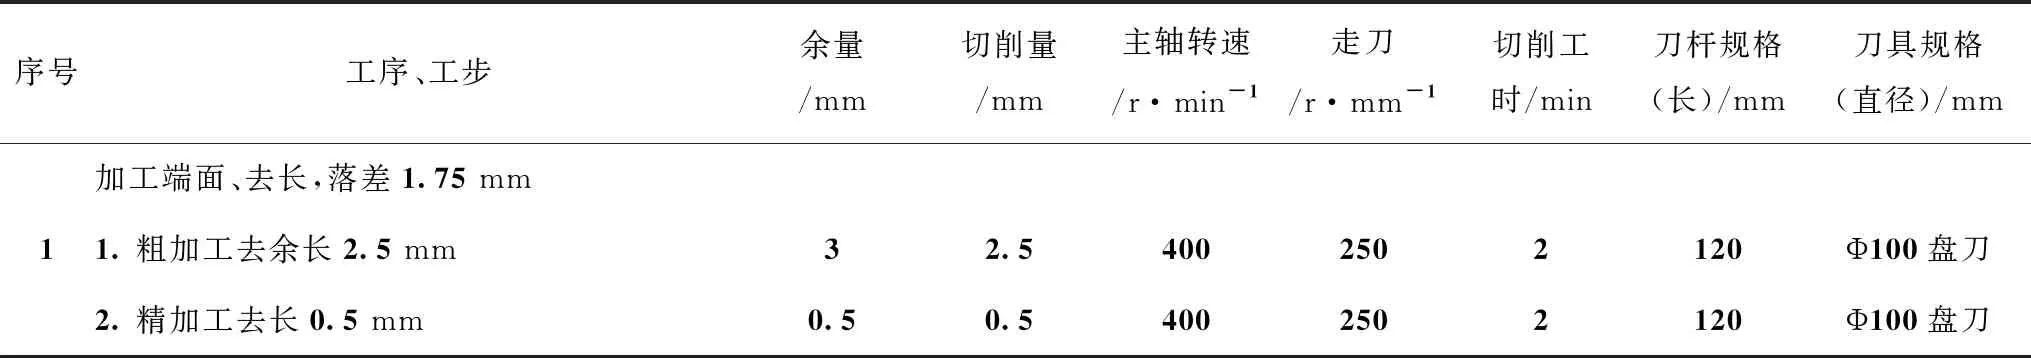
表3 两端头加工工序工步分解
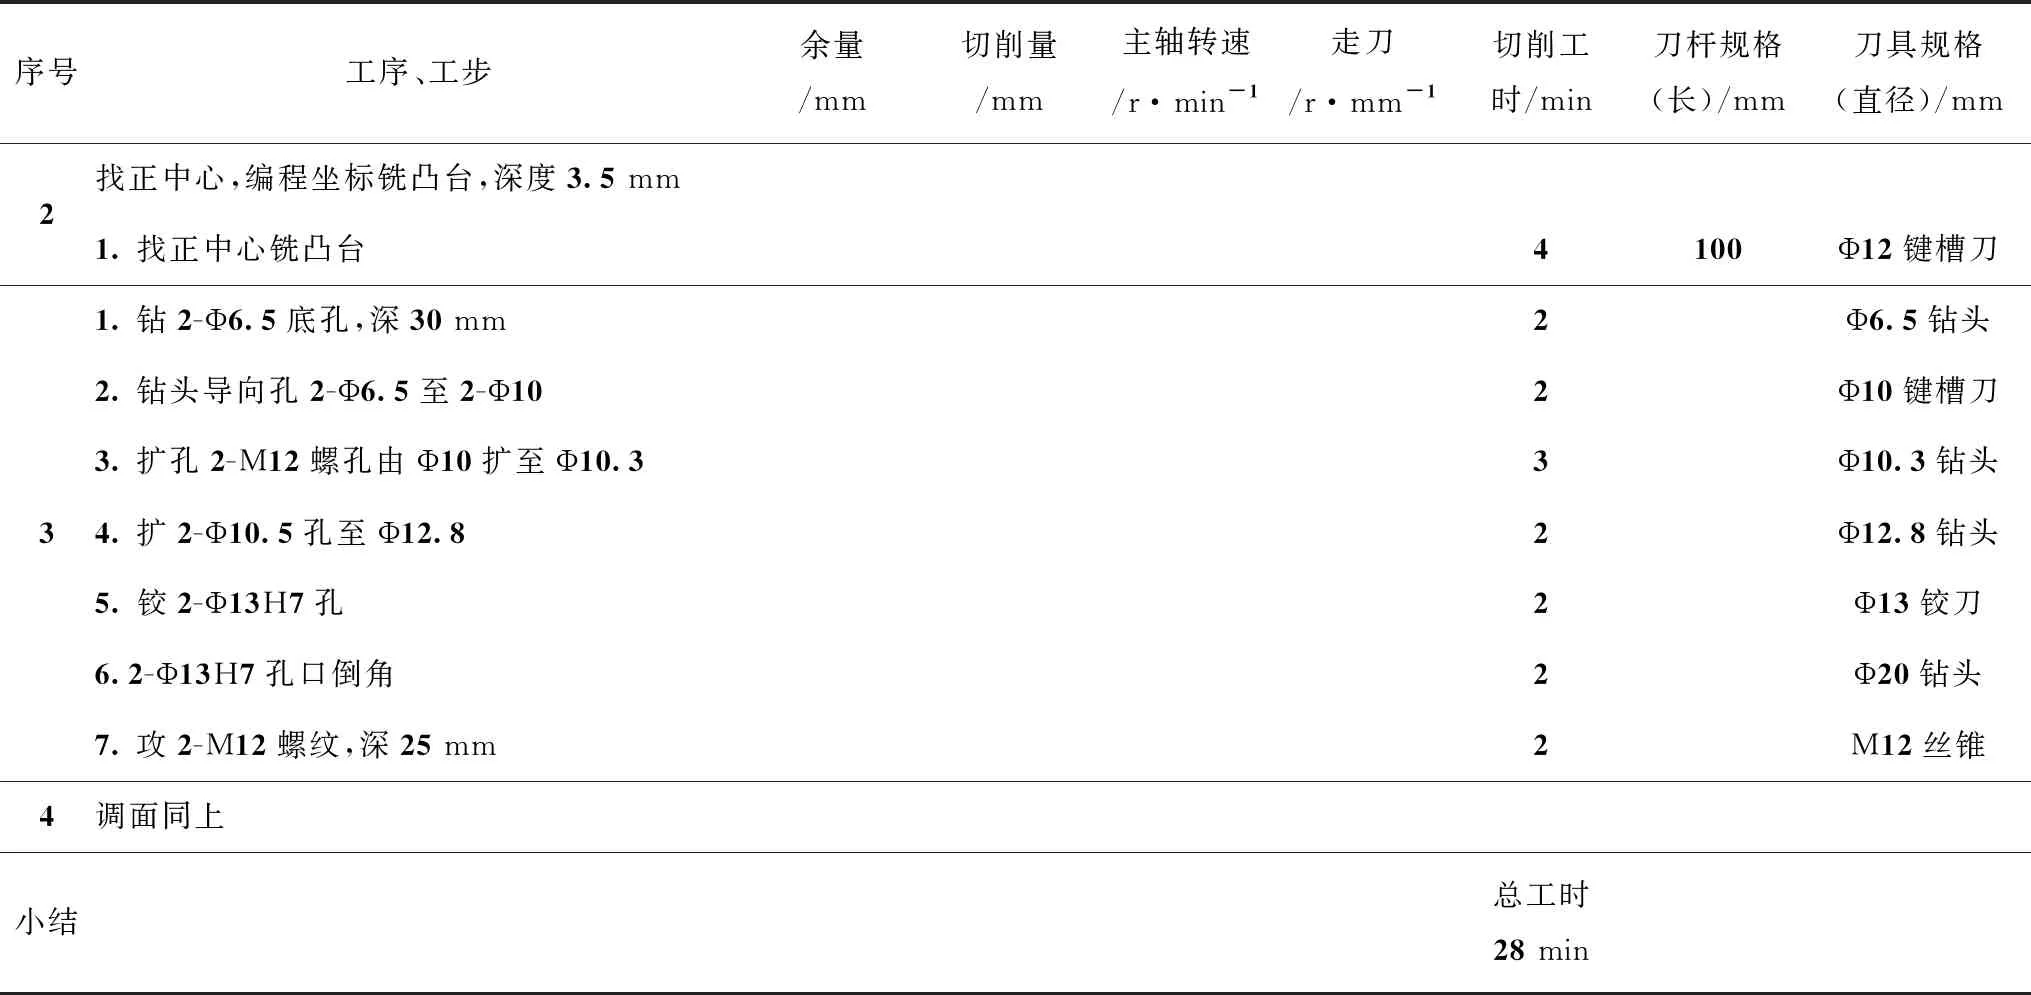
续表3
4 加工说明
(1)每道工步一道程序,数据和程序需要重新编辑,不能连续加工,加工效率低。
(2)每个高度尺寸需要高度对刀,主要原因是没有刀库数据,程序不能设定,刀具的长度不一需要每次调整对刀高度,不能连续加工,加工效率低。
(3)没有刀库,并且刀具不全,部分工步需要找刀具和锥套和更换刀柄,耗时较长。
(4)半成品余量大,余量不均,导致有高低点,加工量大。
以上耽误的时间计2~3h,所以现加工时间达到了4h。
5 小结
(1)购买的机床高度(主轴至工作台距离)需要达到800mm以上。
(2)纯加工工时为28+33+29+29=120(min)
(3)翻转工时为每6min一个面,4次翻转,共计24min。
(4)外加铣沉头工时20/10min,总计工时为174min,(包括自动换刀时间)。
(5)刀具种类:Φ80盘刀、Φ30成形刀、Φ30成形倒角刀、Φ6.5钻头、Φ10键槽刀、Φ12钻头、Φ20钻头(孔口倒角用)、Φ100盘刀、Φ10.3钻头、Φ15.8钻头、Φ16铰刀、M10丝锥、M12丝锥、Φ14键槽刀、Φ13铰刀、Φ12.8钻头、Φ12键槽刀,共计18种刀具。……
