蠕铁气缸盖缩孔缺陷分析及工艺优化
2021-02-02孙晓敏王福祥臧加伦刘庆义
中国铸造装备与技术 2021年1期
关键词:工艺
孙晓敏,王福祥,臧加伦,刘庆义,2,齐 建
(1.潍柴动力股份有限公司 工艺工匠研究院,山东潍坊 261061;2.内燃机可靠性国家重点实验室,山东潍坊 261061)
随着国家排放标准的升级,柴油发动机愈发要求高爆压、轻量化[1],随之对于气缸盖铸件的要求更加严苛。传统的灰铁气缸盖已经不能满足需要,相关企业正在努力开发蠕铁气缸盖来代替[2,3]。相比于传统的灰铸铁材料,蠕墨铸铁生产控制困难,稳定区间小,极易产生缩松、气孔、夹渣、砂眼、缩孔等铸造缺陷[4]。本文以本单位某款联体蠕铁气缸盖为研究对象,采用扫描电子显微镜(SEM)分析了蠕铁气缸盖缩孔缺陷,通过不断的优化工艺方案,提高铸件质量,消除缩孔缺陷。
1 工艺简述
本气缸盖材质为RuT450,毛坯尺寸为1200 mm×404 mm×143mm,毛坯净重185kg,属于我公司生产的大型联体气缸盖,如图1 所示。铸件壁厚差别较大,进气管处壁厚仅为5mm,底板厚度达到15mm,螺栓搭子直径为33mm,此铸件易形成热节,缩松倾向大。
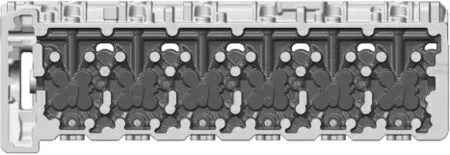
图1 气缸盖示意图
2 缺陷分析
宋长运[5]等认为,铸件凝固后期在液相中的气体溶质高度集中,当热节处发生收缩时会产生真空孔洞,孔洞的存在为气体的析出提出了有力通道,继而阻碍了金属液体的补缩,加剧了缩孔缺陷的形成。缩孔形成过程如图2 所示。

图2 缩孔机理图

式中 PA——砂芯产生的气体作用于金属液表面的张力;
P静——金属液的静压力,由金属液高度和密度决定;
P阻——气体进入金属液的阻力,由金属液的粘度、表面张力、氧化膜等决定;
P腔——型腔内的气体压力[5]。……
登录APP查看全文
