摊铺机左右悬臂铸造工艺优化设计研究
2021-02-02纪汉成原金胜付庆斌
纪汉成,原金胜,付庆斌
(科华控股溧阳市联华机械制造有限公司,江苏常州 213354)
筑路机械摊铺机中调平系统将摊铺机主机部分与熨平装置连接在一起,通过调节调平系统改变摊铺厚度和保证摊铺平整度,而左右悬臂是调平系统的重要支撑零部件,直接连接摊铺机主机和熨平装置,故此左右悬臂的工作环境恶劣,对悬臂的质量要求极高,铸件可靠性和安全性能要求高,不允许有任何铸造缺陷,铸件要进行PT、RT 检测。
1 悬臂结构特点及技术要求
左右悬臂铸件结构较为复杂,呈平板垂直连接结构,如图1 所示。铸件材质牌号为1E4677C(QT600-10),净重58 kg,最大轮廓尺寸600mm×350mm×280mm,主要壁厚为35mm,最大壁厚为60mm。
铸件要求的化学成分、力学性能如表1、表2所示。

表1 悬臂铸件的化学成分(1E4677C) ωB/%
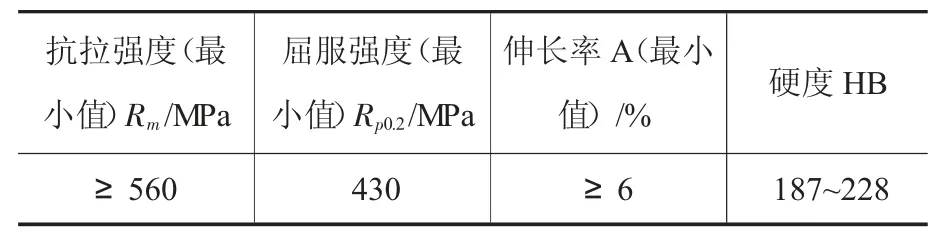
表2 悬臂铸件本体力学性能(1E4677C)
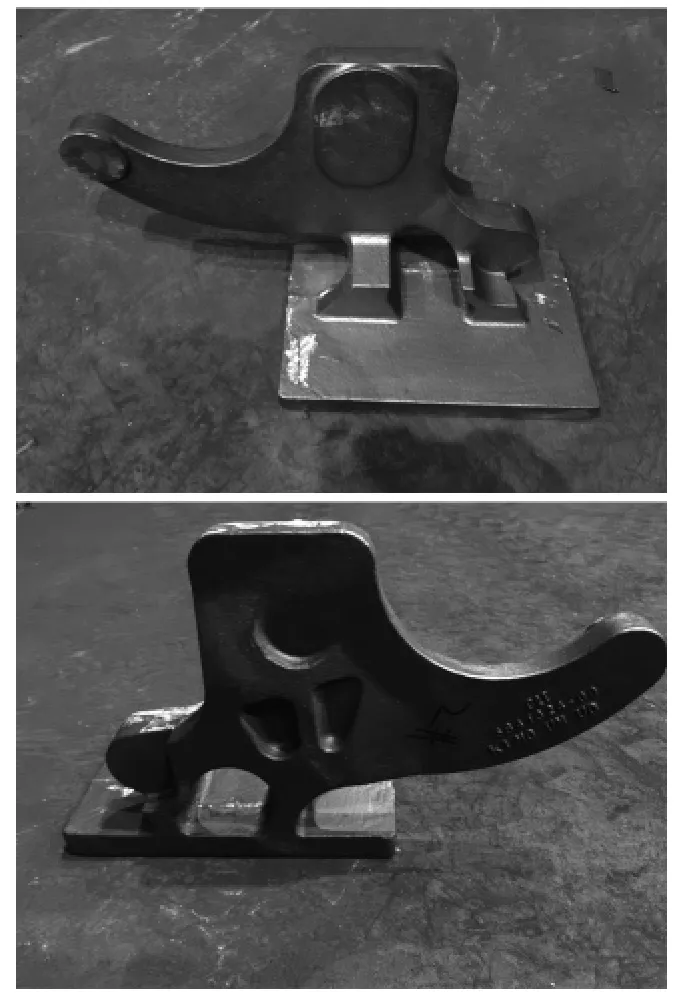
图1 悬臂铸件结构
悬臂铸件的金相组织:珠光体≤5%,碳化物≤1%,反应层≤0.35mm。石墨类型:球状。石墨大小:5~6 级,球化率≥80%。
2 原生产工艺及存在问题
2.1 造型工艺
采用一模两件呋喃树脂砂造型,铸件大平板朝下放置,侧边浇冒口浇口工艺,采用半封闭式浇注系统,浇道截面积比为F直:F横:F内=1:1.2:1.0,直浇道截面尺寸为ø60mm,横浇道截面尺寸为75/80mm×75mm,内浇道(2 道)35/40mm×45mm。设ø80/ø90mm×l35mm 侧边浇冒口1 个,ø20×l20mm 出气针10 个。放置1 个75mm×75mm×20mm 的泡沫陶瓷过滤片,铸件的热节处放置冷铁2 块。具体工艺方案如图2 所示。

图2 悬臂铸件原工艺
2.2 熔炼工艺
原铁液化学成分ω(C):2.8%~3.0%,ω(Si):3.1%~3.2%,ω(Mn)≤0.3%,ω(Ni):0.5%,ω(Cr)≤0.1%,ω(Cu)≤0.1%,ω(P)≤0.06%,ω(S)≤0.025%。
炉料及配比:选用高质量的炉料,炉料配比600kg,其中打包废钢50%,龙凤山生铁30%,回炉料20%。
球化处理采用包内凹坑冲入法[1]。球化剂选用东丰稀土硅铁镁球化剂,加入量1.4%。……
