轻型柴油发动机机体气孔缺陷分析及解决
2021-02-02张永青唐洪伟胡俊康赵志罡李小龙
中国铸造装备与技术 2021年1期
关键词:系统
张永青,唐洪伟,胡俊康,赵志罡,李小龙
(潍柴动力扬州柴油机有限责任公司 铸造厂,江苏扬州 225100)
扬柴主要生产2L、3L、4L 轻型柴油机,其中柴油机的机体铸件由扬柴铸造厂自主生产。机体造型采用静压造型线潮模砂工艺,一箱一件。制芯采用三乙胺冷芯工艺,砂芯整体组芯、整体浸涂水基涂料。机体的材质牌号为HT280,使用中频电炉和保温浇注机进行铁水的熔炼和浇注,浇注重量在60~120kg 之间,浇注温度在1410~1430℃。
自2017 年以来,铸造厂生产的所有类型的机体铸件出现了一种孔眼类缺陷(该缺陷在机体分布如图1 所示)。该类缺陷形状为圆形孔洞型(如图2 所示),位置分布于机体的下部,靠近砂芯表面,缺陷导致废品的比例在1.3%~1.6%,是铸造废品缺陷的主要模式。该缺陷也成了近年来铸造厂技术人员的重点攻关项目。
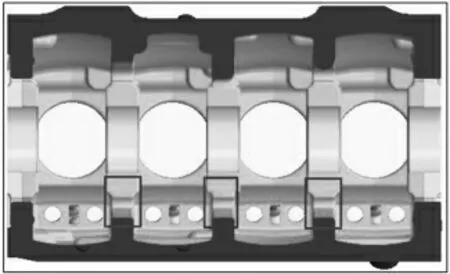
图1 缺陷分布位置
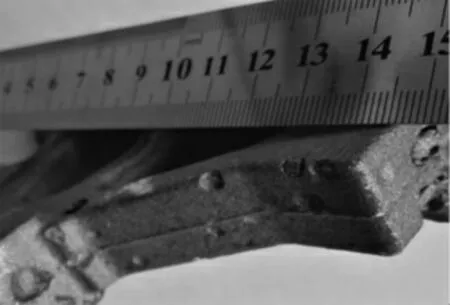
图2 缺陷样式
1 缺陷成因分析
如图3、4 所示,将缺陷试样解剖后,通过扫描电镜对该缺陷的微观形态进行观察分析,并利用能谱分析对缺陷表面的成分进行分析,最终确定该类缺陷的类型。
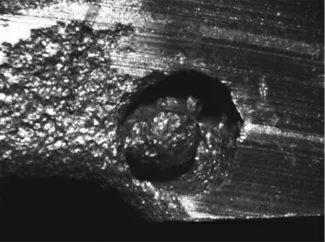
图3 缺陷式样

图4 缺陷剖面
1.1 气孔微观形态分析
从图5a 可以看出,在缺陷内存在大小不等的铁豆。在实际生产过程中,此类现象在该缺陷中出现比例较高。该现象表明,在机体浇注和充型的过程中,铁水存在较为严重的飞溅现象,这也会引起二次氧化渣的形成。
从图5b 以看出,缺陷内壁出现龟裂和裂缝,甚至有较大的裂隙从缺陷内表面向铸件本体内部延伸。这表明在铸件凝固期间,仍有气体向缺陷内扩散,导致缺陷长大而出现缺陷内壁裂纹,或较大裂隙(向铸件内延伸)。……
登录APP查看全文
