钢管管端尺寸综合测量装置设计与应用
2021-01-29黄继庆冯伟华孟凡佳
焊管 2020年10期
关键词:测量
黄继庆, 冯伟华, 孟凡佳, 刘 涛
(1. 渤海装备研究院, 河北 青县062658; 2. 渤海装备巨龙钢管公司, 河北 青县062658)
焊管生产线成品钢管管端尺寸通常采用手工测量方式, 测量数据的准确性和客观性难以得到保证。 在中俄东线工程试验段施工过程中, 由于环焊缝焊接采用自动焊工艺, 出现了Φ1 422 mm直缝埋弧焊管管端尺寸数据测量精度不能完全满足环焊自动焊机组需求的情况, 给施工带来了极大不便。 业主要求在随后的钢管生产中必须采用自动测量, 以避免手工测量带来的测量偏差; 同时在国际询单中, 大都要求钢管管端尺寸自动测量。 为了满足用户的需求, 需要研制钢管综合测量装置, 实现成品钢管管端数据自动测量, 保证测量数据的客观性和准确性。
1 测量装置设计方案
综合测量装置安装在成品检验区称重测长工位, 采用专机测量的形式, 与现有称重测长装置整合为一体。 综合测量装置(一端) 如图1 所示。
在称重测长工位两端的行走小车上配置一级滑台、 转台和二级滑台, 在二级滑台上安装检测传感器及支架, 工作流程如图2 所示。 转台带动二级滑台上的测量传感器沿钢管管壁旋转一周, 获得钢管管端原始轮廓数据, 通过计算解析得出钢管周长、 椭圆度、 壁厚和切斜等数据。

图1 钢管管端尺寸综合测量装置布置图(一端)
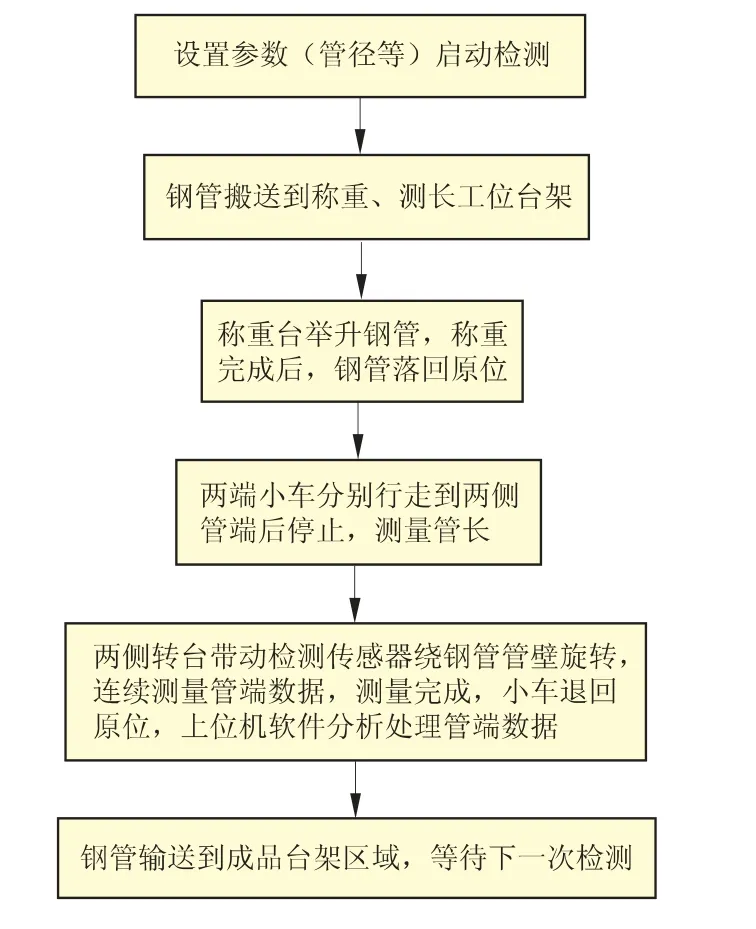
图2 测量装置工作流程
2 测量方法改进及管端尺寸测量原理
2.1 称重、 测长方法改进
2.1.1 称重
目前钢管称重方式采用4 个称重传感器两两布置到两侧的称重台, 并把4 个传感器输出信号并联到一个接线盒中, 调整角差、 信号调理后输出到称重管理器。……
登录APP查看全文
