7075 铝合金锻件表面气泡分析
2021-01-27马龙飞董刘颖刘兆伟段英冶
马龙飞, 孙 亮, 董刘颖, 刘兆伟, 段英冶
(辽宁忠旺集团有限公司,辽宁 辽阳,111003)
铝合金锻造件具有精密度高、内部组织均匀、抗冲击性能良好、耐腐蚀好等特点,7075 铝合金锻造件兼顾高强度的优点,主要应用在航空航天领域[1-3]。崔金栋[4]采用DEFORM 软件对7050 铝合金锻造工艺进行模拟优化,降低产生缺陷的几率。苏玉洁[5]和高明伟等[6]分析了7N01 铝合金板材气泡缺陷产生的原因,发现缺陷处存在着大量密集的化合物初晶,是铸造工艺不合理造成的,可以避免,解决措施是在铸造时,对漏斗进行充分预热,并适当提高铸造温度。
在近期的研究中发现7075 铝合金挤压棒经锻造后出现有沿挤压方向最长为2.4 mm 的表面气泡;在棒材圆周方向上,一侧气泡较多,另一侧较少;已破裂的气泡颜色比基体暗,无金属光泽。本文通过对生产情况进行调查、基材及缺陷部位进行分析,找出气泡的形成原因并提出解决方法。
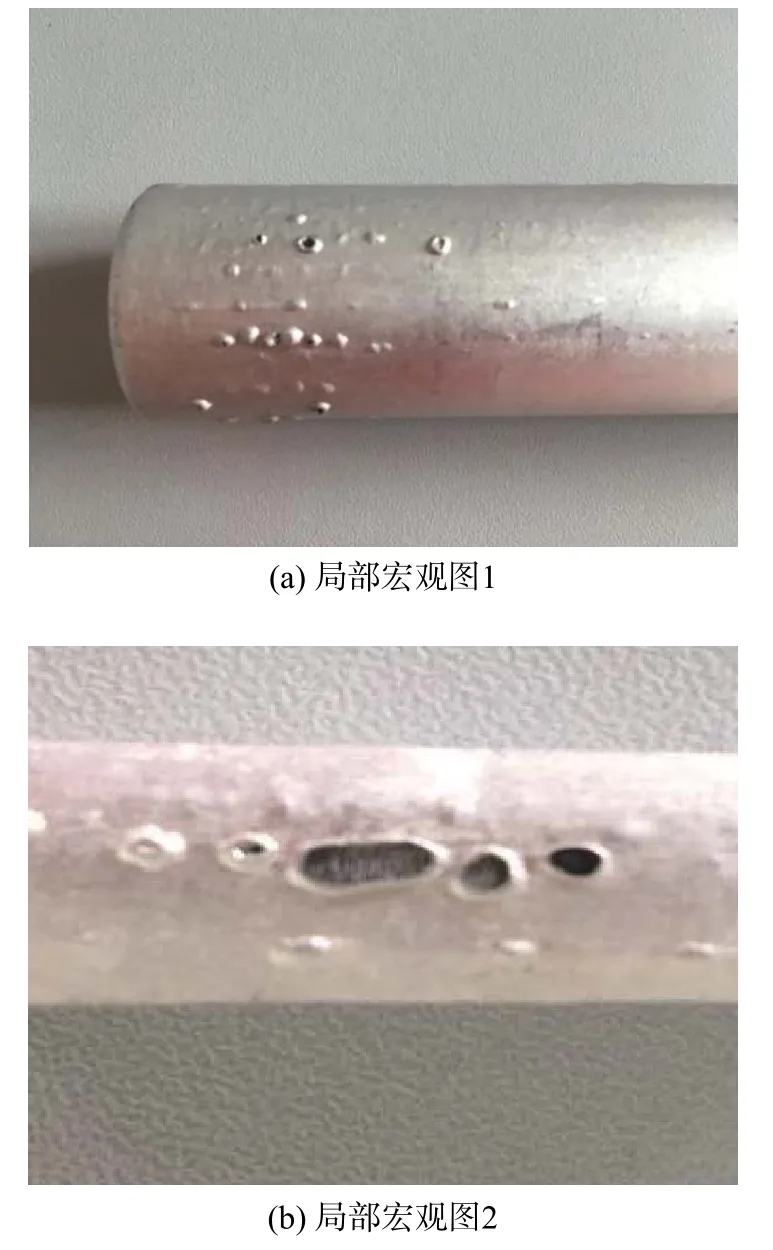
图 1 7 075 铝合金挤压棒锻造后表面气泡Fig. 1 Surface bubbles of the 7 075 aluminum alloy extruded rod after forging

图 2 气泡处内表面SEM 图Fig. 2 SEM images of the inner surface of the bubbles
1 实验方法
对7075 铝合金挤压棒材经锻造后沿着气泡纵向、横向剖开,使用光学显微镜(optical microscopy,OM) 、 和 扫 描 电 子 显 微 镜( scanning electronic microscope,SEM)观察气泡及基体相接部位的内部形貌、显微组织,并对内表面取点,采用能谱分析仪(energy disperse spectroscopy,EDS)测量各元素含量。在带有表面气泡的棒材的横截面方向上切取试样,用来检查基体是否存在疏松、夹杂以及过烧等缺陷。为验证气泡是否为基体氢含量过高所致,将锻件表皮车去1 mm 后重新固溶处理。具体挤压工艺参数为:铸锭温度400~420 ℃,挤压筒温度400 ℃,挤压速度0.4~0.8 m/min,淬火冷却方式为水冷,模具类型为单孔平模,模具温度为420 ℃。……