弹簧型薄壁衬套的加工方法
2021-01-14顾景江惠展付光勇邵林
冶金设备 2020年6期
顾景江 惠展 付光勇 邵林
(中钢集团西安重机有限公司 陕西西安 710201)
1 衬套的结构特征及设计要求
如图1,内衬套为螺旋式弹簧结构,安装于钢制外衬套内腔。外衬套加工为常规加工,而内衬套为薄壁弹簧结构,加工难度大,技术要求高,作为重点讨论对象。
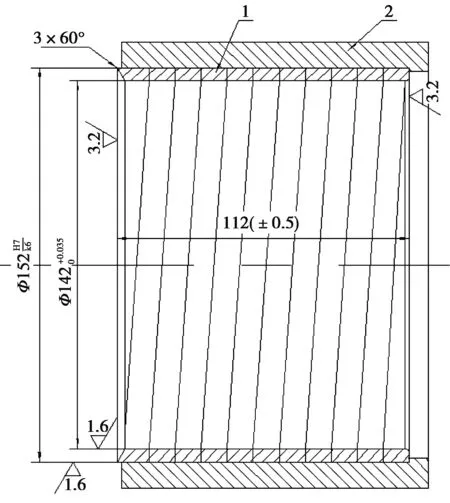
图1 弹簧衬套装配简图1-内衬套;2-外衬套
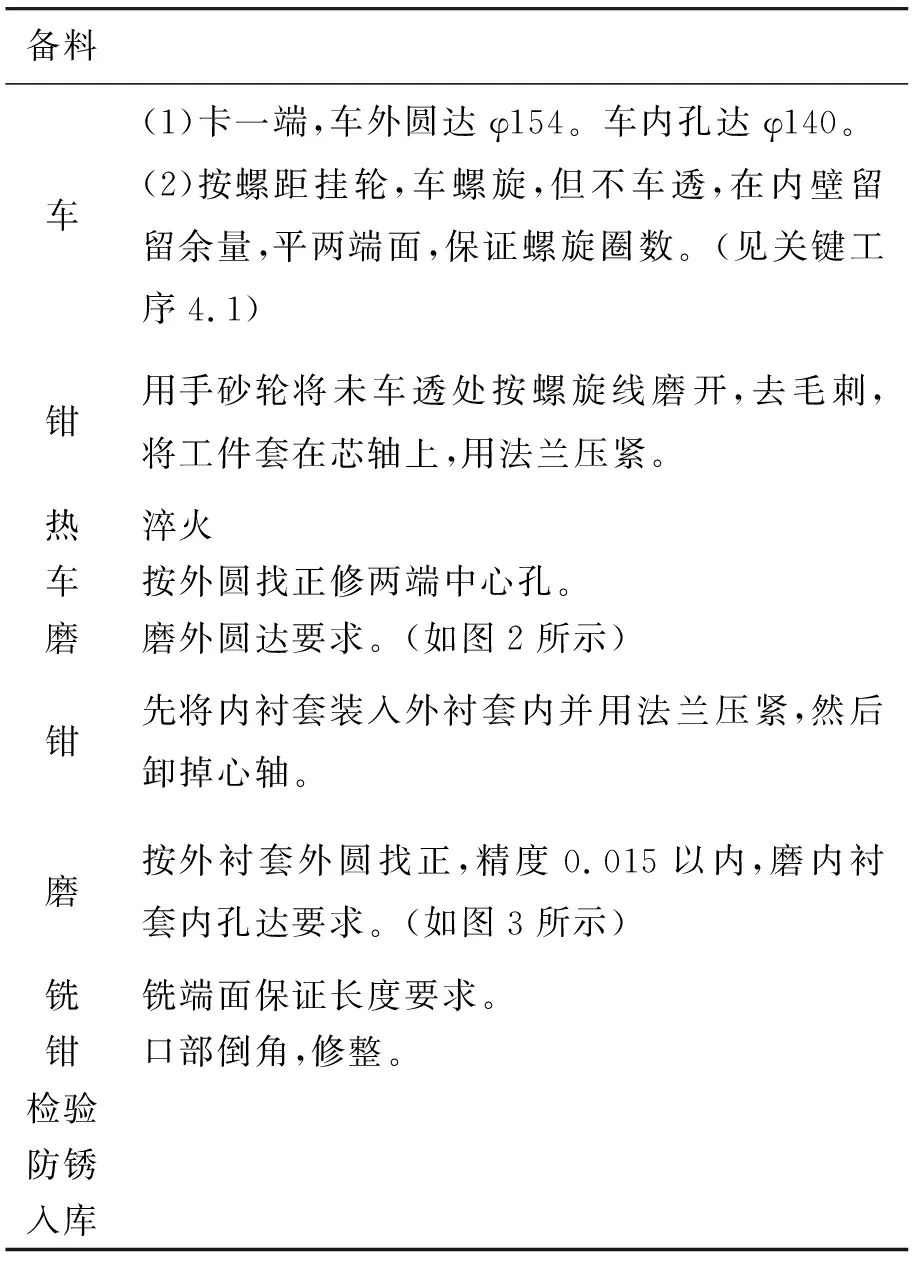
内衬套弹簧螺纹贯穿内外圆,内外圆公差只有0-0.035mm,长度为112mm,壁厚单边也只有5mm,同时表面质量要求较高,内外圆粗糙度为 加工难点一:此衬套的结构是螺旋结构,横截面为方形,不是传统的圆形,内外圆有公差要求。如何才能加工出螺旋结构?因为这种结构不适合传统用的卷簧工艺,而普通车床虽然都可以加工螺纹,但是车床加工出的螺纹底径是不透的[1][2]。另外螺旋长度如何保证? 加工难点二:零件为薄壁结构,在加工过程中容易变形,引起工件和刀具间的相对运动轨迹发生变化,如果这种变化过大,容易致使零件的形位公差和尺寸精度超差[3][4][5]。另外此零件硬度要求较高,还需要淬火处理,所以必须保证变形大小在可控制和允许的范围内,以确保零件加工尺寸的稳定性和较好的表面加工质量。 表1 加工工艺内容及工艺路线 针对加工难点一螺旋结构的加工给出的解决办法是利用普通车床设备先加工内外圆和端面留一定余量(保证螺纹圈数),然后加工出螺纹,在螺纹底部留合适的余量,然后交由钳工按螺旋线磨开,去掉螺纹底部多余的部分,最后在铣床保证弹簧内衬套长度要求,这样从结构上就实现了设计要求。……2 内衬套工艺性分析
3 零件工艺加工路线
4 关键工序
4.1 车螺纹
登录APP查看全文