如何提高精密普通螺纹加工的效率和精度
2021-01-13陈元林
探索科学(学术版) 2020年10期
关键词:测量
陈元林
福建省龙岩技师学院 福建 龙岩 364000
各种机械产品中,带普通螺纹的零件占比很大。精密普通螺纹在单件、小批量生产及修配工作中,采用较多的还是在车床上低速切削。笔者在生产实践中经常遇到两个问题:(1)左右切削法和斜进法进刀时如何确定小滑板的“赶刀”量?(2) 精车螺纹时为了保证三针测量的M值,如何准确地确定小滑板的“赶刀”量?这两个问题是螺纹车削的难点和重点。笔者利用推导出的“比例”(权且称作“比例”),进行操作,加工效率、精度明显提高,对螺纹的精密加工有较好的指导意义。
1 推导公式确定左右切削法或斜进法进刀时小滑板的“赶刀”量?
所有的工具书都没有说明左右切削法和斜进法进刀时如何确定小滑板的“赶刀”量,操作者只能凭经验操作,如果小滑板向左或向右赶刀量太小,则仍然是双面切削,容易扎刀;如果小滑板向左或向右赶刀量太大,则会产生牙侧凹凸不平或牙槽底过宽。
普通螺纹(α=60°)
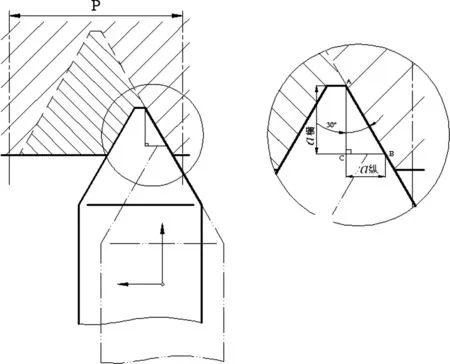
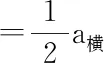
2 确定精车螺纹时小滑板“赶刀”量保证M值?
三针测量螺纹中径是间接测量法,通过控制M值间接地保证螺纹中径。精车时采用双面修光,即先修光左右两面中的任何一面(保证表面粗糙度达到要求),修光即可,再修光另一面,同时保证M值。小滑板赶刀量a与M值减小量之间的比例大小,工具书没有介绍,操作者只能凭经验确定小滑板赶刀量进行试切削,如小滑板赶刀量太大,有可能使M值太小了,工件报废;如赶刀量太小,一点一点试切削,车削速度太慢,严重影响生产效率。……
登录APP查看全文
