分段式涨簧定位夹紧装置设计
2020-12-21杨建贺李纯章陈小明丁震王敏辉常海
杨建贺 李纯章 陈小明 丁震 王敏辉 常海
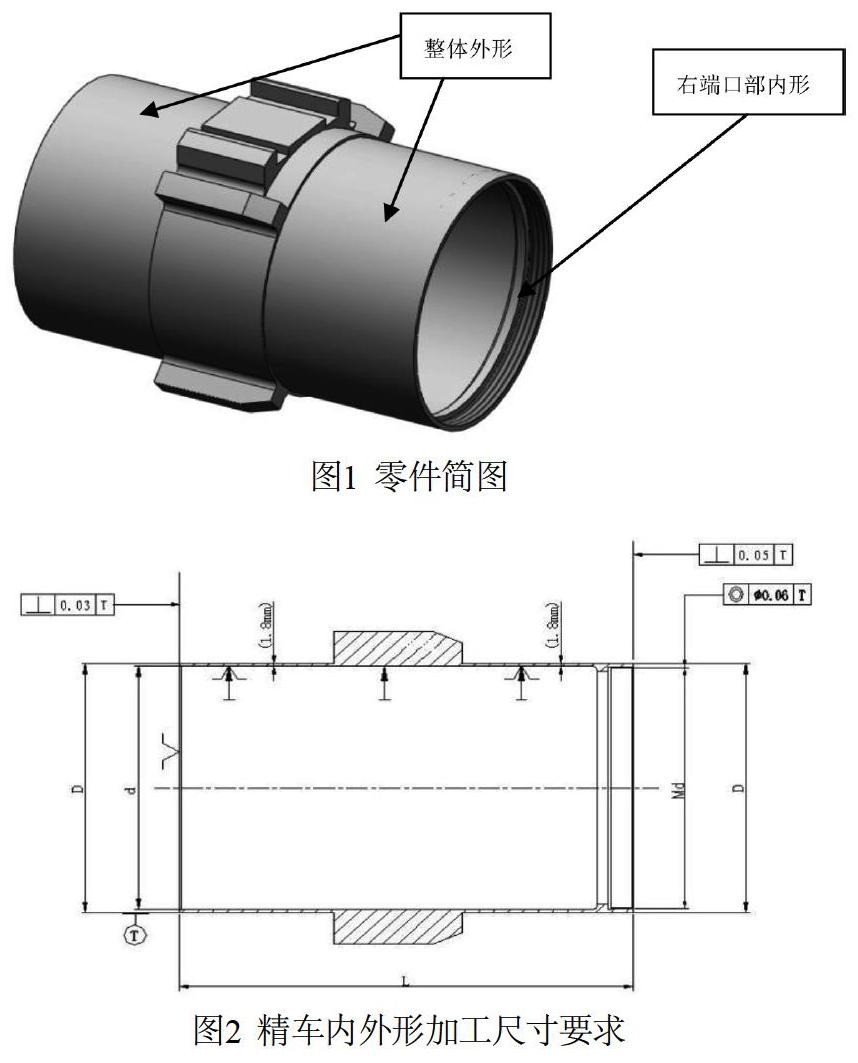
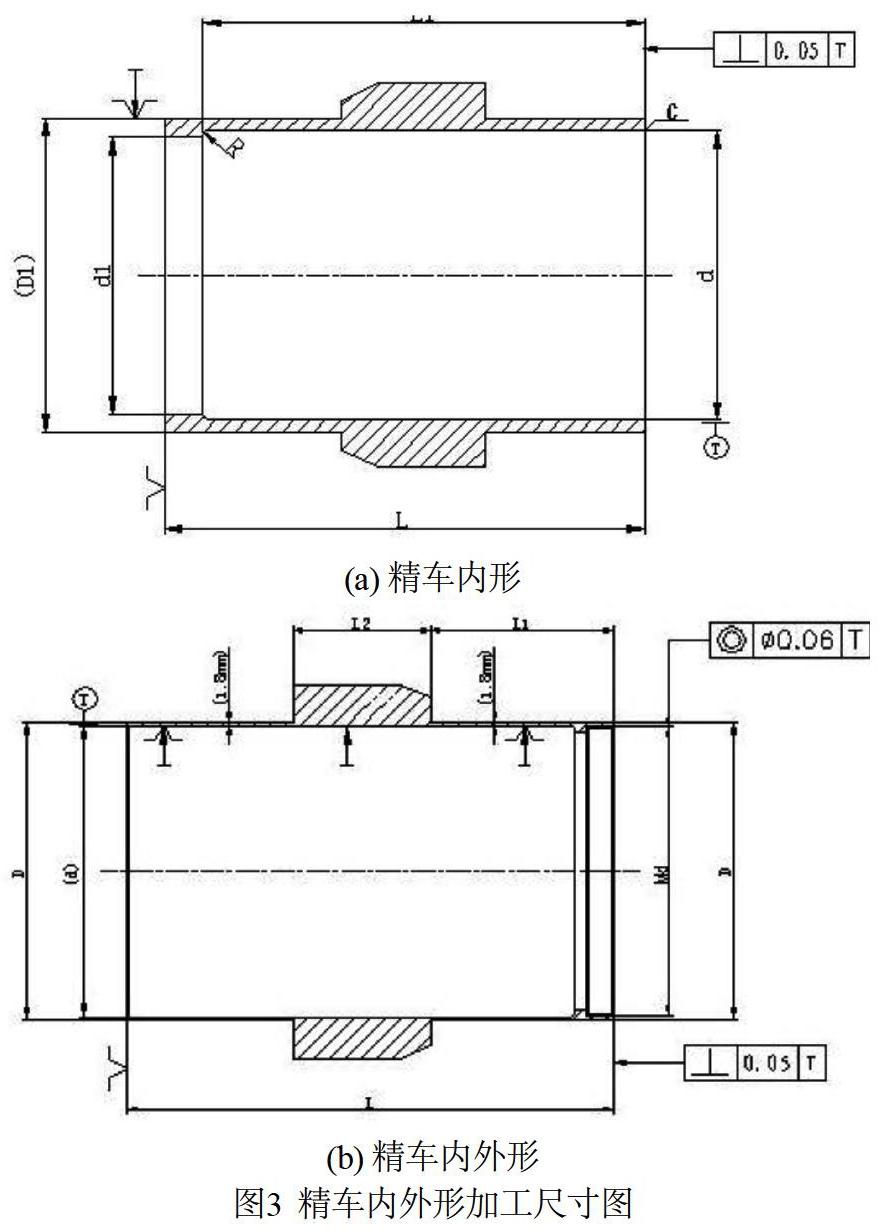
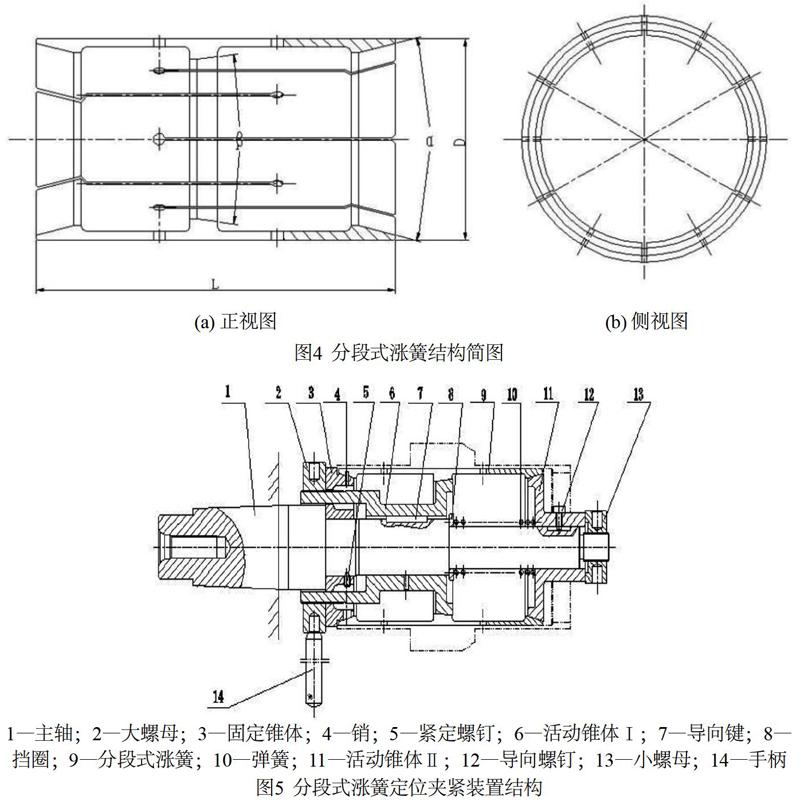
摘 要: 为提高长筒形薄壁零件精车内外形加工精度,设计一种分段式涨簧定位夹紧装置。针对长筒形薄壁零件加工过程中易发生变形、壁厚不均匀、整体刚性弱等问题,在原有工件两端支承基础上,设计了内孔小锥度漲体辅助支承,实现了夹紧装置结构,加工过程建立工件全段撑圆。装置设计改进后,主体壁厚差可控制在0.03~0.05 mm,内外圆同轴度达到φ0.06 mm以内的加工要求。该装置已获发明专利授权,长筒形薄壁零件已通过该装置实现批量生产。
关键词: 分段式涨簧;长筒形薄壁零件;精车内外形加工;辅助支承;同轴度
中图分类号:TH135 文献标识码:A 文章编号:2095-8412 (2020) 05-046-05
工业技术创新 URL: http://gyjs.cbpt.cnki.net DOI: 10.14103/j.issn.2095-8412.2020.05.009
引言
为了使运输工具增加有效载荷,降低动力源消耗,现代运输工具的零件结构常采用轻量化设计理念[1]。运输工具要满足使用要求,通过零件结构优化及有限元仿真分析[2-3]等手段,可以使零件的材质尽可能做到重量轻,设计结构具备壁薄、细长、复杂异形等特征[4]。
江南工业集团有限公司(以下简称“我公司”)某运输工具产品装配有长筒形薄壁零件,其加工过程中易发生变形,整体刚性弱,精车加工面临难题。
本文将发明专利《分段式涨簧夹紧装置》[5]的关键技术应用于长筒形薄壁零件精车内外形加工。首先,对零件结构及加工难点进行初步分析;其次,开展精车加工工艺设计,实施定位与夹紧设计;最后,结合分段式涨簧定位夹紧装置的总体设计,阐述了长筒形薄壁零件的加工过程。……