焊接行程对2A12铝合金搅拌摩擦焊焊接热输入的影响
2020-12-21孙朝伟朱海付赵宇
科技风 2020年34期
孙朝伟 朱海 付赵宇
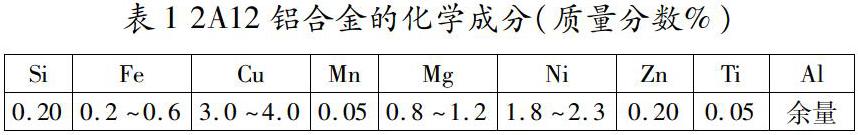
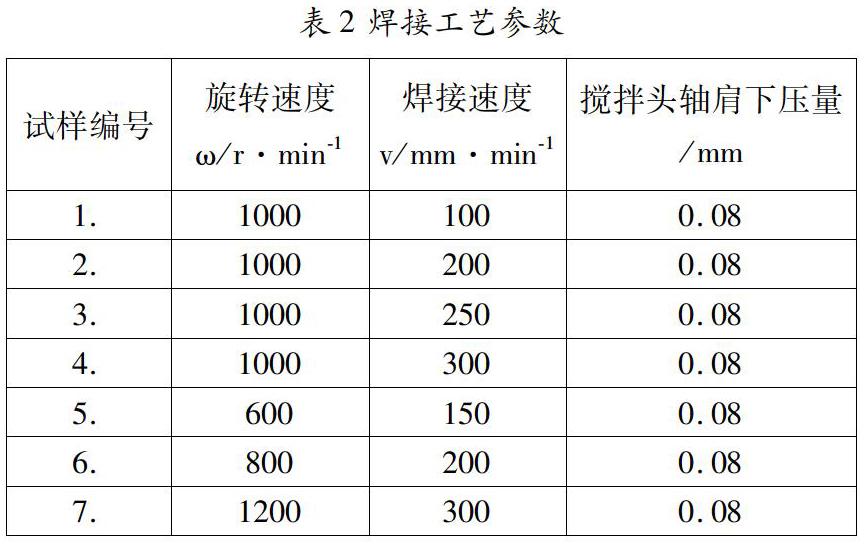
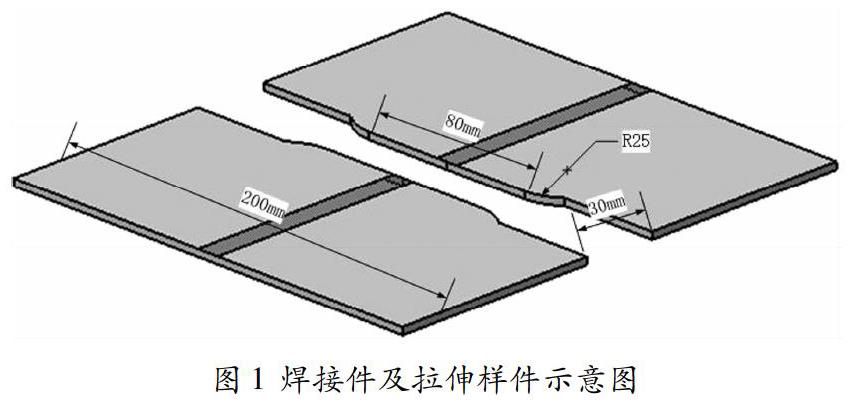
摘 要:对厚度为3mm的2A12铝合金板材进行搅拌摩擦焊工艺试验,通过优化焊接参数以获得合适的焊接接头。通过改变搅拌头的转速与焊接的焊接速度之比,研究热输入对焊接试样表面形貌与焊接接头力学性能的影响。结果证明,热输入比在一定情况下可以较好地表述焊缝的成型情况。但随着焊接时间的增长,金属中积累热量增加,金属塑性的热效应对焊缝成形的影响占比会逐渐加大。在相同转速和焊接速度的前提下,搅拌摩擦焊接接头在焊接前段与焊接后段具有不同的力学性质,金属塑性具有不同的影响方向,其中热输入较低的焊接接头焊接后段力学性能高于前段;热输入较高的焊接接头的焊接后段力学性能低于前段的力学性能。
关键词:2A12铝合金;搅拌摩擦焊;热输入;力学性能;表面形貌
搅拌摩擦焊(FSW)是英国焊接研究所(TWI)发明的一种新型的固态连接技术[1]。该焊接技术在铝合金、镁合金等有色金属及异种金属焊接方面具有良好的适用性。然而搅拌摩擦焊的热力学作用机理非常复杂,以往的很多研究也尝试着对热输入与线能量问题进行合理的解释。研究表明,在铝合金搅拌摩擦焊过程中,焊缝区域的强度与硬度均较其母材金属有显著地降低[2]。这是由于其在摩擦以及金属塑性变形是引起的高热导致焊接区域(包括热影响区与焊缝区)发生退火热处理导致的。因为在焊缝区与热影响区的热处理现象消除了加工硬化的影响,故与母材相比其位错密度有所降低[3]并直接导致了焊接区域的硬度与拉伸强度的降低。……
登录APP查看全文