优化航煤加氢装置操作提质降耗
2020-11-06冯志宏王莉娟
中国化工贸易·中旬刊 2020年5期
关键词:节能
冯志宏 王莉娟
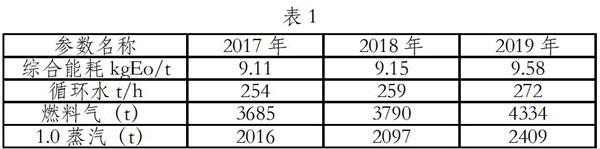

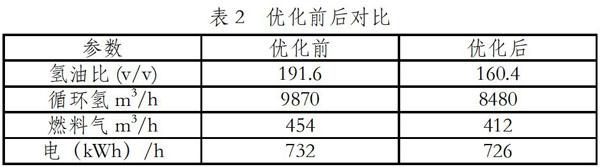
摘 要:兰州石化分公司60万t/a航煤加氢装置经过长周期运行装置能耗增加。通过对装置能耗和产品质量的分析,阐述造成装置能耗增高和质量不稳定的原因,并通过优化操作降低装置能耗、提高产品质量。
关键词:节能;氢油比;加热炉;燃料气;抗氧剂;提质
兰州石化公司第二套航煤加氢装置由中石油工程建设公司华东设计分公司设计,采用石油化工科学研究院开发的RGO-1保护剂、RSS-2直馏航煤加氢精制催化剂,以直馏航煤为原料,生产3#喷气发动起燃料,或以重煤油为原料,生产精制航煤。装置包括原料预处理系统、反应系统、分馏系统、辅助系统及公用工程系统。
1 装置能耗分析
2 燃料气消耗增高的分析
来自常减压装置的原料经反冲洗过滤器过滤后经加氢进料泵(P-01A/B)加压,与氢气混合,经反应流出物/混氢原料油换热器(E-101/A,B,C管程)与反应产物换热,经过加氢进料加热炉(F-101)加热后,进入反应器(R-101),在催化剂作用下发生脱硫、脱氧、脱金属、脱氮、烃类的加氢饱和等反应。经反应器发生反应后,反应物经反应流出物/混氢原料油换热器(E-101/A,B,C壳程)换热,经反应流出物空冷器(A-101)冷却至50℃一下,进入高压分离器(D-102)。为防止反应产物中铵盐在低温部位结晶,通过注水泵P-06将除盐水注入反应流出物空冷(A-01)前,以溶解铵盐。
图2为混氢油在相同处理量相同系统压力下在换热器壳程入出口温度。从图2中可以看出,2018年12月E-101/C壳程入口温度在48℃左右,E-101/A壳程出口温度在239℃左右;2019年10月E-101/C壳程入口温度在50℃左右,E-101/A壳程出口温度在234℃左右。……
登录APP查看全文