托板床身地坑组芯铸造工艺设计*
2020-09-17赵耀鸿
机械研究与应用 2020年4期
关键词:工艺
赵耀鸿
(甘肃天水星火机床有限责任公司,甘肃 天水 741024)
0 引 言
M8480A托板机床床身的结构较为复杂,对机床导轨表面硬度及直线度要求较高。M8480A床身较长,其外形精度要求是CT7-8级。材质为HT300,导轨面硬度要求为(185±10)HBS.要求导轨部位无疏松、砂眼等缺陷。笔者结合实践经验根据图纸计算出,机床床身尽重约9 t,针对该机床床身外形尺寸较长且较重的特征,研究出一套合理的、经济的地坑组芯铸造工艺方案,为满足后期铸件导轨表面硬度、直线度达标奠定基础。
1 铸造工艺的确定
1.1 造型方法的确定
M8480A托板床身结构如图1。

图1 M8480A托板床身
由于生产车间现有的工装条件限制,故选用地坑组芯造型工艺[1]。
1.2 浇注位置的确定
M8480A床身较长,其外形精度要求是CT7-8级。材质为HT300,导轨面硬度要求为(185±10)HBS.要求导轨部位无疏松、砂眼等缺陷。两导轨(V型+平轨)较厚,其热节依次是Φ110 mm、Φ90 mm。根据铸造工艺的要求,铸件重要加工面应下置或侧立,因此将床身导轨面放在浇注位置的下端,以防止导轨面产生疏松缺陷[2]。
1.3 加工余量的确定
床身导轨面上加工余量为15 mm;导轨边侧12 mm;导轨下滑处12 mm;底面15 mm。铸件收缩率为10‰。
1.4 砂芯位置及数量的确定
根据该床身的结构,确定组装该床身所需的砂芯,分别为底盘芯、两边侧芯、两头堵头芯、中间方芯及三角芯、盖芯。除中间方芯及三角芯按结构确定外其余砂芯厚度吃啥量保证200 mm。确定好各砂芯的位置及尺寸后,注明填砂方向,依次编号,作为装配时的下芯顺序。床身造型工艺如图2所示。
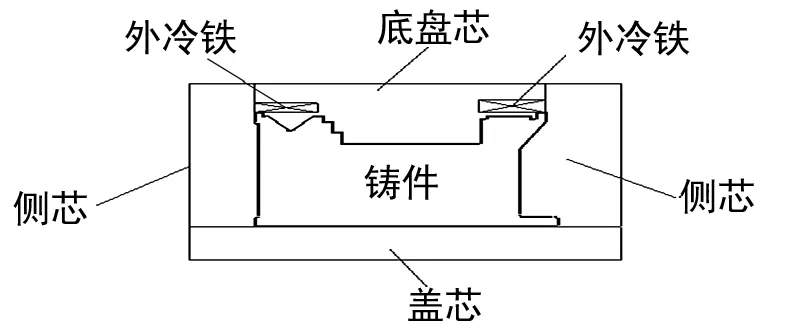
图2 床身造型工艺
登录APP查看全文