JCOE压弯力有限元分析与计算★
2020-09-17武于善王永建魏晓晋刘宝胜张芳萍
山西冶金 2020年4期
武于善,王永建,魏晓晋,刘宝胜,李 岩,张芳萍
(1.中钢不锈钢管业科技山西有限公司,山西 晋中030600;2.太原科技大学,山西 太原030024)
随着科技进步和生产工业的发展需要的不断提升,管道运输成为制约工业发展的重要因素之一,各种极端恶劣的自然条件需要提供具有高耐腐蚀性、耐高压、长距离等优良品质的厚管径焊管[1,2]。在传统的管型成型方法中,JCOE相比较其他方式,具有成本小、工艺简单、可大批量生产等优点[3]。
目前,大多数研究对于JCOE成型工艺的压弯力都缺少系统的介绍与说明,导致无法明确压弯力与挠度之间的关系[4]。在实际加工成型过程中,对于压弯精度往往是通过工人的经验来设定,大大降低了JCOE成型的准确度[5]。因此,本文通过受力分析求得JCOE成型的压弯力与挠度之间的关系,通过模拟软件验证其准确性,为JCOE钢管成型工艺提供理论依据。
1 JCOE成型过程力与挠度之间公式推导
在JCOE成型过程中,板材受力过程可以简化成集中力作用结果,这样可以减少理论推导的复杂程度,方便计算压弯过程中受到的力与挠度之间的关系。
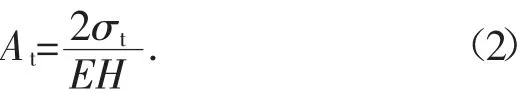
假设板材在C成型后,它的弯曲半径为,对应的弧心角为,所以它的曲率比为:

式中:
在压弯过程,板材受到的总变形曲率比为CZ。在确定总变形曲率比为CZ后,根据公式(3),可以求出弯曲力矩M:
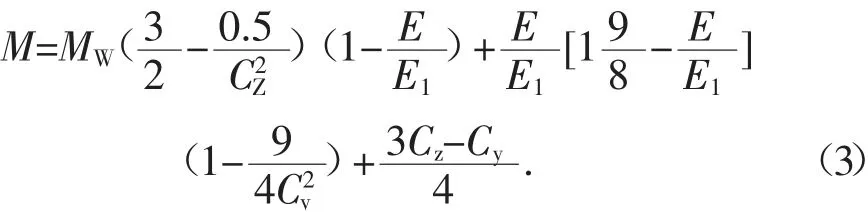
式中:

根据力与弯矩之间的关系可以求出:
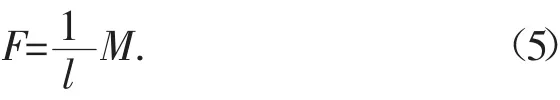
式中:l为支点与受力点之间的距离
根据公式(3)—(6),JCOE成型过程中压弯力与成型后的挠度之间的关系,可以根据预成型的板材挠度,求出压弯量力。……
登录APP查看全文