12Cr2Mo1R 钢自动埋弧焊工艺研究与分析
2020-07-23郑家胜凌羽东
彭 静, 郑家胜, 程 勇, 凌羽东, 冯 伟
(1. 合肥紫金钢管股份有限公司, 合肥230051; 2. 安徽省特种设备检测院, 合肥230051;3. 合肥巨一动力系统有限公司, 合肥230051; 4. 雅德应用科技大学, 德国26389;5. 哈尔滨威尔焊接有限责任公司, 哈尔滨150028)
Cr-Mo 合金钢12Cr2Mo1R 属于耐热钢, 具有良好的高温强度、 抗蠕变、 抗氧化及耐腐蚀等综合性能, 是石油工业及发电设备中高温高压管道和锅炉用钢的优选钢种。 12Cr2Mo1R 钢具有很强的淬硬倾向, 自动埋弧焊接难度大。
本研究通过进行自动埋弧焊接工艺试验、 研究焊接工艺参数、 检测焊缝力学性能, 获得优质的焊接接头, 以期获得最佳的12Cr2Mo1R 钢自动埋弧焊焊接工艺, 为12Cr2Mo1R 钢管的自动埋弧焊接工艺应用于炼化装置提供技术支持。
1 化学成分与力学性能
焊接试验采用舞阳钢铁有限责任公司生产的厚度为30 mm 的12Cr2Mo1R 钢板, 其力学性能见表1, 化学成分见表2。
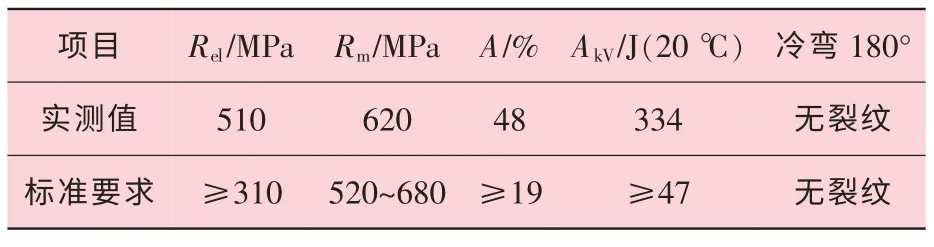
表1 12Cr2Mo1R 钢板力学性能
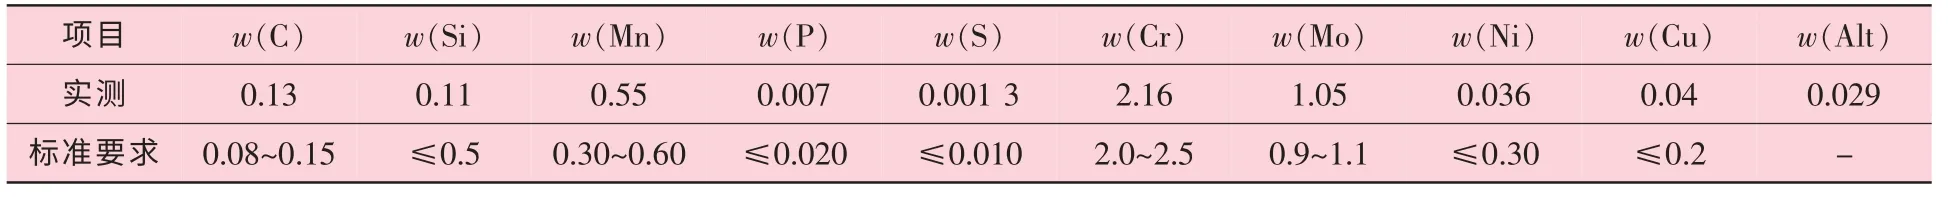
表2 12Cr2Mo1R 钢板化学成分 %
2 12Cr2Mo1R 钢焊接性
根据12Cr2Mo1R 钢板的化学成分计算可得,碳当量Ceq 极高, 为0.95%。 焊接时接头区域有很强的淬硬和冷裂倾向, 为防止裂纹的产生, 要采取焊前预热、 控制层间温度、 降低接头的冷却速度等措施来防止产生马氏体转变。 接头在焊后还要进行热处理, 消除焊接残余应力, 改善接头的组织和性能。
焊前预热温度控制在150~250 ℃, 层间温度选择120~250 ℃, 稍高的预热温度和层间温度可有效地防止12Cr2Mo1R 钢焊接接头处产生应力和裂纹。
12Cr2Mo1R 钢及其焊接接头在350~500 ℃温度时会产生回火脆性, 在指定焊后热处理工艺时, 除了选择合适的热处理温度外, 还要控制接头的冷却速度, 使之既能达到回火目的, 又能避免产生回火脆性。……