直缝埋弧焊钢管焊缝点状缺陷原因分析及改进
2020-06-16王燕
焊管 2020年5期
王 燕
(中石化石油机械股份有限公司 沙市钢管分公司, 湖北 荆州434001)
随着油气输送管线设计压力的不断提高, 钢管向高钢级、 大管径、 厚壁方向发展。 提高厚壁直缝埋弧焊管的焊接质量, 对提高产品质量和生产效率具有重要意义[1-2]。 在厚壁直缝埋弧焊管生产中, 焊缝点状缺陷是影响焊接质量的主要缺陷之一, 尤其是在壁厚20 mm 以上的直缝埋弧焊管焊缝中。 中石化石油机械股份有限公司沙市钢管分公司在生产壁厚23 mm 直缝埋弧焊管中, 出现了焊缝区域超标点状缺陷, 用缺陷评定灵敏度为Φ1.6 mm 竖通孔反射波波高100%的超声波检测, 判定为不合格。
1 试样分析
1.1 缺陷分布位置
通过超声波手动探伤仪确定焊缝中缺陷所在的位置, 切割取样, 经磨削、 抛光、 腐蚀后制成金相试样。 通过对金相试样分析发现, 点状缺陷水平位置分布在距焊趾向焊缝延伸2~7 mm处, 距离母材上表面深度方向为9.6~15 mm,其中内焊缝根部熔合线区域偏多, 金相照片如图1 所示。
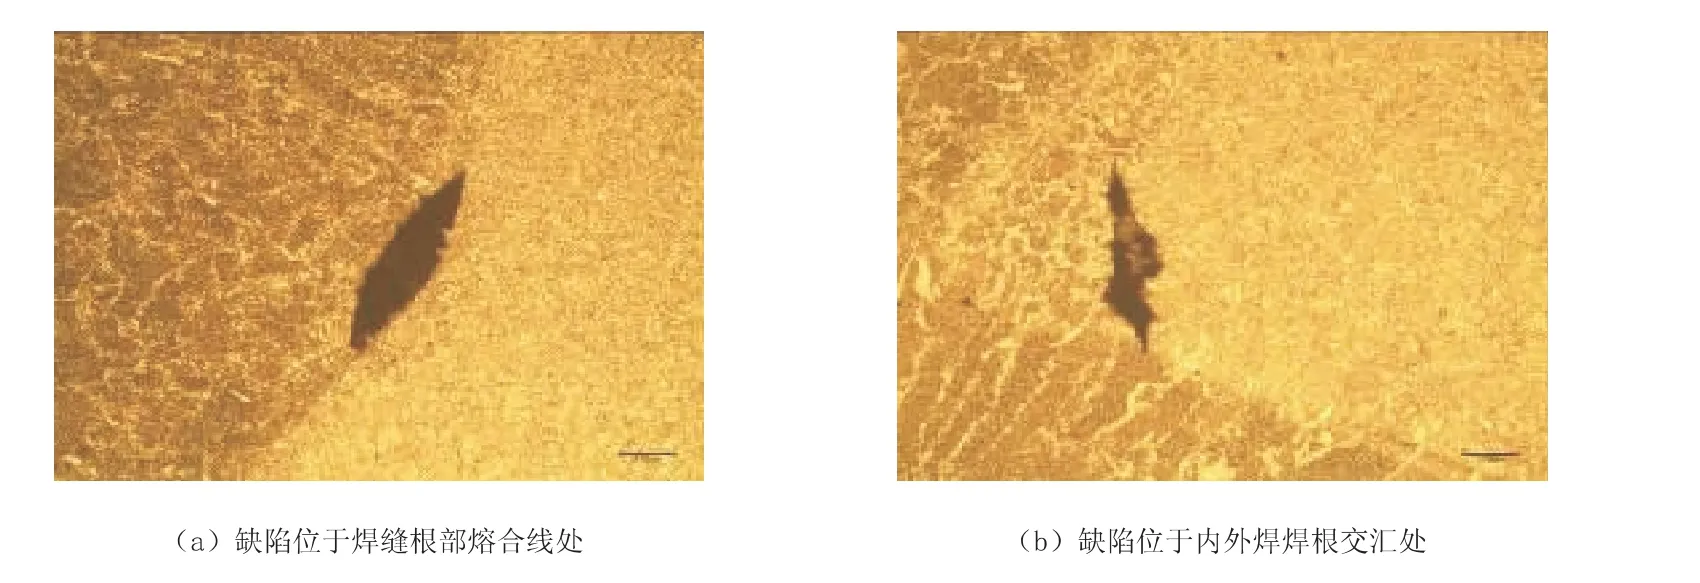
图1 典型缺陷金相照片
1.2 缺陷当量
(1) 从焊缝某一侧探伤时, 缺陷回波当量较高, 大多为Φ1.6 mm 竖通孔基准波高+3~12 dB,属于超标缺陷, 从焊缝另一侧探伤时, 有时回波幅度较低, 有时没有回波。
(2) 前后扫查。 利用2.5P10×12K2.5 规格探头对焊缝缺陷区进行前后扫查, 探头前后移动约5 mm 时, 缺陷波幅缓慢下降至测长线, 说明缺陷高度约为5 mm/2.5=2 mm。
(3) 平行扫查。 利用2.5P10×12K2.5 规格探头对焊缝缺陷区进行左右平行扫查, 不同长度缺陷的金相照片如图2 所示。 当探头左右各平行扫查约3 mm 时, 缺陷波幅即刻低于测长线, 说明缺陷长度约为3 mm。……
登录APP查看全文