不同错边量对6005-T6铝合金双轴肩搅拌摩擦焊接头疲劳性能的影响
2020-05-22刘春宁钮旭晶侯振国陈晓霞鲁二敬
轨道交通装备与技术 2020年1期
刘春宁 钮旭晶 侯振国 陈晓霞 鲁二敬
(中车唐山机车车辆有限公司 河北 唐山 063035)
高速列车车体多采用整体组焊结构,而铝合金具有自重轻,比强度高,无磁性,成型加工性能好等特点,在高速列车交通运输等工业制造领域应用广泛[1]。但大部分的铝合金焊接接头都会面临重复性载荷带来的疲劳断裂问题[2]。搅拌摩擦焊是车体连接的高效焊接方法,在薄板铝合金焊接过程中,常采用新型双轴肩搅拌摩擦焊[3-4]。焊接时,适宜的装配工艺参数可有效提高工件焊接接头性能,保证生产质量[5]。因此,研究不同组装错边量对焊接头疲劳性能的影响对于完善双轴肩搅拌摩擦焊工艺有重要的意义。
下文结合6种不同的错边量装配参数,对双轴肩搅拌摩擦焊下6005-T6铝合金型材焊接接头疲劳性能进行了系统研究,通过对试件疲劳断口的扫描分析,确定了不同装配条件对6005-T6铝合金焊接接头疲劳性能的影响。
1 试验材料与试验方法
1.1 试验材料
试验采用双轴肩搅拌摩擦焊(BT-FSW)对5 mm厚的6005-T6铝合金型材试板进行焊接,试验材料的化学成分(质量分数)和力学性能分别如表1和表2所示。
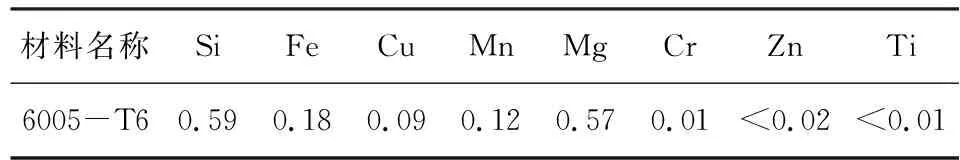
表1 6005-T6铝合金试验材料化学成分 /%
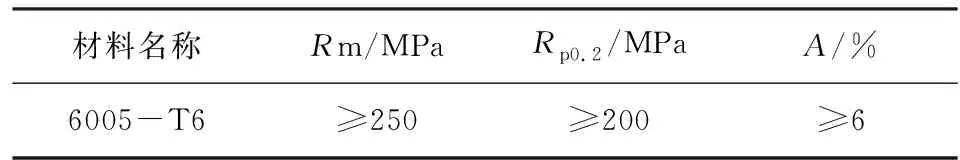
表2 6005-T6铝合金试验材料力学性能
1.2 试验方法
试板尺寸为500 mm×300 mm×5 mm的6005-T6铝合金型材,采用双轴肩搅拌摩擦焊,错边量装配图如图1所示。分别进行装配错边量为前进侧高0.5 mm、0.7 mm、1 mm和后退侧高0.5 mm、0.7 mm、1 mm的工艺试验,搅拌头转速取400 r/min,焊接速度取300 mm/min;对焊接完成的试件均进行了外观检测和渗透检测,结果全部合格。……
登录APP查看全文
