7×××系铝合金厚板表层局部“色差”缺陷原因分析
2020-05-12王瑞雪
铝加工 2020年2期
王瑞雪
(西南铝业(集团)有限责任公司,重庆401326)
0 前言
7×××系(Al-Zn-Mg-Cu)铝合金是在Al-Zn-Mg 系铝合金基础上添加Cu 元素发展起来的[1],由于具有高强度、良好的成形性能和焊接性能,目前已广泛应用于轨道车辆、大型建筑物和航空航天领域[2-4]。由于其淬火敏感性低,适用于大规格厚板及锻件的生产,特别是7×××系预拉伸厚板已广泛用于美国的第四代战斗机F22和F35的主体构件中,并大量应用于Boeing777客机中,主要用作飞机的机身框架、翼梁和尾翼等部件[5]。
当7×××系铝合金厚度截面出现局部“色差”现象时,会使材料强度、硬度、疲劳等性能明显降低,对产品最终使用寿命产生严重影响。因此,本文对7×××系铝合金厚板截面局部“色差”缺陷进行分析,查找其产生的根本原因,并提出针对性的解决措施。
1 样品来源及检测设备
从某厂取了一个120mm 厚的7×××系(Al-Zn-Mg-Cu)铝合金板材。据了解,该厂对试样进行低倍氧化膜检测时,发现样品受检面靠板材表面存在深度约4mm的“局部色差”现象。
检测分析设备为莱卡金相显微镜、日立S-3400扫描电镜、牛津能谱仪、HVS-5小负荷维氏硬度计及Sigma 2008数字涡流金属电导仪。
2 电镜观察及性能测试
2.1 显微组织观察
在样品“色差”部位取样磨制高倍试样,其典型显微组织见图1;样品的电镜形貌如图2所示,能谱结果见表1、表2。由图1可知,样品未见冶金缺陷,未见过烧现象;由图1、图2可知,样品正常部位组织均匀,“色差”部位较正常部位析出相数量偏多。能谱结果显示,样品“色差”部位与正常部位微区成分相差不大。
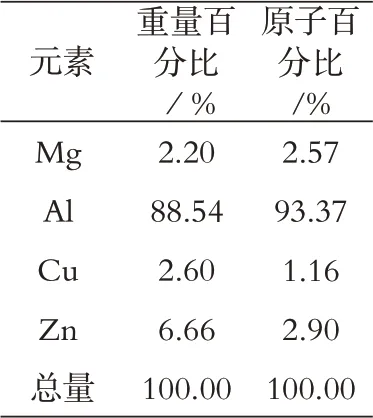
表1 色差部位能谱结果
登录APP查看全文
