味精瓶铰接瓶盖八次开模九次脱模注塑模具设计
2020-04-21闫闵宋杰刘鹏厚赵佳峰狄金叶
工程塑料应用 2020年4期
闫闵,宋杰,刘鹏厚,赵佳峰,狄金叶
(1.青岛工学院,山东胶州 266300; 2.临沂科技职业学院,山东临沂 276000)
包装瓶盖塑件的注塑生产有以下几个特点,其一是需要单模多腔,单次开模塑件的产量多[1-3];其二是因多层密封的需要,材料需采用韧性较好、能承受较大强制脱模变形的塑料来进行成型[4-6]。随着瓶盖密封技术要求的提高,瓶盖的结构变得越来越复杂,其模具结构的设计也提出了许多新的要求,特别是瓶盖的脱模问题,需要结合不同的塑件材质及壁厚采取不同的脱模措施。瓶盖的脱模可以分为以下几种类型:强制方式脱模[7-9]、顶出机构脱模[10]、螺纹机构脱模[11-14]、推板特殊机构脱模等[15-16]。笔者介绍一种味精瓶铰接瓶盖的脱模,其相应的模具结构中,需要通过模具模板的8次打开驱动成型件进行9次脱模,以实现塑件的自动化注塑生产。
1 铰接瓶盖
味精瓶铰接瓶盖如图1所示,铰接瓶盖塑件的结构可以分为两部分:右边的密封盖和左边的翻盖。右边密封盖与左边翻盖之间采用薄壁铰接筋连接,筋的厚度为0.3 mm,宽度为3 mm。密封盖为圆柱筒形盖,其最大外圆直径为30.4 mm,总高度19.9 mm。为保证密封盖的密封效果,在密封盖的下端内壁上设置了内径为24.7 mm的圆环,上端则设置了外径分别为27.0,22.8,16.7 mm的三层密封圆环。在翻盖内壁设置了内径为26.1 mm的圆环。塑件材质为食用级聚丙烯(PP)塑料。其注射成型的最大难题是上述5处圆环的脱模,因而,合理地设计脱模方案是该塑件注射成型成功的关键。
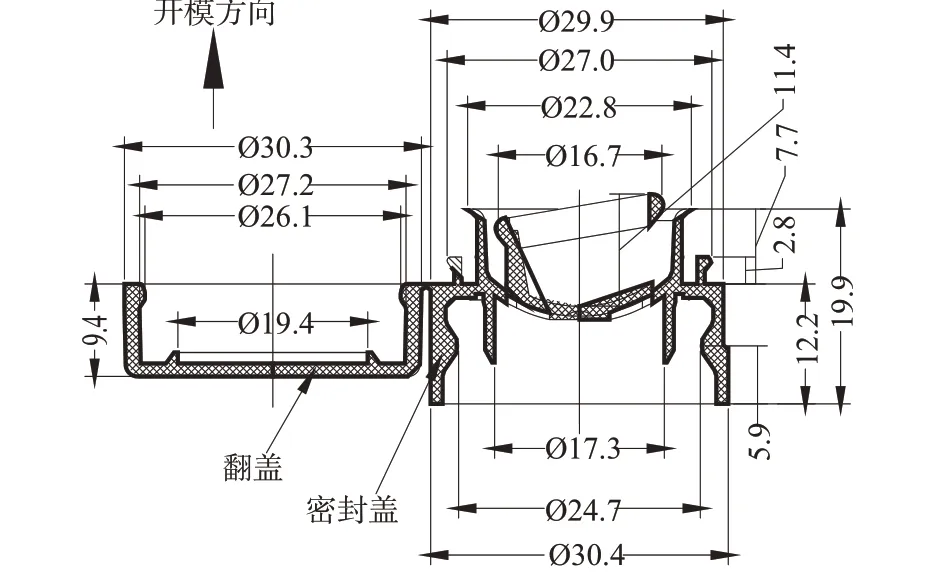
图1 味精瓶铰接瓶盖
登录APP查看全文
