自动编程加工技术在模具零件上的应用
2020-02-22四川机电职业技术学院四川攀枝花617000曹金龙陈佳欣
金属加工(冷加工) 2020年1期
■ 四川机电职业技术学院 (四川攀枝花 617000) 曹金龙 陈佳欣
■ 四川鸿舰重型机械制造有限责任公司 (四川攀枝花 617000) 钟永兴
曲面铣削是一种刀具沿曲面外形运动的加工类型,加工时机床沿X轴、Y轴、Z轴联动。曲面铣削刀具在加工过程中下插和上升时也要切削,因此,曲面铣削刀具主要为球头刀。本文利用自动编程功能对Z轴方向的曲面加工技术进行研究。
1. 圆弧曲面零件综合分析
工件如图1所示,毛坯外形尺寸为160mm×120mm×40mm,材料为45调质钢,除上表面外,其他表面均已加工至符合技术要求,根据图样制定出正确的工艺方案(定位夹紧,选择刀具、切削参数和工艺路线)。本例采用FANUC 0iM三轴数控系统的铣床进行UG加工技术的研究。
(1)工艺分析 如图1所示,工件的毛坯形状规则,可直接选用机械或液压平口钳装夹工件。工件的复杂程度一般,但对被加工部分的尺寸、几何公差及表面粗糙度等要求较高,包含的加工要素分别有平面、圆弧轮廓表面、内外轮廓、凹槽、螺纹孔和球面(属于曲面),且大部分尺寸均达到IT7~IT8级精度。
工件的基本面A非常重要,它的精度关系到诸多要素的加工精度,编程时以工件上表面(基准面A)为刀具长度补偿后的Z向坐标零点,工件上表面中间φ38mm孔的中心位置为XOY零点。
加工要保证工件X、Y轴零点找正,平口钳一定要夹紧工件,刀具长度补偿利用Z轴定位器设定,利用粗加工余量来确定精加工,利用UG型腔铣编程,加工工序安排如下:
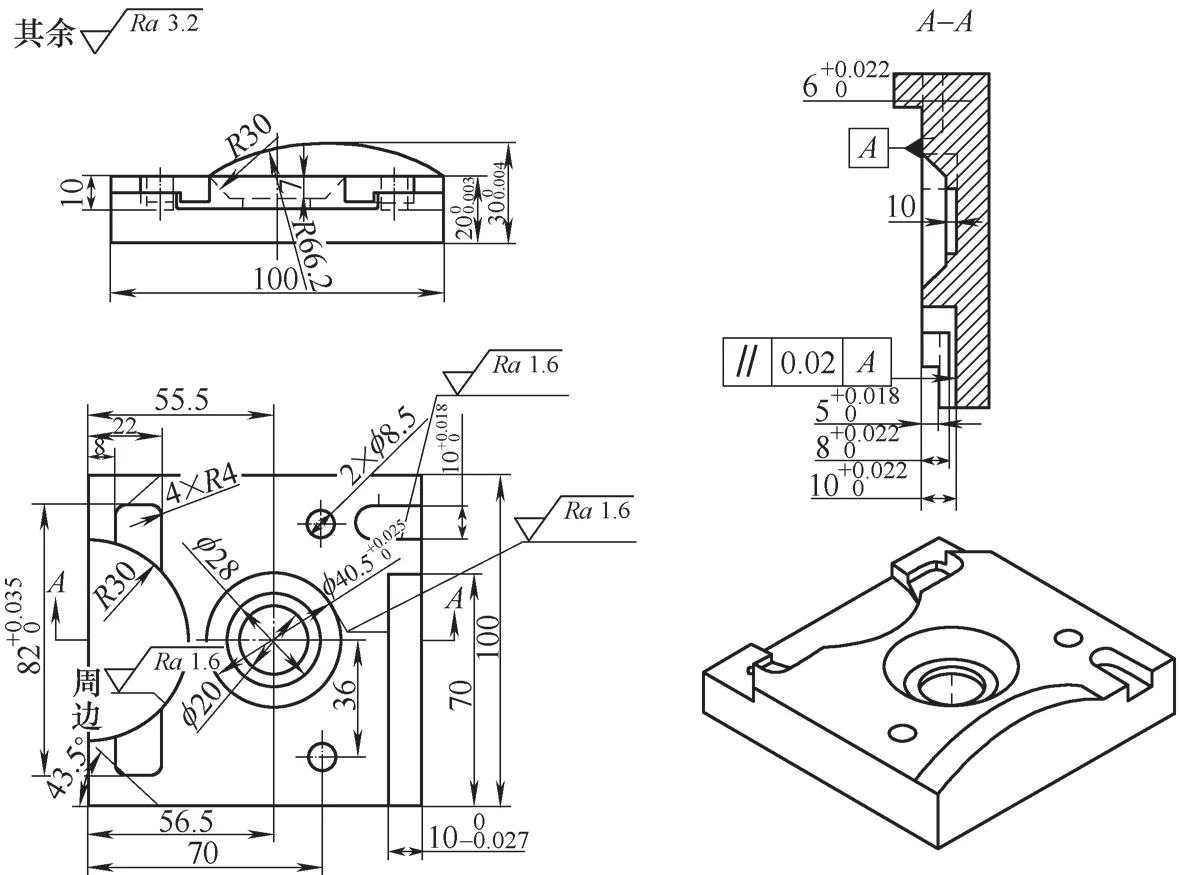
图1 模具零件
1)铣削轮廓,保证侧壁余量至少0.2mm,选用φ90mm可转位铣刀(5个刀片)。……
登录APP查看全文