航空异形冲压件工艺方法
2019-10-21孙鑫
科学与财富 2019年7期
孙鑫
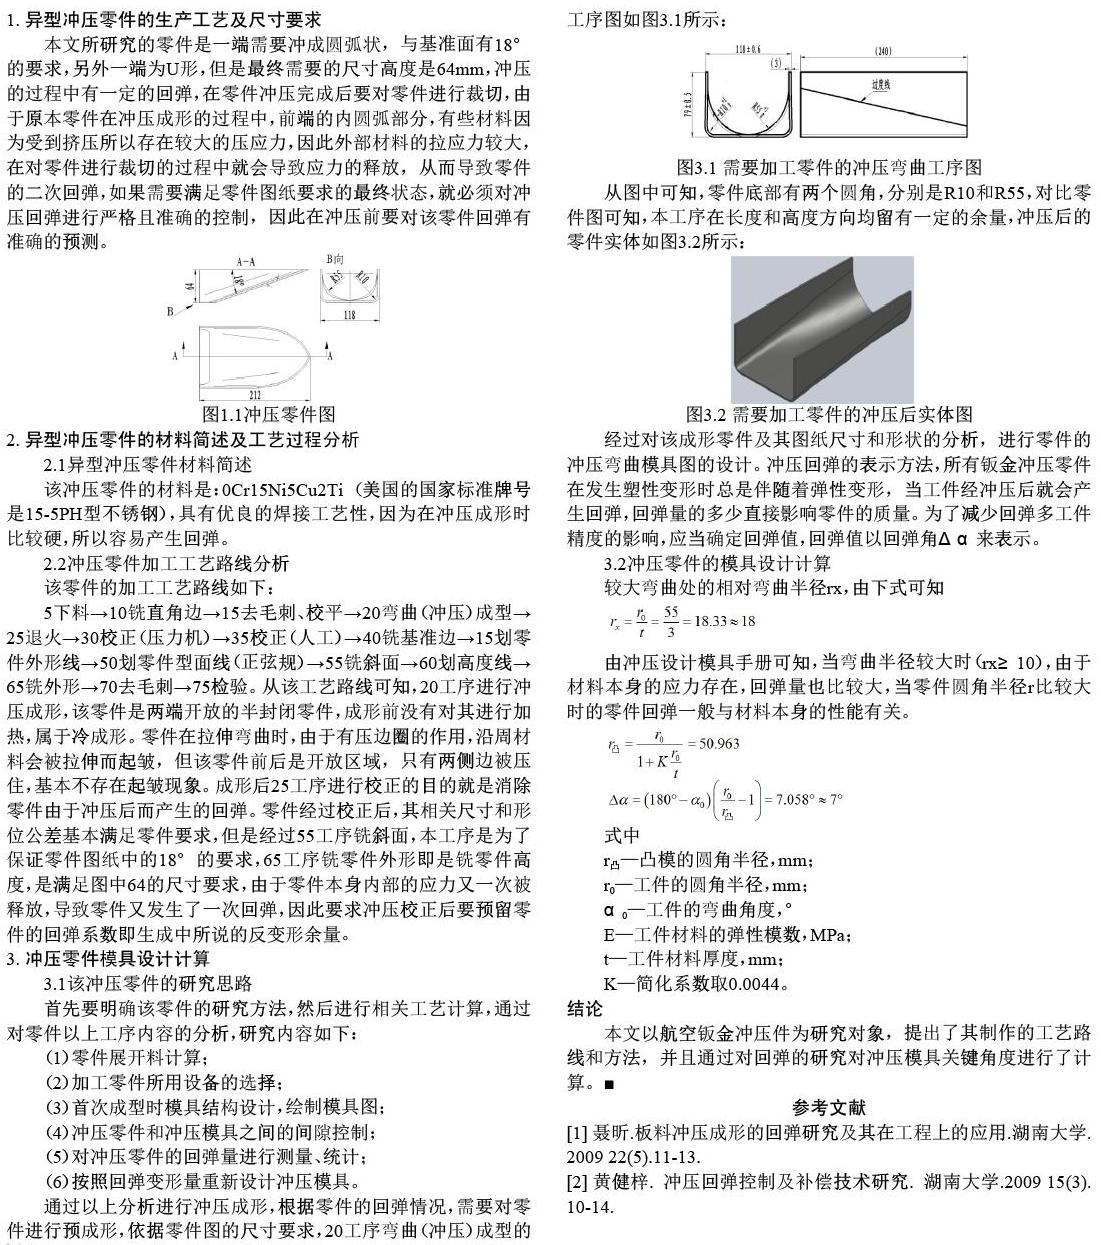
摘 要: 鈑金冲压技术是航空产品使用加工方式中的一种常见形式,在冲压过程中模具的设计和制造非常重要。产品的质量、生产成本和产品加工周期直接由板料成型加工技术的高低水平决定,不仅关系到航空产品的交付进度,也关系到我国国防工艺的发展水平。本文以典型零件为研究对象,提出了可行的工艺路线,并对模具进行了计算。
关键词: 冲压零件;模具计算;生产工艺
1.异型冲压零件的生产工艺及尺寸要求
本文所研究的零件是一端需要冲成圆弧状,与基准面有18°的要求,另外一端为U形,但是最终需要的尺寸高度是64mm,冲压的过程中有一定的回弹,在零件冲压完成后要对零件进行裁切,由于原本零件在冲压成形的过程中,前端的内圆弧部分,有些材料因为受到挤压所以存在较大的压应力,因此外部材料的拉应力较大,在对零件进行裁切的过程中就会导致应力的释放,从而导致零件的二次回弹,如果需要满足零件图纸要求的最终状态,就必须对冲压回弹进行严格且准确的控制,因此在冲压前要对该零件回弹有准确的预测。
2.异型冲压零件的材料简述及工艺过程分析
2.1异型冲压零件材料简述
该冲压零件的材料是:0Cr15Ni5Cu2Ti(美国的国家标准牌号是15-5PH型不锈钢),具有优良的焊接工艺性,因为在冲压成形时比较硬,所以容易产生回弹。
2.2冲压零件加工工艺路线分析
该零件的加工工艺路线如下:
5下料→10铣直角边→15去毛刺、校平→20弯曲(冲压)成型→25退火→30校正(压力机)→35校正(人工)→40铣基准边→15划零件外形线→50划零件型面线(正弦规)→55铣斜面→60划高度线→65铣外形→70去毛刺→75检验。……
登录APP查看全文