论立式加工中心床身加工要点
2019-10-21段广游马树德
装备维修技术 2019年5期
段广游 马树德
摘要: 床身(底座)是立式加工中心重要的组成部件之一,工作台在床身的导轨上来回滑动,床身导轨精度的好坏将直接影响到整台机床的精度。因此,在机床装配之前先保证床身导轨面的精度是很关键的。为了增加导轨面的硬度,增加导轨的耐磨性,在精加工后需要进行高频淬火处理,再用磨床磨平,但进行高频淬火会使导轨变形,根据实际经验大部分情况是导轨中间下凹两头上翘,在加工过程中有意将导轨面加工成中间凸两头凹,是解决淬火后导轨变形的很有效方法。
关键词: 高频淬火;导轨变形;床身精度
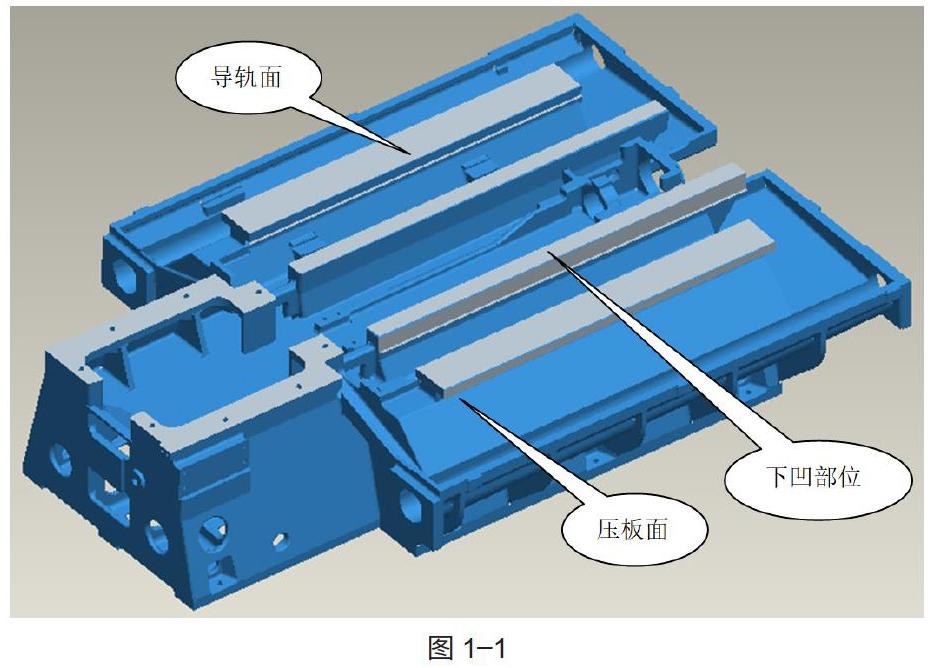
下面所示的三维图即是立式加工中心的床身,和一般的床身有所不同,它是滑动导轨而非线性导轨,因此对导轨面的精度要求比较高。要想保证床身的加工质量满足装配要求,首先需要安排合理的加工工艺,划分好粗、精加工工序,选择合理的加工刀具,編制合理的加工程序。图1–1所示的床身,关键的加工部位在于4个导轨面,要保证高频淬火后4个导轨面的变形量不大。然后在磨床上磨平即可。
制作加工工艺
划:划铣床线
铣:各部(包括导轨各部、各凹台、脐面) 0.8面各留1.2–1.5。1.6、3.2面及底面各留1–1.5,平直平行垂直允差0.1要求:1:0.8、1.6、3.2面分粗、精加工2:粗加工后松开压板、重新调整好再精加工。
铣床线
铣:校平底面、铣各0.8导轨面、1200两侧3.2面。0.8导轨面和压板面各留0.6–0.7mm上凸0.8mm、平直平行垂直允差0.1。
确定加工方案
按工艺要求,为了补偿导轨面淬火后两头翘中间凹的变形量,在加工时人为把导轨中间部位加工成中间上凸,两端比中间稍微低一点,凸出量为0.8mm。……
登录APP查看全文
