粉末冶金生坯加工工艺研究
2019-10-21李洪
中国化工贸易·中旬刊 2019年8期
李洪
摘 要:烧结后的粉末冶金零部件,再进行车加工和转孔都比较困难,因刀具磨损严重、加工后毛刺难去除等因素增加制造成本。为提高刀具寿命,采用烧结前加工即生坯加工,可明显提高刀具寿命,降低生產成本。但生坯加工时,因生坯制品强度不高,因此在选材时需要注意以下几点:①材料应具有足够的强度、韧性,避免产品在加工时出现掉料缺角的问题;②材料应尽量减小对刀具的磨损;③加工后,材料变形不宜过大;④应保证加工面粗糙度足够光滑[1-2]。
关键词:粉末冶金;生坯加工;转孔
本文以一种皮带轮制品为案例,通过不同加工参数验证生坯加工效果,以期对同行业生坯加工技术提供参考。
1 选材
以Fe-Cu-C材料为例,选取增加生坯增强剂和不加生坯增强剂的两种配方进行实验,压制皮带轮产品,过程参数及测试性能结果表明,增加生坯增强剂后的产品性能明显高于未添加的产品。
2 生坯加工
加工方式为钻削加工,试验设备:精密数控雕刻机(JDPMS-B)。
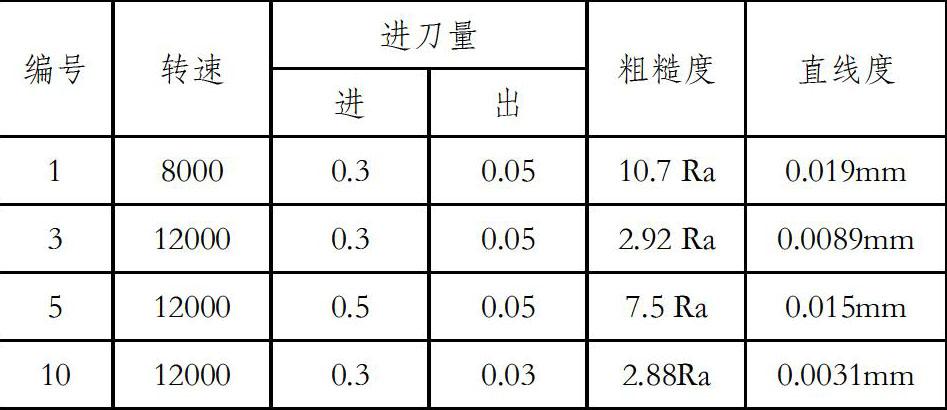
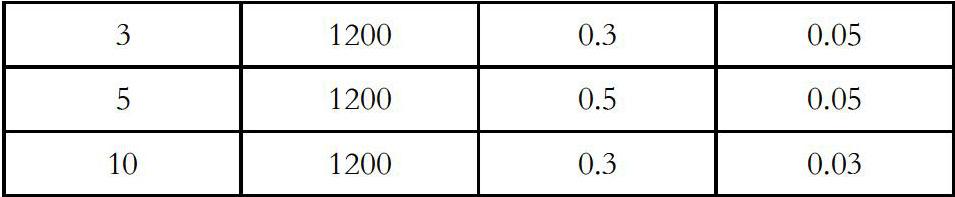
按不同刀具转速和进刀量进行钻削加工,方案和结果如下:
总结:①进刀速度和出刀速度相同情况下,钻削转速在12000r/min加工效果最优;②转速相同情况下,进刀速度在0.3mm/min加工效果最优;③转速相同情况下,出刀速度在0.03mm/min加工效果最优。
3 检测
3.1 孔洞外观
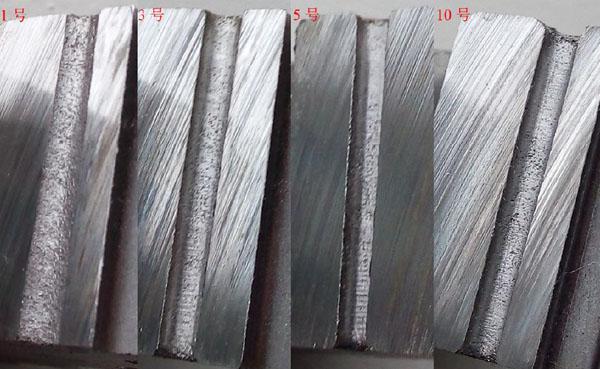
选择其中4个样件进行烧结,烧结件孔洞切割后的照片如下:
结果:编号为10的样件,孔内壁外观更光滑,光泽度最优。
3.2 孔洞粗糙度和直线
从精测结果来看,10号的粗糙度和直线度最优。……
登录APP查看全文
