熔模铸造铸态QT800-5开发与应用
2018-12-11陈娟金柱马波李乔
陈娟 金柱 马波 李乔

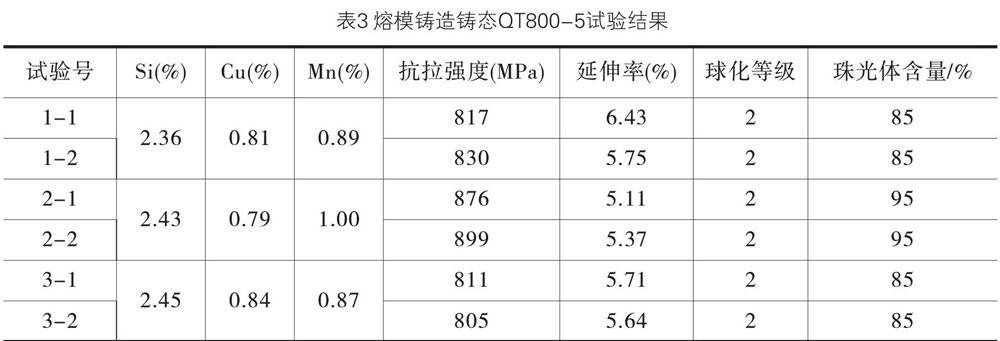

摘要:本文主要介绍了采用熔模铸造工艺实现铸态性能达成抗拉强度≥800MPa,延伸率≥5%,主要的技术措施是:1、利用合金元素Mn和Cu等合金强化基体组织;2、通过采用低镁低稀土球化剂FeSiMg6Re2,包内孕育采用75SiFe,倒包孕育采用4-8mm的钡硅铁孕育剂,三次型内孕育采用2—4mm的钡硅铁孕育剂;3、球铁原铁液化学成分控制为:W(C):3.3%一3.5%,W(Si):2.3%一2.5%,W(Mn):0.8%一1.0%,W(Cu):0.7%-0.9%。试验结果表明,基体组织中珠光体含量≥85%,球化等级≤2级,力学性能能够满足要求。
关键词:铸态;熔模铸造;QT800-5;合金化
中图分类号:TG255 文献标识码:B 文章编号:1005-2550( 2018) 02-0105-04
引言
随着汽车工业的迅猛发展,人们对整车的性能要求越来越高,为了进一步提高产品竞爭力,实现目标产品轻量化,提高整车的NVH性能,本公司对熔模铸造高强度高延伸率球铁进行了大量的探究与试制。本文主要对熔模铸造铸态QT800-5生产工艺进行探讨,为熔模铸造高性能球铁提供理论依据及技术指导。
1 实验过程
1.1化学成分依据
(1)含碳量
碳能促进镁吸收率提高,改善球化,含碳量的选择应从保证球墨铸铁具有良好的力学性能和铸造性能两个方面考虑。含碳量高,铁液的流动性好,凝固析出石墨数量越多,石墨球数多,石墨化膨胀体积增大,减小缩孔体积,缩松面积,使铸件致密;但含碳量过高,降低缩松的作用不明显,反而出现严重的石墨漂浮。另一方面,含碳量过高,则为保证球化所需的残余镁量要增多,例如碳含量从3.0%提高到4.0%时,残余镁量从0.028%增加到0.044%,才能保证球化。
(2)含硅量
硅明显促进石墨化,以孕育剂的方式添加硅的作用更显著。……