某回转体铸件的差压铸造工艺改进
2018-12-05宗绍迎薛永军
中国铸造装备与技术 2018年6期
关键词:工艺
宗绍迎,薛永军
(山西汾西重工有限责任公司,山西太原 030027)
对于薄壁、结构复杂的大型回转体铸件,采用差压铸造进行生产是目前保证铸件内在质量的首选工艺。在差压铸造工艺制定过程中,必须根据铸件壁厚结构、合金液成分、浇注温度、铸型冷却速率、排气条件等具体情况,设计合理的浇注系统及浇注工艺参数。差压铸造不仅适用于砂型铸造,而且也适用于金属型。一般差压铸造仅限于回转体型薄壁铸件,而此次生产的铸件除了壁薄以外,在该薄壁壳体的顶部存在一个大平面结构,大大增加了铸造的难度。本文对铸件工艺的制定及工艺改进进行了分析,最终生产出合格的铸件。
1 铸件结构特点
某铸件的结构如图1所示,铸件为大直径回转体结构,外径为500mm,高度为300mm,壁厚为10mm,铸件为盲孔类铸件,铸件的一端为形状复杂的大凹形面,厚度为25mm,在铸件凹形面一侧,有4个对称均布的R45,厚度为90mm的大凸台,另一端为敞口,在铸件的薄壁部位有一个圆柱形凸台,轮廓尺寸为ø90mm,高度为100mm。铸件要求用ZL114A铸造,按HB6578要求进行100%探伤,验收级别为Ⅱ级;铸件要求进行内压气密、外压强试验,气密试验压力为0.15MPa,保压15min不得有渗漏、变形,外压力水压试验,压力为2MPa,保压45min不得有渗漏、变形等。
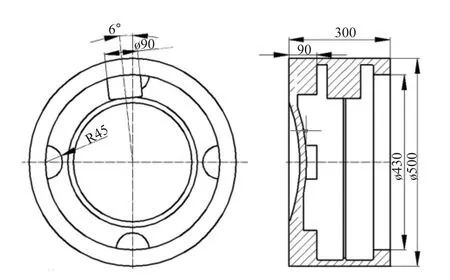
图1 铸件结构图
2 铸件工艺性分析
某铸件为大直径薄壁回转体结构,适合采用差压铸造工艺进行生产,从外壁来看,直径为ø500mm,高度为300mm,根据差压浇注的浇道设置原则,宜采用缝隙式内浇道进行设置。……
登录APP查看全文