伺服电动机转轴智能生产线设计
2018-11-30广州数控设备有限公司广东510165邵国安
■ 广州数控设备有限公司 (广东 510165) 邵国安
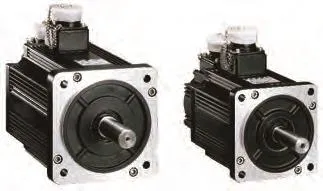
广州数控设备有限公司根据生产情况,结合公司现有设备等资源,设计转轴智能化生产线。生产线集成了自动给料装置、数控车床、数控铣端面打中心孔机床、六关节工业机器人、可储物料自动输送线和钻削中心,解决市场上应用广泛的4N·m至10N·m伺服电动机转轴智能化加工,起到了引领行业示范、促进制造业水平提升的作用。
1.转轴智能生产线搭建基础
(1)工艺路线。图1所示为伺服电动机典型零件图,材料为SG45;毛坯选用φ28mm和φ34mm的6m棒料。采用非调质料SG45,下料长度尺寸公差3~4mm;铣端面、钻中心孔采用专机完成,精车之前外圆尺寸留0.3~0.5mm余量,精车采用高精度数控车床,铁芯位、轴伸位和密封位车至尺寸,轴承位留0.08~0.1mm余量。左右两端轴承位采用高精密外圆磨床MGK1312A一次完成磨削,锥度位采用高精密外圆磨床MGK1312A磨削。
(2)加工设备。根据公司生产特点,生产线解决110SJT到130SJT转轴自动化加工。加工工序从铣端面、打中心孔到精车共5个工序。具体如附表所示。
(3)加工分析。铣端面、钻中心孔(见图2):机床两端刀盘各装10个刀粒,右端中心钻装套车刀座。在加工中心孔时,同时把下工序的外圆定位基准加工出来。此工序的程序主要参数为铣端面S1000,F220,切深2;钻S1000,F40。
激光端部打标(如图3):二维码采用激光打在轴伸端面上,以便零件后续的检测、识别和信息追溯。
车轴伸:加工时用2把刀(2把备用尖刀,12把备用外圆刀)。1把为55°菱形尖刀,用来切砂轮越程槽;1把为80°菱形外圆车刀。为平衡工序,外圆车刀也车削铁芯位部分,参数为S1200,F200,切深3。……