平整后冷轧钢带表面的横向纹路及其控制
2018-11-27韩玉龙田荣彬
韩玉龙 田荣彬 高 军
(内蒙古包钢钢联股份有限公司,内蒙古 包头 014010)
平整是冷轧钢带生产的关键工序,对产品的最终质量具有至关重要的作用。经平整的冷轧钢带往往存在材料屈服强度超标以及板形缺陷和表面缺陷,其中表面缺陷最为常见。表面缺陷一直是国内外钢厂最感棘手的问题之一,其形式各异,又难以消除。近年来,在包钢薄板厂1750冷轧平整机组,横向纹路(以下简称“横纹”)缺陷(形貌见图1)困扰着现场,支撑辊更换周期由原来的15天缩短到了1~2天,严重影响了包钢产品的质量信誉和向客户的交货期。
包钢冷轧平整机是由意大利DANIELI公司于2004年成套提供的设备,机组设计年产量80万t,为单机架四辊结构,配置液压AGC系统、正负弯辊技术、轧制线调节系统,具有干/湿两种生产方式,最大轧制力10 MN,最大延伸率3%,主电机功率1 300 kW,机组最大速度1 000 m/min,成品厚度0.25~3.00 mm,宽度960~1 600 mm。涉及的钢种主要有CQ、DQ、DDQ、HSLA、IF、50W1000、50W600等。
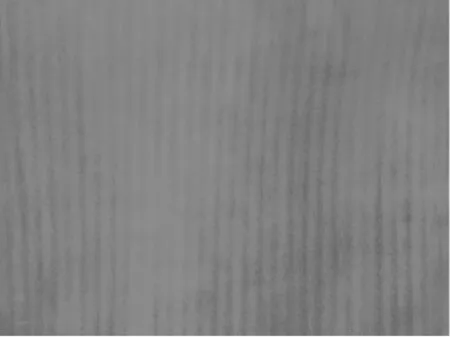
图1 横纹的典型形貌Fig.1 Typical pattern of the cross grains
1 包钢1750冷轧平整机的生产特点
包钢1750冷轧平整机的原料绝大部分来自上道薄板坯连铸连轧生产线(以下简称CSP生产线),根据其上、下道工序及生产组织模式,主要有如下一些特点。
1.1 热轧CSP供料
作为包钢薄板厂的配套项目,1750冷轧平整机大部分热轧原料来自CSP生产线。由于CSP生产线自身的工艺特点,其热轧卷的屈服强度比常规生产线热轧卷的屈服强度要高20 MPa左右;热轧卷的晶粒度更加细小,比常规生产线热轧卷的晶粒度大1~2级[1];热轧钢带氧化铁皮更加致密,导致在冷轧生产时轧机负荷偏大,板形难以控制,酸洗后钢带表面粗糙度低,轧后反射率偏低。……