浅析换热器管板与换热管胀焊胀工艺方法
2018-09-10万咏知
环球市场 2018年26期
万咏知
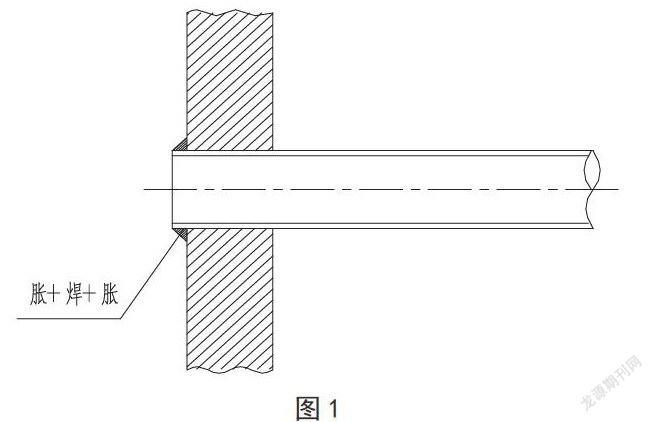
摘要:本论文阐述了在管壳式换热器的设计中换热管与管板的连接结构形式如何确定,确定了最佳的换热管连接方式为贴胀+密封焊+消除应力胀,防止换热器管板裂纹的产生,在生产中得到推广应用。
关键词:换热器;换热管;管板;强度胀;强度焊
在管壳式换热器中,换热管与管板的连接是一个比较重要的结构部分。根据管壳式换热器的使用条件不同,加工条件不同,管子与管板的连接通常采用:胀接或焊接的连接方式,胀接连接运行一段时间,随着冷热交替管板和管子间容易发生泄露,增加了维修频率;焊接连接的管子因过于密集,管孔桥间距较小,相邻焊缝的焊接热影响区叠加,容易产生焊接残余应力,焊后管板上易出现裂纹。
一、胀焊胀前准备
(一)材料准备:Q345钢材,t=20,200×200(中间开φ32孔),一块;20#管子,φ32×2.5,L=150,一段;
(二)设备、工具的准备:胀管器一个;WS-400氩弧焊一台;焊接辅助工具若干;
(三)组对:将准备好的管子与管板组对起来,管子伸出长度4-5mm。
二、胀焊胀操作工艺要点
(一)贴胀
主要反映在管孔是否开槽和焊接坡口及管子伸出长度等方面,对一些比较苛刻的使用场合也有用强度焊+强度胀的管接头连接方式,如双管板换热器设计要求采取强度焊+强度胀。我们在设计换热器时无论采取哪种方式,其要求满足的基本条件有两条:一是良好的气密性;二是足够的结合力。
(二)胀接
胀接是一个连续的弹塑性力学过程,胀管时管子产生了严重的塑性变形,管板则主要处于弹性状态,卸载时由于回弹管孔将管子压紧而形成胀接接头。……
登录APP查看全文