利用刀具装置在数控车床上加工键槽方法的探索
2018-07-25卢明扬
中国设备工程 2018年13期
卢明扬
(茂名市高级技工学校,广东 茂名 525000)
按一般工艺方法加工,如图1所示工件。首先用车床加工外圆及内孔,再用铣床、插床或刨床等机械设备加工内C型键槽,然后用专用心轴装在分度头上,同样要用铣、插或刨的方法加工外圆A型键槽。该工艺方法,需要经过多次装夹,更换不同设备,无法保证工件加工的精度,并且加工效率低。
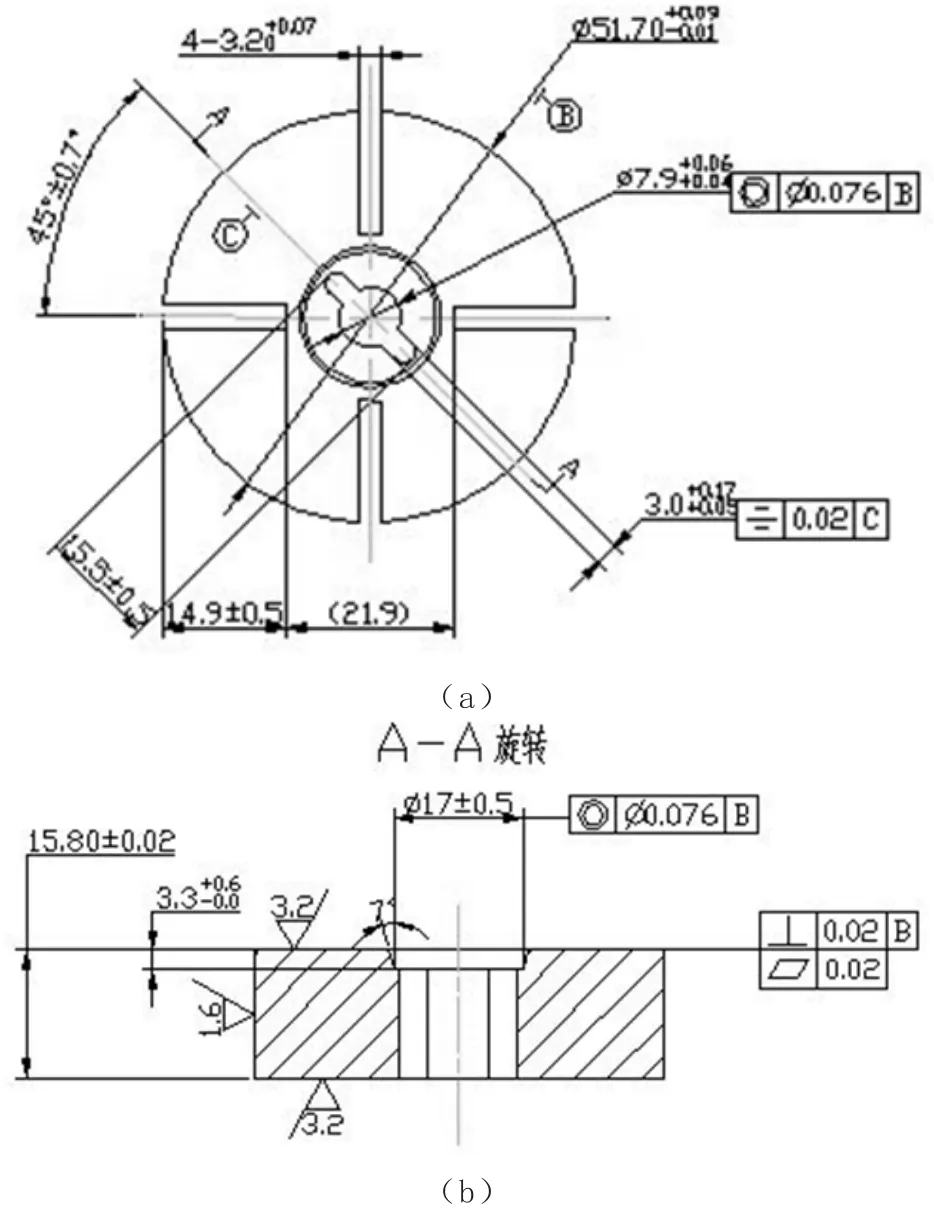
图1
1 情况简介
为了保证工件的加工精度,提高加工效率,我们根据车、铣削加工原理,成功设计出了一种小型简易铣削动力头,利用该铣削动力头配合相应的加工程序,能一次性完成如图1所示的零件。
经过实践证明,用铣削加工沟槽类工件是一种比较理想的工艺方法,不但加工质量好,而且工作效率也高。尤其是采用合适的铣刀,可以很方便、容易地在圆轴上加工出所需的A、C型键槽。由此可知,只要采用有效的传动方式,处理好铣刀的动力传动路径,研制出小型化工具,对一般圆轴上的键槽,用铣刀来加工键槽可行。基于此,根据铣削加工的原理,成功设计出了本装置,作为专用工具安装在数控车床上使用,用来增加X、Z轴的铣削加工能力,增加了数控车床X、Z轴方向为铣削使用,达到了理想的A、C型键槽的效果。其机构简图如图2所示,具体使用方法如下:

图2
固定板:使刀具夹紧并且能顺利安装刀架。
调节板Ⅰ、调节板Ⅱ及调节螺钉:调节板Ⅰ调节电机与传动器松紧;调节板Ⅱ调节传动器中心及水平方向。
电机:驱动铣刀作用。
传动器:在传动器两头安装铣刀夹头,方便替换。……
登录APP查看全文