一种蒸汽轮机中压外缸的铸造工艺方法
2018-06-08安玲玲缑鹏森姚红汝
中国铸造装备与技术 2018年3期
安玲玲,缑鹏森,姚红汝
(共享装备有限公司,宁夏银川 750021)
中压外缸作为蒸汽轮机的主要铸件,承受着缸内外气体沿轴向变化的压力差以及缸体本身重量和管道等的作用力,还有因温度分布不均引起的热应力和变形。尤其是保证缸体上下部中分结合面密封性的法兰受力更为复杂。本文主要介绍一种蒸汽轮机中压外缸的铸造工艺方法,该方法基于铸造充型模拟软件,由无砂化的浇注系统,通畅的补缩通道,可靠的操作工艺组成,生产出质量稳定的优质铸件。
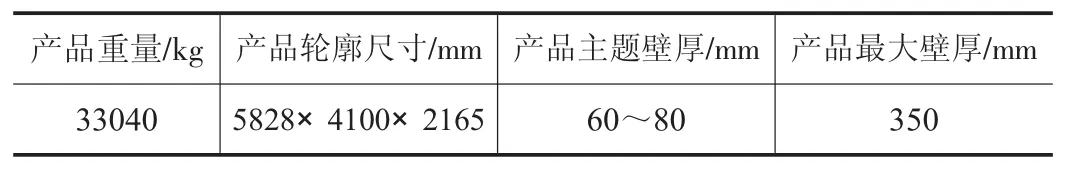
表1 产品基本信息
1 产品信息
铸件的轮廓尺寸为5825 mm×4100 mm×2165 mm,总重量为 33040kg,材质为 QT400-18AR,具体信息见表1,产品结构见图1。
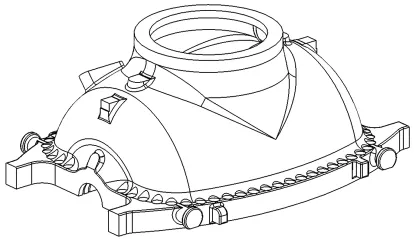
图1 一种压气外缸上部
2 产品的质量要求
产品的质量要求主要包括机械性能、微观金相及内部缺陷的要求,具体见表2。
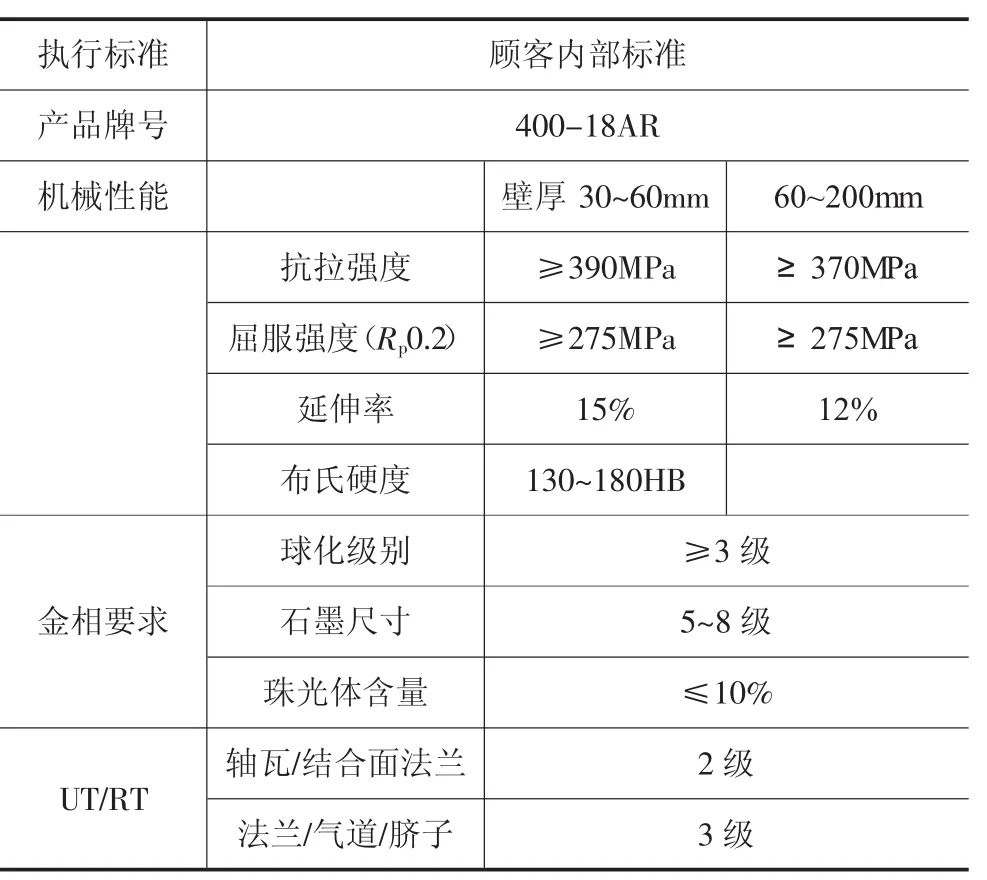
表2 产品质量要求
3 工艺设计
3.1 浇注方向及分型方法
中压外缸的缸体结构主要是结合法兰,及安装管口及外缸壁。由于结合法兰为重要加工面,UT等级要求高,因此采用结合法兰朝下的浇注方向[1]。具体如图2所示。
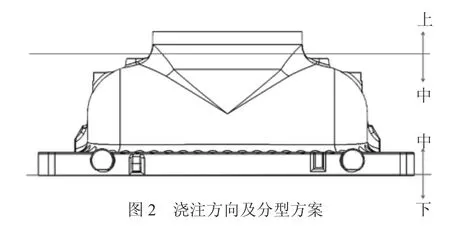
图2 浇注方向及分型方案
此种浇注方案有如下优点:
(1)重要结合面朝下,对于厚大断面球墨铸铁件,极容易产生浮渣缺陷,因此将重要的结合法兰面朝下,给渣滓上浮空间,可以保证重要面的整体洁净程度。
(2)尺寸控制相对方便,合中圈前下完砂芯,砂芯的尺寸控制简单。可以使用卡板进行尺寸控制。
(3)浇注系统简单,位于铸件最底端,操作方便。
当然,这种浇注方式的选择也有一定的弊端。……
登录APP查看全文