螺纹牙底R圆弧翻转修整器设计
2018-06-02管允劼高贵纯
制造技术与机床 2018年5期
方 红 管允劼 李 虎 高贵纯 朱 文
(中国工程物理研究院机械制造工艺研究所, 四川 绵阳 621900)
在生产过程中,我们需要加工一种符合国家航空标准HB6545-1991的AG双头螺栓,其对AG螺纹牙底R有严格要求,外螺纹牙底轮廓为圆弧状(如图1所示),允许一个圆弧与2条直线光滑连接,该圆弧最小半径应不小于0.125P(P为螺距),不允许出现反向圆弧。因为R值比较小,无法看清楚R形状,需要靠操作者的技术与经验反复调整、反复计量来获得数据,要修出一个比较理想的圆弧型面需要大量时间,不仅效率低、质量波动性大、而且还存在着显著的安全隐患。
1 航标HB过盈螺纹牙底R控制难点
该零件精度要求高,螺纹加工参数为:AG8×1.25,螺距P=1.25 mm,牙型半角偏差≤±30′,螺距偏差≤±0.006 mm,螺纹牙型粗糙度Ra0.8 μm,牙底圆弧R≥0.125P=0.156 mm,中径锥度≤0.015 mm,不允许有倒锥。
该螺纹磨削加工要求的几个基本要素包括牙型半角偏差、螺距偏差、中径偏差、表面粗糙度Ra都可以通过调整机床、砂轮参数来保证,但最小牙底圆弧半径(Rmin≥0.156 mm)这个要素,通过我们对机床生产厂家咨询及相关同行的调研,在机床自带砂轮修整器上无法修整出满足要求的砂轮。
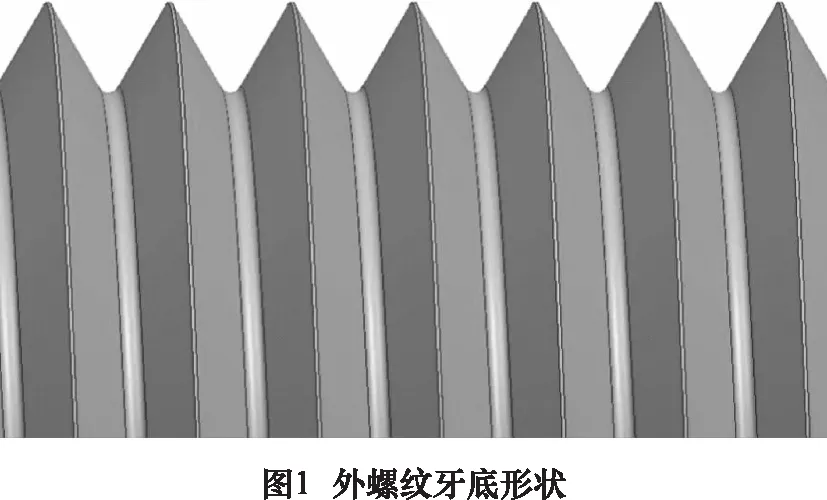
在此之前,砂轮依靠操作者人工手动进行修整,存在人身安全隐患;同时因为R值比较小,无法看清楚R形状,需要靠操作者的技术与经验反复调整、反复计量来获得数据,要修出一个比较理想的圆弧型面费时、费力;每一次修整后的圆弧型面也存在差异造成工件质量波动。螺纹磨削属于成型磨削,砂轮形状对螺纹精度影响显著,需要经常进行砂轮修整,严重影响了生产效率。……
登录APP查看全文