熔融挤出成型(FDM)工艺的临界支撑角实验研究①
2018-05-14周倩,张文平,李庆
周倩,张文平,李庆
[摘 要] 基于熔融沉挤出型(FDM)工艺,研究了分层、填充密度、壁厚/底层/顶层厚度对模型临界支撑角的影响。通过合理设定临界支撑角的数值,可以减少支撑,节省材料,提高打印速度。对于实验用PLA材料,打印速度取50mm/s、打印温度取210℃时,实验得到的临界支撑角最大值为30°,当分层厚度0.1mm、填充密度15%、壁厚1.2mm时,临界支撑角最小。
[关 键 词] 熔融沉积成型工艺;工艺参数;临界支撑角
[中图分类号] TP334.8 [文献标志码] A [文章编号] 2096-0603(2018)06-0086-02
3D打印技术是由产品的三维CAD模型数据直接驱动,组装(堆积)材料单元而制造出任意复杂且具有使用功能的零件的科学技术[1-2]。3D打印技术涵盖了众多工艺,其中,FDM技术不采用激光器,设备运营维护成本低,成型材料范围光,材料成本低。FDM熔融沉积成型3D打印机在工业和教育领域得到了广泛使用,是保有量最多的3D打印设备。
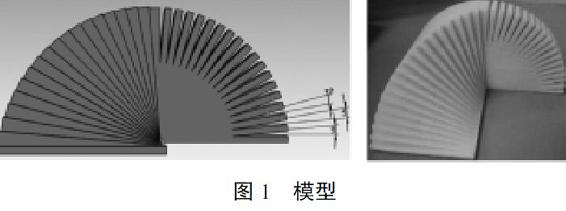
影响熔融挤出成型(FDM)工艺临界支撑角的工艺因素很多,包括层厚、壁厚、打印温度、打印速度等工艺参数,本文主要研究分层、填充密度、壁厚/底层/顶层厚度的影响。本文设计了如图1所示的模型来研究不同工艺条件下可以不加支撑的最小角度,相邻面之间的夹角均为5°。
一、实验设计
(一)实验材料及设备
实验采用的材料及设备如下:(1)实验用丝材选用PLA,生产厂家为深圳市佳内特数码有限公司。(2)FDM桌面3D打印机型号:3DP-240,最大成型尺寸240*160*190mm,制造商为西安交通大学(陕西恒通智能机器有限公司)。
(二)试样制备
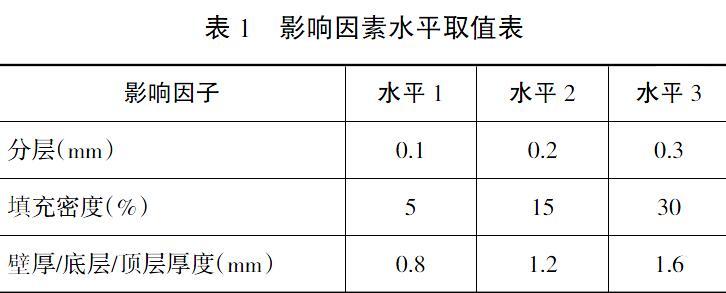
运用正交实验法,研究分层厚度、填充密度、壁厚等因素对最小支撑角的影响。……