自卸车车厢800MPa级高强钢的焊接试验
2018-03-27范卢军刘新新邹杰
范卢军,刘新新,邹杰
(湘潭电机股份有限公司结构件研究所,湖南 湘潭 411101)
电传动矿用自卸车因其底盘结构简单、操作轻便灵活、运行经济性好,已成为大型露天矿开采运输的关键设备。SF35100型电动轮自卸车是湘潭电机股份有限公司研制的具有完全自主知识产权的300吨交流传动电动轮自卸车,载重量达300吨。
其装载用的车厢要求载荷强度高、自重轻、低温韧性好。在结构设计上,采用了大量的高强度钢板,其中最重要的承重部位,大梁采用了800MPa级高强度钢板SUMITEN780。作为车厢最重要的承力部位,大梁的焊接质量是车厢制作的关键。
1 SUMITEN780母材性能
SUMITEN780为低碳调质钢,其化学成分含C为0.13%,含Si量为0.7%,含Mn量为0.82%,含P量为0.01%,含S量为0.02%,含Cu量为0.22%,含Ni量为0.74%,含Cr量为0.73%,含Mo量为0.36%,含V量为0.04%,含B量为0.0014%;其力学性能为屈服强度780MPa,抗拉强度800~890MPa,延伸率为18%,-40℃冲击功为47J。
2 SUMITEN780焊接性能分析
2.1 碳当量的计算
焊接性一般以碳当量Ceq来衡量。用式(1)计算碳当量Ceq,计算结果如下所示。
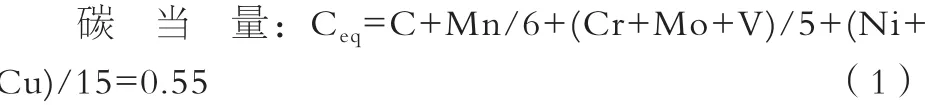
由计算结果Ceq=0.55可知,此材料有一定的淬硬倾向,焊前需要预热,通过斜Y坡口裂纹实验确定预热温度为100℃。
2.2 焊接热输入
高强钢焊接时,若冷却速度较慢,在热影响区易发生软化或脆化现象;若冷却速度较快,热影响区易产生淬硬组织,有出现冷裂纹和韧性下降的倾向。因此,热输入必须控制在合理的范围内,一般高强钢焊接热输入控制在0.5~2.0kJ/mm之间。
2.3 层间温度的计算
焊接中的温度/时间循环对焊接接头的机械性能有很大影响,通常用冷却时间t8/5来表示焊接中单个焊道的温度/时间循环,t8/5的延长通常会导致冲击功的减少和热影响区强度的降低。……
