多工位冲压模具生产中常见问题的分析
2018-03-20李众张万书赵永星赵珍珍长城汽车股份有限公司
锻造与冲压 2018年6期
文/李众,张万书,赵永星,赵珍珍·长城汽车股份有限公司
目前随着汽车制造业的快速发展,国内汽车产量随之递增,提升生产效率成为整车企业生产考虑的重点问题之一。多工位冲压模具以快速、高效的独特优势在国内被广泛应用。对多工位冲压模具设计时相对自动化线模具设计时,结构上提出了一些特殊的设计要求。现依据实际工作中多工位冲模生产过程中的经验,对多工位冲模生产过程中出现的问题进行研究分析。
案例分析
案例一
多工位冲压模具采用两块垫板组合安装,在装卸模具时出现第二块垫板用快速定位安装完毕后,起重棒无法抽出。
⑴原因分析:多工位冲压模具设计吊耳起重模具时,模具和模具间的吊耳空间小于起重棒的长度导致起重棒无法抽出,钢丝绳无法使用,如图1所示。
⑵解决对策:由于起重棒起吊过程中受力发生窜动,存在安全隐患,故鉴于现在模具的实际状况,只能手写标识将起重棒反装。
⑶预防措施:确保模具和模具间的吊耳空间,设计吊耳起重模具时,在放置状态下保证模具相互间无干涉分开组装,如图2所示。
案例二
梁类件仅靠符型定位,梁类件左右定位不精确,制件左右窜动造成冲孔精度超差。

图1 联合垫板起吊干涉
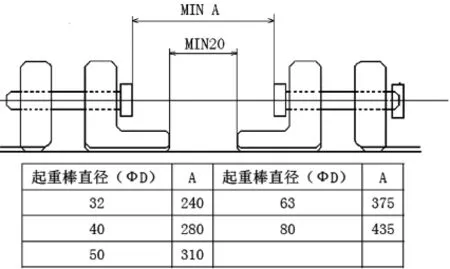
图2 起吊空间
⑴原因分析:从数模上分析制件棱线清晰,产品特征明显,长度方向可以符型定位。但实际制件在左右方向窜动约2mm,制件定位不精确,影响冲孔精度,如图3所示。

图3 梁类件模具制件无定位
登录APP查看全文
