Q345船舶钢激光填丝焊工艺试验研究
2018-03-19苗雨王克鸿王天驰沈洋
苗雨,王克鸿,王天驰,沈洋
(南京理工大学 材料科学与工程学院,江苏 南京 210094)
0 引言
激光功率、送丝速度是激光填丝焊接中的重要工艺参数,填丝焊是通过激光热源提供能量将焊丝进行熔化。另外,在激光填丝焊中,光丝距离影响着焊丝的熔化方式,甚至于关系到能否熔化[1-3]的问题。
1 试验材料及设备
采用9mm厚的Q345钢板进行工艺实验。实验所选用的焊丝为H08Mn2SiA,其力学性能稍高于母材,焊丝直径φ1.2mm,具有良好的指向性、送丝稳定性和较高的屈服强度,并且还有较好的刚直度[4]。选取TPS5000焊接电源,水冷焊枪、KUKA的KR16机器人系统, Precitec公司的YW52焊接头[5-6]。
2 Q345激光填丝焊工艺研究
2.1 激光功率的影响
保持其他参数不变,送丝速度6m/min,光丝距离为0.2mm,送丝方式为前送丝,激光功率以千瓦为递增单位,从3 000W到6 000W逐渐递增。
如图1所示,焊缝熔深熔宽随着激光功率的增大而逐渐增加。原因为激光功率增加导致功率密度增加,从而熔深增大;熔宽变化幅度不如熔深变化大。
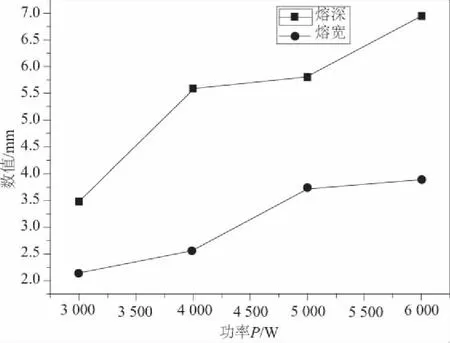
图1 激光功率与熔深熔宽的关系
2.2 光丝距的影响
激光填丝焊工艺中的光丝距离DLA是一个非常重要的参数。华中科技大学的余阳春认为在做激光填丝焊时,光丝距离在-0.35mm≤DLA≤ 0.65mm时,焊丝与激光有着最佳能量匹配关系。因此本实验在其理论基础上,采用了-2mm,-1mm,0mm,+1mm,+2mm这5个不同的光丝距离来研究光丝距与焊接过程稳定性之间的关系。其他实验参数不变,功率为8kW,送丝速度为6m/min。
当光丝距为+2mm时,激光与焊丝作用距离较远。原因是送丝速度较快,由于焊丝没能及时熔化,其顶到焊板之后送丝方向发生偏离,并对送丝系统形成一个反作用力,影响送丝系统的精度和使用寿命,并进一步导致焊接过程不稳定,整个过程焊丝并没有熔化,或者熔化很少。……