焊后热处理对6061-T6接头组织和性能的影响研究
2018-01-11韦宝权袁红昆魏鹏尧金文福
韦宝权,袁红昆,祝 影,魏鹏尧,金文福
(辽宁忠旺集团有限公司,辽阳111000)
焊后热处理对6061-T6接头组织和性能的影响研究
韦宝权,袁红昆,祝 影,魏鹏尧,金文福
(辽宁忠旺集团有限公司,辽阳111000)
以6061-T6铝合金MIG焊接试样为基体,焊后分别进行175℃×8h、525℃×30min+175℃×8h两种热处理,分析焊后不同热处理制度对焊缝组织及性能的影响。研究结果表明,经时效处理的接头组织不均匀性和强化相的分布得到改善,抗拉强度提高36.39MPa。经固溶+时效处理的接头,热影响区的Mg2Si回溶,热影响区消失,抗拉强度提高58.42MPa。
6061-T4铝合金;焊接;热处理;显微组织;力学性能
0 前言
6系铝合金经固溶人工时效(T6)后具有良好的力学性能、抗腐蚀性能及工艺性能,因此成为车体轻量化的理想材料[1~3]。铝合金车体制造多以MIG和TIG弧焊为主,焊后接头软化严重,直接影响车辆安全和使用寿命[4]。目前,提高铝合金焊接接头性能的研究主要集中在焊接工艺、焊接方法以及填充材料方面,并取得了丰硕的研究成果,但关于焊后热处理的研究甚少[5~6]。本文以热处理强化型6061铝合金为对象,研究焊后热处理对焊接接头组织和性能的影响,为扩大铝合金的工程化应用积累基础数据。
1 实验材料及方法
1.1 试验材料
母材选用6061-T6铝合金,尺寸为300mm×150mm×4mm。母材的化学成分及力学性能如表1、表2所示。
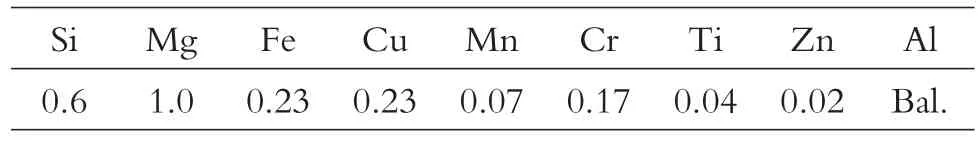
表1 6061铝合金化学成分(质量分数/%)
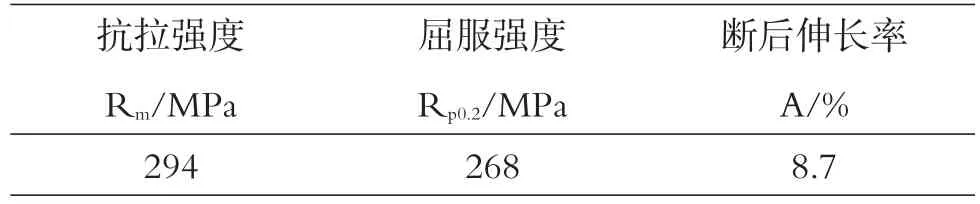
表2 6061-T6铝合金力学性能
1.2 试验方法
焊前使用气动钢丝刷对母材表面进行打磨,使其露出金属光泽,采用福尼斯TPS 5000焊机对材料进行MIG焊接。接头形式及坡口尺寸如图1所示,其中t1=t2=4mm,α=70°,b=0~0.5。……