浅谈汽车覆盖件模具快速维修方案
2017-10-11樊燕朋王奇吴晓萌齐康宁长城汽车股份有限公司技术中心河北省汽车工程技术研究中心
锻造与冲压 2017年18期
文/樊燕朋,王奇,吴晓萌,齐康宁·长城汽车股份有限公司技术中心,河北省汽车工程技术研究中心
浅谈汽车覆盖件模具快速维修方案
文/樊燕朋,王奇,吴晓萌,齐康宁·长城汽车股份有限公司技术中心,河北省汽车工程技术研究中心
随着国内冷冲压自动化生产水平的日益提升,目前各大生产企业使用机械臂自动化生产代替传统人工搬运;相互独立式压力机变为整体封闭式压力机;每台压力机配合单个工作台变为每台压力机配合两个工作台。在提升了安全、效率、品质的同时,冲压模具的突发性异常成为了制约生产线体效率提升的瓶颈。例如在产模具出现异常,无法进行正常生产时,往往需要等待大量时间更换模具。这也就对模具出现异常后的快速维修提出了更高的要求。
自动化识别问题
现有冷冲压工艺中,每序模具上装有感应器(每序上安装两个,个别序可依据情况增加)及模具电器盒。在自动化生产过程中,通过PLC程序与压力机联接,模具感应器可识别模具内半成品状态,电器盒可识别模具名称,实现压力机的ADC一键换模。但在实际生产中由于感应器存在多种问题,导致板料放到位后,设备无法正常检测,造成设备反复停止。具体问题分类如下。
感应器问题
在生产过程中由于感应器高度超出模具型面,或感应器自身存在缺陷导致感应器自身损坏,如图1所示。
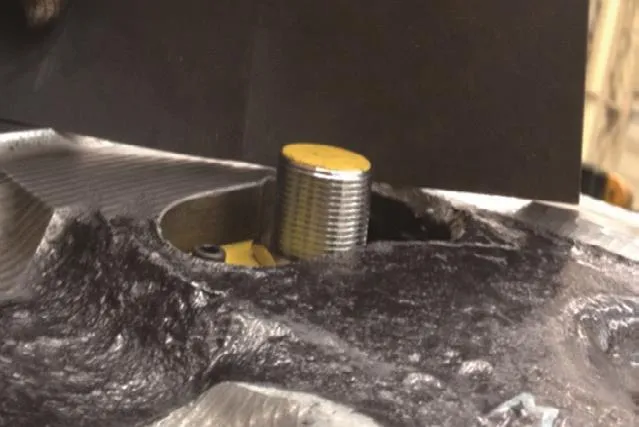
图1 感应器高度超出模具型面
检测线路问题
模具与设备连接线路接线不良,导致设备无法识别模具或感应器无法正常工作。……
登录APP查看全文