超长截面异型T材加工问题及解决措施
2017-08-07刘占军吴素芳张永统豫西工业集团有限公司河南江河机械有限责任公司
锻造与冲压 2017年13期
文/刘占军 吴素芳 张永统·豫西工业集团有限公司河南江河机械有限责任公司
超长截面异型T材加工问题及解决措施
文/刘占军 吴素芳 张永统·豫西工业集团有限公司河南江河机械有限责任公司
刘占军,助理工程师,主要从事压力加工行业模具设计工作。
本文结合生产实际,对超长截面异型T材加工过程中出现的问题进行了分析,找出了问题产生的根本原因,并针对性的提出了具体的解决办法,经现场多次、批量生产,发现改进后的措施能够有效提高产品的质量及成材率。
超长截面异型T材产品结构尺寸及主要技术指标
超长截面异型T材材质为T2,主要技术指标:化学成分中氧元素的含量≤10ppm,产品平面度≤0.10mm/100mm,端面垂直度≤0.3mm/100mm,密度≥8.89g/cm3,导电率≥99%IACS,机械性能中产品硬度≥80HB。图1所示为超长截面异型T材尺寸。
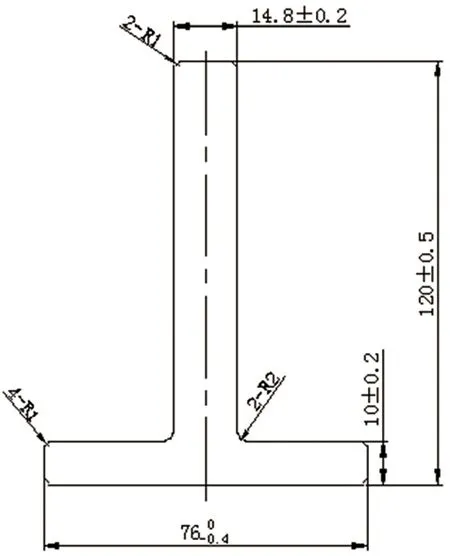
图1 超长截面异型T材尺寸
工艺制定
超长截面异型T材产品(见图1),有高度高(120mm)、底面厚度薄(10mm)的特点,外接圆直径为φ132mm,不能采用连续挤压工艺进行加工。经过工艺性经济分析采用卧式热挤压加工工艺,具体加工工艺:铸锭准备—挤压—制尖—拉拔—校直—锯切—检验—成品包装。
T型材挤压过程中出现的问题
挤压原理
为了保证挤压超长截面异型T材产品表面光洁,内部组织质致密,采用留压余和脱皮技术来防止铸锭缺陷和铸锭加热过程中出现的氧化皮。正向脱皮挤压示意图如图2所示。
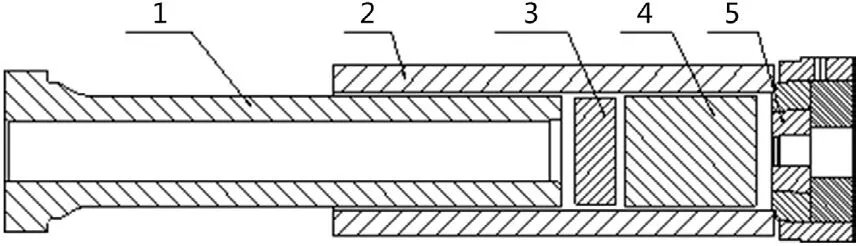
图2 挤压原理图
正向脱皮挤压加工是将预先加热的铜合金铸锭放入挤压筒内,生……
登录APP查看全文