CW200大马力机体铸造工艺设计
2017-08-07马素娟姬爱青潍柴重机股份有限公司山东潍坊261108
铸造设备与工艺 2017年3期
关键词:工艺
马素娟,姬爱青(潍柴重机股份有限公司,山东潍坊261108)
CW200大马力机体铸造工艺设计
马素娟,姬爱青
(潍柴重机股份有限公司,山东潍坊261108)
对公司新开发的CW200大功率柴油机体铸造工艺设计进行探讨,包括铸造工艺分析、工艺方案确定及各工艺参数选择。生产实践证明,该工艺是可行的,为今后类似铸件的铸造工艺开发提供参考。
柴油机机体;结构特点;工艺设计
XCW6200ZC-X16柴油机是潍柴重机自主研发的C W200系列大功率柴油机,机体铸造工艺开发由铸造厂承担。
1 机体结构及技术要求
该机体为直列六缸,具体机体结构如图1所示。铸件最大轮廓尺寸为1 780mm×1 016mm× 1 120mm,铸件重量约2 500 kg,最大壁厚77mm,最小壁厚10mm.
铸件材质为HT250,本体抗拉强度≥225M P a,主轴承座硬度控制范围180H B W~240H B W.
2 铸造工艺方案确定
2.1 机体铸造工艺分析
2.1.1 结构特点
该机体为大型灰铸铁件,内腔结构主要由三部分形成,分别为缸筒与曲轴箱腔、喷油泵上下腔、中冷器上下腔。其铸造工艺难点在于喷油泵上下腔、中冷器上下腔与缸筒腔不相通,且中冷器上下腔除与机体缸孔面有圆孔相通外、与机体侧面也不相通,喷油泵上下腔、中冷器上下腔砂芯无法使用芯头固定,铸件浇注过程中容易造成漂芯、偏芯等缺陷。
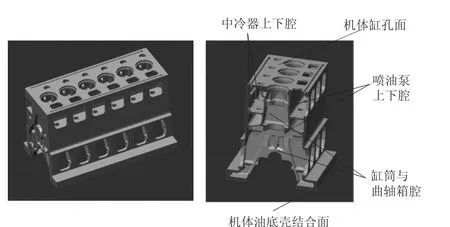
图1 机体结构示意图
2.1.2 卧浇工艺
铸件以缸孔中心线分为上下两箱,根据产品结构及工艺要求,每箱铸件需6个曲轴箱与缸筒芯、2个端芯、1个喷油泵腔芯、1个中冷器腔芯共10个砂芯。
优点:所需工装数量少,工装制作费用低,铸件下芯操作简单。……
登录APP查看全文