锻造自动化对工艺和压力机的技术要求(下)
2017-06-05徐祥龙中国锻压协会头脑风暴专家库冷温精锻组首席专家
锻造与冲压 2017年5期
文/徐祥龙·中国锻压协会头脑风暴专家库冷温精锻组首席专家
锻造自动化对工艺和压力机的技术要求(下)
文/徐祥龙·中国锻压协会头脑风暴专家库冷温精锻组首席专家
《锻造自动化对工艺和压力机的技术要求(中)》见《锻造与冲压》2017年第3期
③自动化锻造对滑块顶出的要求。
压力机滑块顶出机构又称为打料机构,其功能是将粘在上模的锻件脱离模具。因此,滑块打料大都利用顶出横梁退料,这种打料模式称为回程打料或上死点顶出。
但是在自动化锻造压力机上,为保证自动化持续进行,坯料必须在每个成形工序中可靠地留在下模内(指立式锻造压力机),并在工作台顶出装置驱动下被平稳顶出下模,保持并直到被步进梁夹钳或机器人的机械手夹持传送到下一工位。
所以,滑块的上死点顶出对多工位自动化锻造基本上没有用途。
④滑块的下死点顶出。
在多工位自动压力机上广泛使用的是滑块下死点顶出装置。它的作用是在滑块刚开始回程时就将坯料推离上模,并在滑块回程的一段行程(下死点前80~120mm)中将坯料“按住”在下模内。这样一来,原来在自动化生产中令人伤透脑筋的“跳料”问题被得到可靠的遏制。
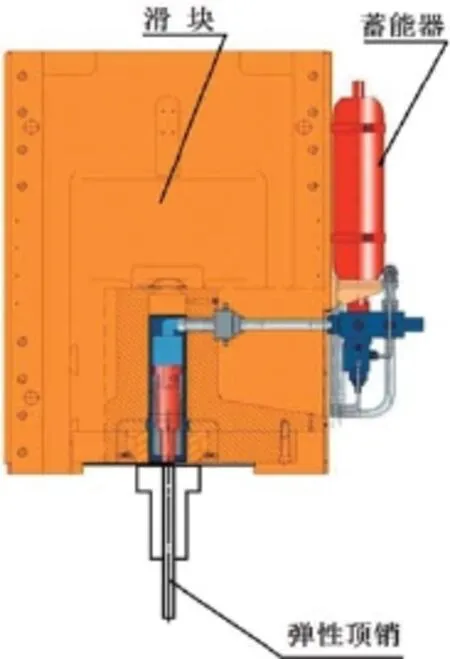
图14 典型的滑块下死点顶出装置图
如图14所示为典型的滑块下死点顶出机构,这是一种液压弹性顶出装置,顶出力不大,20MN的5工位温锻压力机,滑块上每个工位的顶出力只有100kN,但顶出行程达到100mm,足以将可能发生“跳料”的坯料及时“按紧”在凹模腔里。……
登录APP查看全文