论大型换热器制造加工工艺
2017-04-22张龙华吴贤春
张龙华 赵 琳 张 腾 吴贤春
四川科新机电股份有限公司 什邡 618400
论大型换热器制造加工工艺
张龙华*赵 琳 张 腾 吴贤春
四川科新机电股份有限公司 什邡 618400
详细介绍某公司60万吨/年醋酸工程Φ3600、换热面积2538 m2浮头式入塔气预热器的制作加工工艺及要点。
醋酸 预热器 浮头式换热器
公司于2014年承接了重庆某公司60万吨/年醋酸(I期20万吨)工程入塔气预热器的制造任务。该设备为立式浮头式换热器,设备直径为Φ3600,换热面积为2538m2,设备壳程主要受压元件材质是S30408,δ=14mm;设备管程主要受压元件材质为Q345R,δ=16mm。换热管Φ25.4×1.6×5613/ S30408,共计5804支。管板材质为50mm厚的S30408板材拼接而成。设备设计参数见表1。入塔气预热器制造、检验和验收标准:《压力容器》GB 150-2011、《管壳式换热器》GB 151-1999、《固定式压力容器安全技术监察规程》TSG R0004-2009。
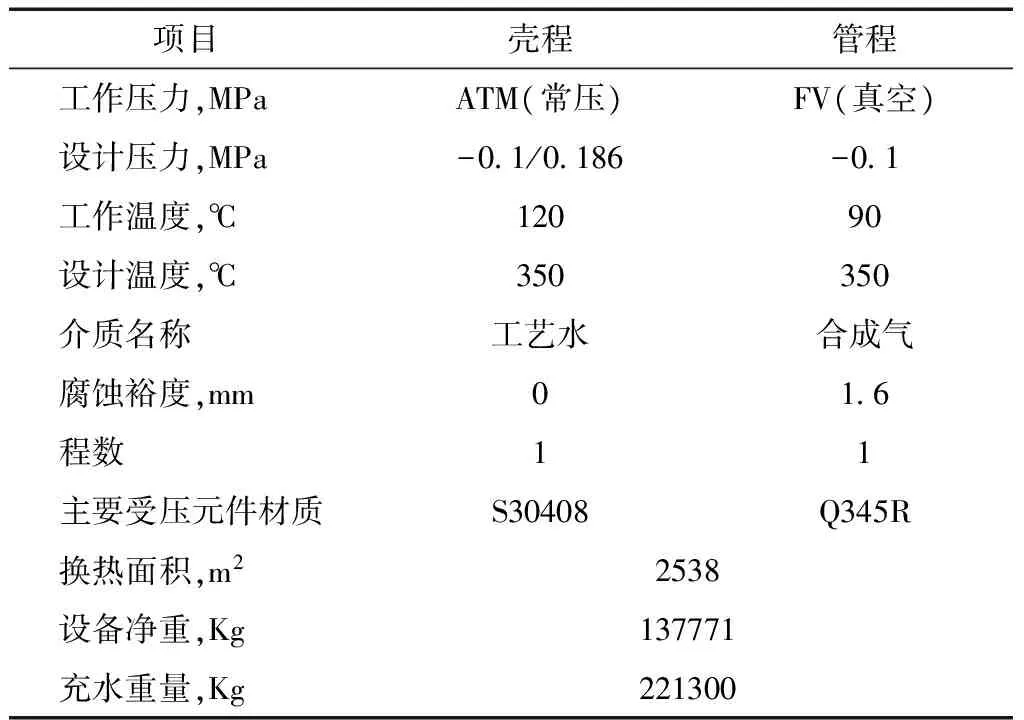
表1 预热器设计参数
1 制造要求
1.1 设备制造的具体要求
设备制造的具体要求见表2。
1.2 制造难点
(1)管板钻孔对平面度的影响。
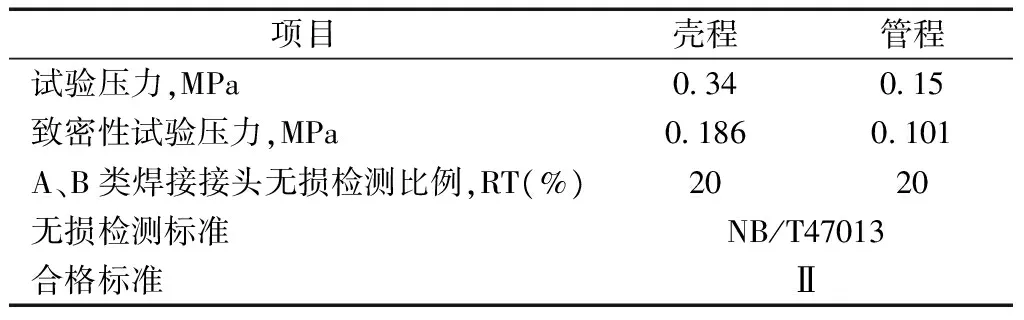
表2 设备制造要求
(2)换热管伸出管板长度应均匀。
(3)14个方形人孔与筒节焊接变形的控制。
1.3 主要检验项目
检验项目:材料复验、换热管偏差检验、各零部件尺寸偏差检验、焊接接头无损检验、压力试验。
以上各工序均需要做好记录,提供完整的完工报告。
2 焊接坡口制备
2.1 筒体纵、环缝
筒体纵、环缝的焊接接头形式见图1。
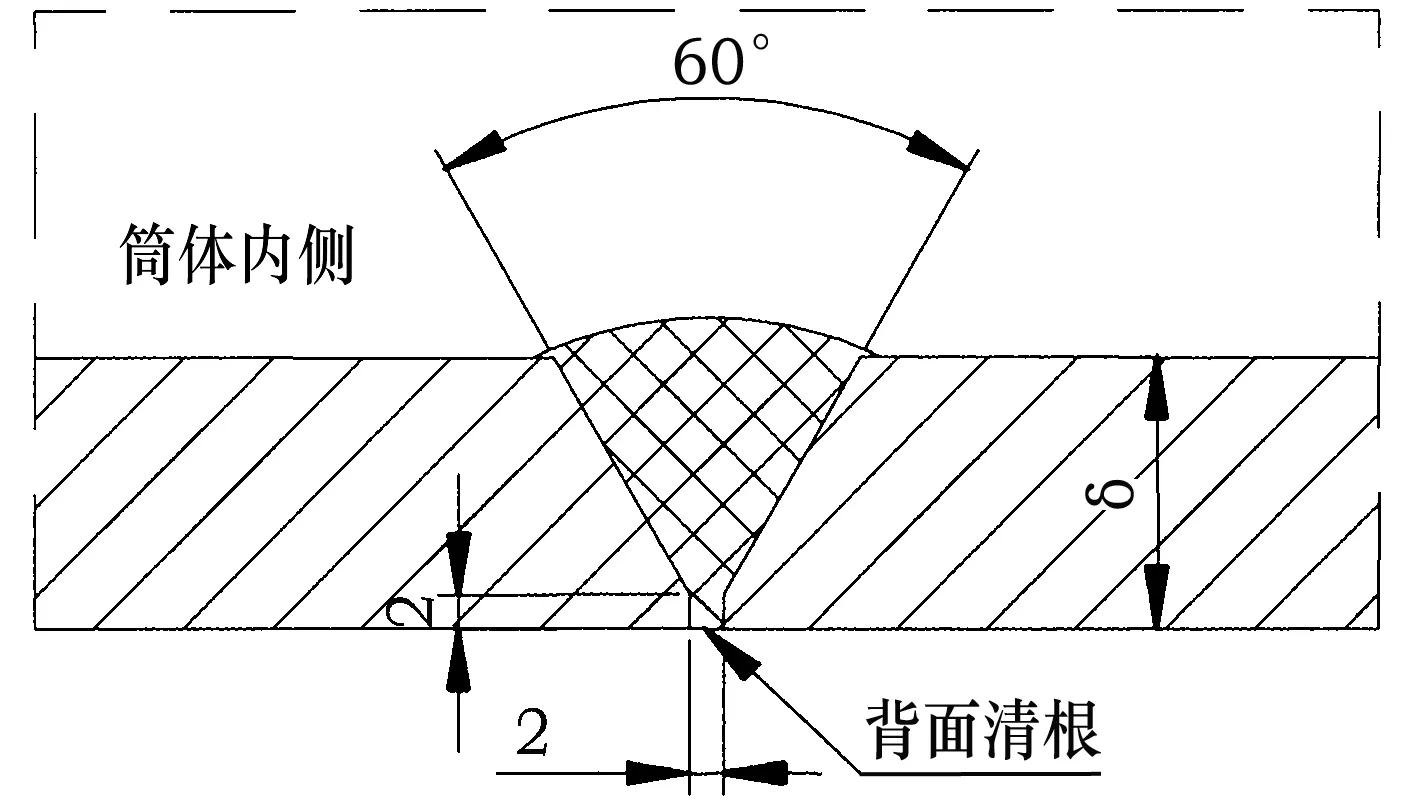
图1 筒体纵、环缝焊接节点
筒体纵、环缝采用双面焊。焊接坡口置于筒体内侧,在筒体外侧清根后,用埋弧自动焊盖面。壳程筒体采用碳弧气刨清根时,须保证清根后其根部距筒体内侧6mm以上,碳弧气刨清根后,应使用角式砂轮机修磨坡口至露出金属光泽,以防渗碳、渗铜现象的发生。……