高精度冷拔钢管内模设计
2017-04-22孙磊厚
孙磊厚
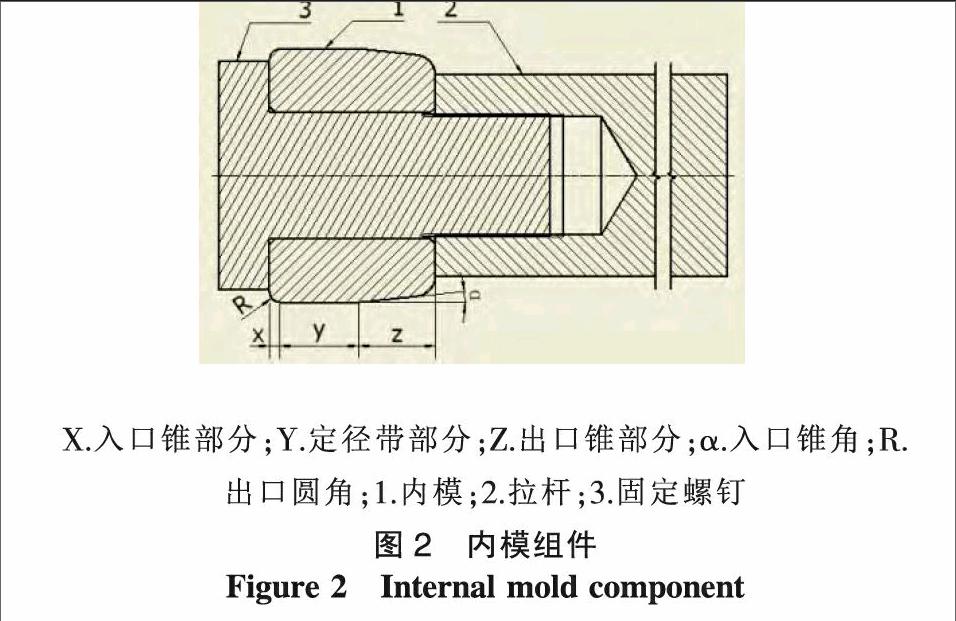
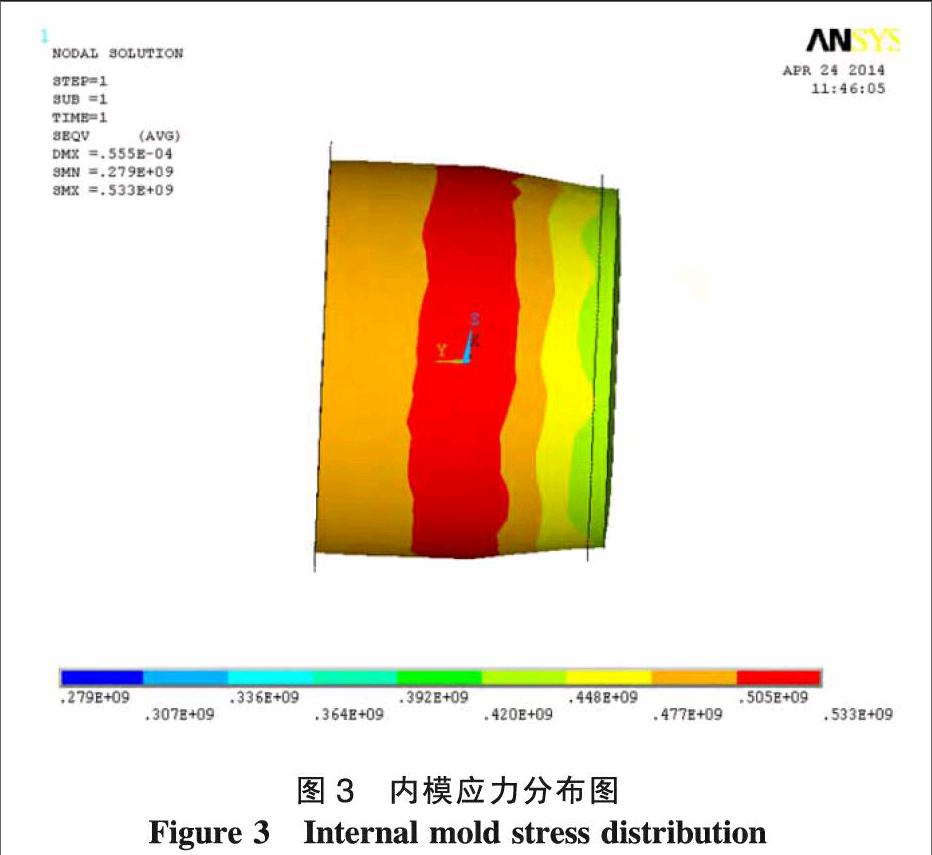
摘要:介绍高精度冷拔钢管内模设计的材料选用,以及几何参数选取原则、方法。针对实际使用过程中常出现的模具失效情况,指出设计中需要引起重视的问题,为提高模具使用寿命及降低冷拔机组能耗提供技术参考。
关键词:冷拔钢管;模具;设计;高精度
中图分类号:TG335 文献标识码:A 文章编号:1674-1161(2016)11-0056-03
1 高精度冷拔厚壁钢管的工艺流程与加工原理
1.1 工艺流程
高精度冷拔厚壁钢管有2种:一种是冷拔加工一次即为成品的钢管,另一种是冷拔加工多次才能成为成品的钢管。
冷拔加工一次即为成品的钢管生产工艺流程为:1) 加工钢管工艺端头→2) 酸洗除锈除油污等→3) 磷化表面、清洗→4) 皂化表面→5) 晾干表面→6) 冷拔→7) 制品检验。
冷拔加工多次才能成为成品的钢管生产工艺流程为:1) 加工钢管工艺端头→2) 酸洗除锈除油污等→3) 磷化表面、清洗→4) 皂化表面→5) 晾干表面→6) 冷拔→7) 制品检验→8) 钢管退火或回火处理去除材料塑性变形应力→2) 酸洗除锈除油污等→3) 磷化表面、清洗→4)皂化表面→5) 晾干表面→6) 冷拔→7) 制品检验。如此循环直至合格为止。
1.2 加工原理
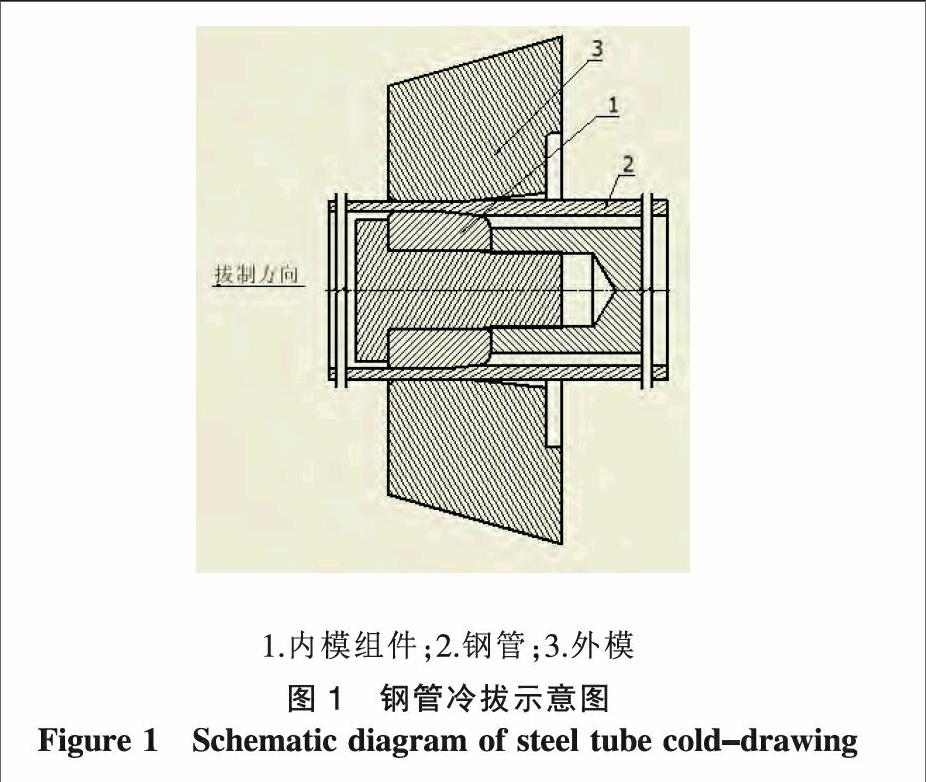
高精度冷拔厚壁钢管的加工原理是:通过内、外模具限制材料的变形拉拔减小壁厚,达到高精度缸筒管的几何尺寸要求。冷拔后的钢管内外表面粗糙度介于Ra 0.8~1.6 μm之间。模具正常使用情况下,冷拔后内径100 mm的27SiMn钢管,如果以内模外径尺寸为基本尺寸,其内径偏差在-0.18 mm~+0.03 mm范围内,与普通机械加工方式相比,内孔的切削余量大大减少,方便内孔采用精镗、滚压等工艺进行后续加工,并且由于冷拔后钢管壁厚减小,导致钢管长度比冷拔前毛坯状态的长度有不同程度延长,提高材料的利用率。……