大齿轮的返修工艺
2016-12-06白安民
电焊机 2016年8期
白安民
(中信重工机械股份有限公司铆焊构件厂焊接工艺研究所,河南洛阳471039)
大齿轮的返修工艺
白安民
(中信重工机械股份有限公司铆焊构件厂焊接工艺研究所,河南洛阳471039)
对大齿轮材质ZG45CrMo进行焊接性分析,选择合适的焊接材料J857CrNi,制定合理的焊接工艺,包括焊前对轮缘内外面、端面范围约1.5 m,采用远红外预热至400℃,采用远红外测温仪测温,其他部位全部包上保温材料。焊接完成后立即进行远红外退火,退火区域约1.5 m,退火温度560℃±10℃,保温时间8 h,升降温速度小于等于40℃/h,降至100℃以下打开远红外和保温材料,空冷至室温后打磨焊缝区域进行超声波探伤检查,Ⅱ级合格。该工艺对于类似产品的修复有一定参考。
ZG45CrMo;返修;大齿轮
0 前言
中信重工机械股份有限公司铆焊构件厂焊接工艺研究所为某公司生产的大齿轮在粗滚齿过程中因加工错误,几乎造成报废(见图1)。为减少损失,需对加工错误的3个齿进行补焊,补焊后再加工出齿,最终满足使用要求。该大齿轮材质为ZG45CrMo,正火状态。
ZG45CrMo化学成分及力学性能如表1、表2所示。
1 焊接性分析[1-2]
1.1 焊接热影响区的脆化和软化
ZG45CrMo属高碳正火钢,碳当量0.87%,由于碳含量高,合金元素多,致使焊后在热影响区产生脆硬的马氏体,造成脆化。
如果不采取任何措施直接施焊,且焊后不再进行调质处理,在热影响区被加热到调质处理回火态度时,将出现强度、硬度低于母材的软化区,该区域
可能成为降低接头强度的薄弱区。
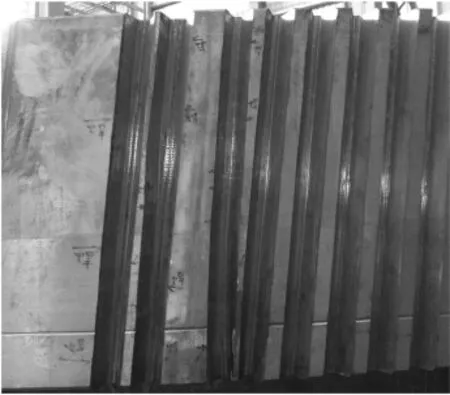
图1 加工错误的大齿轮
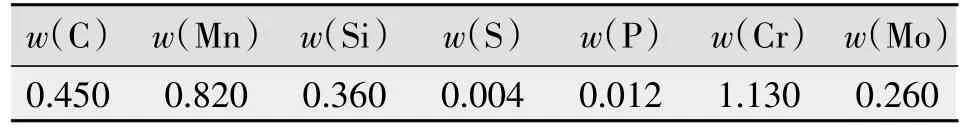
表1 大齿轮ZG45CrMo实测化学成分%
登录APP查看全文
