基于PID及模糊控制的PET-G生产线挤出机压力控制
2016-11-27李永平赵宗华天华化工机械及自动化研究设计院有限公司甘肃兰州730060
李永平,赵宗华(天华化工机械及自动化研究设计院有限公司,甘肃 兰州 730060)
基于PID及模糊控制的PET-G生产线挤出机压力控制
Pressure control of PET-G production line extruder based on PID and fuzzy control
李永平,赵宗华(天华化工机械及自动化研究设计院有限公司,甘肃 兰州 730060)
针对PET-G薄膜生产线上双螺杆挤出机计量泵前压力控制具有非线性、大滞后、工艺参数经常调整等难点,应用STEP7软件设计了一种PID调节喂料量结合螺杆转速模糊控制的模式,在实际应用中表现出稳定、偏差小、适应性广泛的控制效果。
PET-G薄膜;压力控制;PID;模糊控制
热收缩薄膜(PET-G)具有强度高、刚性大、收缩性能稳定、耐寒性好、平整性好并具有良好的光泽度和透明度,同时又具有较好的阻隔性、耐有机溶剂性、印刷适应性等特点。其工艺设备简单、包装成本低、包装方式多样,在食品、饮料、化妆品、药品等行业有广泛应用。
1 概述
PET-G热收缩膜生产线主要通过双向拉伸聚酯薄膜生产装备实现,主要由上料系统、计量喂料系统、双螺杆挤出机、真空排气系统、熔体管线、模头、铸片、静电吸附、纵拉、横拉、牵引系统、收卷装置等组成,生产线装备流程如图1。由于其要求挤出量稳定,出口压力波动范围小,熔体不发生过热和降解。双螺杆挤出机具有挤出均匀、熔体温度均匀、塑化均匀等良好特性,在原料配混阶段取得良好效果。本文主要介绍双螺杆挤出机控制系统采用PID模式结合螺杆转速模糊控制策略在计量泵前熔体压力控制上的实现方法和应用效果。
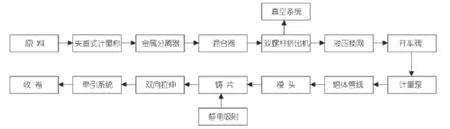
图1 PET-G生产线装备流程图
2 控制系统简介
2.1 挤出系统