U型安装架加工的工装设计
2016-11-11赵发银,罗小志
新技术新工艺 2016年8期
U型安装架加工的工装设计
究一套专用定位工装的设计。通过工装的定位,解决零件在加工过程中的位移及变形问题,达到零件的公差要求。
1 U型安装架的结构及材料
U型安装结构图如图1所示。U型安装架左侧、右侧和底面各有一处安装孔,大小分别为φ95H6、φ75H6和φ85H7 mm,左、右两侧孔的同轴度误差要求≤0.03 mm,孔中心线相对底面φ85H7 mm孔端面(C面)的间距要求为(80±0.03) mm。为了减轻质量,选用材质为ZL101—S—T5的铸铝作为原材料,该材料具有密度小、比强度高和耐腐蚀好等一系列优良特性,广泛应用于航空、航天、汽车和机械等行业[1]。
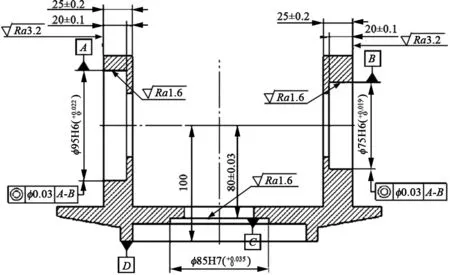
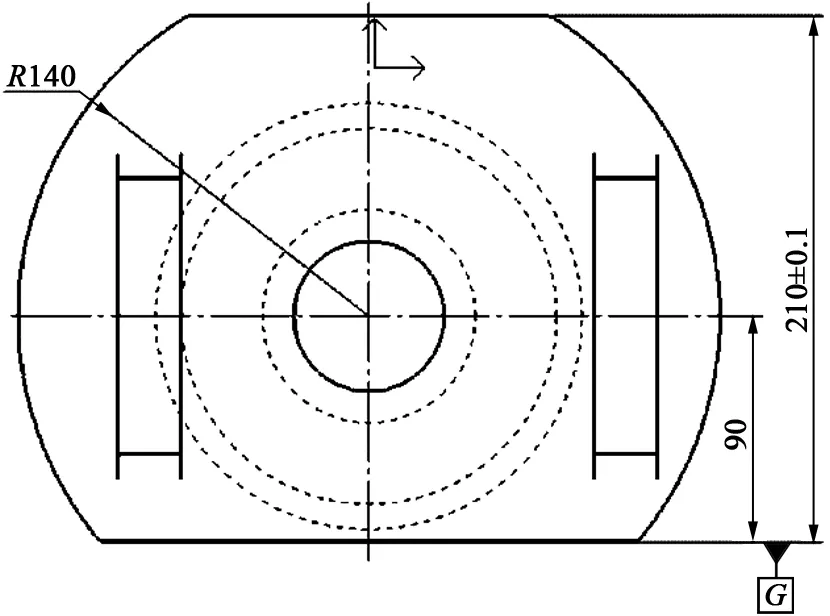
图1 U型安装架结构图
2 工装制作
2.1 工装的设计思路
U型安装架各面都需要加工一处面积较大的安装孔,如果利用普通的压板压紧或采用平口钳夹持的方式将零件固定在机床工作台上,零件在加工过程中,很可能因压紧力或者夹持力过大而发生变形;同时,零件在受到工作台回转换向时或加工振动影响后,还会出现少量位移,产生加工误差。考虑到零件的底面有两处为平面,采用斜块胀紧的方式固定零件,可消除上述变形和位移问题。另外,U型安装架两侧孔中心线与C面的间距要求为(80±0.03) mm,所以在工装定位时,应选择C面作为定位基准面[2]。
2.2 工装的结构
该工装(见图2)由定位座及斜块两部分组成,材料选择45钢,定位座上有一处φ81 mm×21 mm的圆台用于定位,圆台中心有一处M16 mm螺纹孔用于锁紧。定位座的底面、圆台面均通过磨削而成,并将上述两面的间距控制在(50±0.01) mm。定位座与斜块的斜面也都通过磨削而成。……
登录APP查看全文