硬盒烟包“斜口露白”质量缺陷的研究
2016-10-13陆斌
印刷技术·包装装潢 2016年9期
陆斌
国家标准中要求硬盒烟包“斜口露白(包装时盒身侧面盒盖与盒身的空隙)”≤2.0mm。为了满足这一要求,在硬盒烟包包装成型过程中,往往要求“斜口露白”≤1.0mm,但在实际生产过程中,大多数烟草企业会以≤0.5mm作为企业内控标准。为了解决硬盒烟包“斜口露白”问题,烟草企业在调整包装机时,往往会将烟包盒盖朝下调整,但这样又会带来另一个质量缺陷,即“盒盖磕头(包装时盒盖与盒身交叠)”。这两个问题交叉在一起,很难判断是由包装机调整造成的“盒盖磕头”缺陷,还是由硬盒烟包模切尺寸不当引起的“斜口露白”缺陷。
本文通过寻找和研究影响硬盒烟包“斜口露白”和“盒盖磕头”质量缺陷的主要因素,确立质量优化方案并持续改进,不仅杜绝了“盒盖磕头”现象,“斜口露白”也缩小至0.5mm以下,大大提升了硬盒烟包的包装质量。
硬盒烟包压痕线深度均匀性对“斜口露白”的影响
采用两种工艺对同一规格(原规格)的硬盒烟包产品进行模切压痕与包装适性的匹配试验。
A工艺:在模切压痕过程中严格控制硬盒烟包的纵横向压痕线深度,要求所有压痕线深度做到均匀一致,误差为±0.02mm。
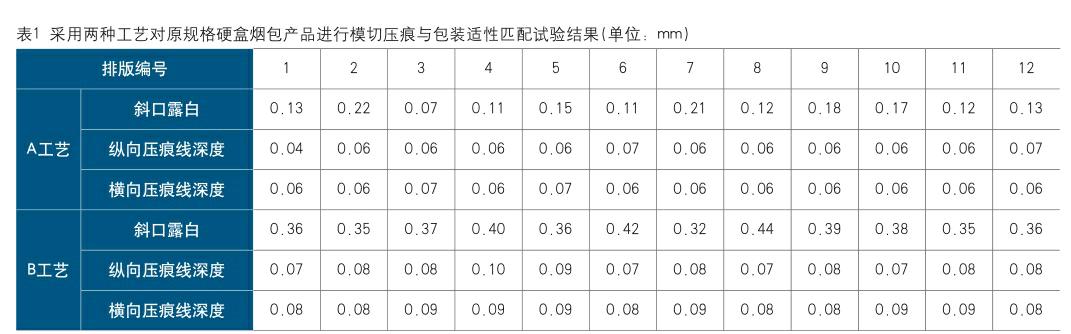
B工艺:在模切压痕过程中不控制硬盒烟包的纵横向压痕线深度。
试验结果如表1所示。从表中数据可以看出,硬盒烟包纵横向压痕线深度的控制对“斜口露白”有改善作用,但没有直接的线性关系。
硬盒烟包结构设计对“斜口露白”的影响
原规格硬盒烟包结构设计如图1所示,由于盒盖处的插舌宽度小于盒体的开口宽度,两侧斜口随着插舌向内侧收缩,因此烟包成型后会形成0.25mm的“斜口露白”。……
登录APP查看全文