大型薄壁腔体数控加工与仿真技术的应用
2016-09-08赵永红白海峰
新技术新工艺 2016年6期
赵永红,白海峰,郑 杰
(中国电子科技集团公司第38研究所,安徽 合肥 230031)
大型薄壁腔体数控加工与仿真技术的应用
赵永红,白海峰,郑杰
(中国电子科技集团公司第38研究所,安徽 合肥 230031)
大型薄壁腔体加工产生变形是难以解决的课题,通过对薄壁腔体结构进行分析,制定合理的工艺流程,制作特殊的工装夹具和刀具;在数控加工中,对薄壁腔体的切削参数进行优化和调整,对刀具路径和下刀方式的修正等改进,并进行系列数控程序的编制;根据数控仿真技术对程序的正确性进行判定,并通过对设计模型和仿真模型进行比较,有效防止刀具在加工过程中出现过切和夹具干涉的现象,可大大减小工艺质量成本,缩短加工周期。
薄壁腔体;数控加工工艺;加工变形;数控仿真加工
薄壁腔体是由各种薄型板(壳)和加强筋构成的轻量化结构,其刚度相对较低,加工工艺性相对较差,在切削力、装夹力等因素作用下极易发生变形和振动。在加工过程中,切削参数(如加工进给、切削宽度、切削深度和转速等)的设定可影响切削力、振动幅度和切削温度[1],并直接影响零件的加工质量;因此,根据零件的结构特征,制定合理的加工工艺流程,编制数控程序,对零件的变形量和设计尺寸要素控制起决定性的作用。
1 薄壁腔体结构分析
薄壁腔体外形尺寸为61.2 mm×1 128 mm×5 942 mm,腔深壁薄,最大腔深为(59.2±0.05)mm,最小壁厚为(2±0.05)mm,其结构复杂(见图1),多腔多孔(约2万个)。
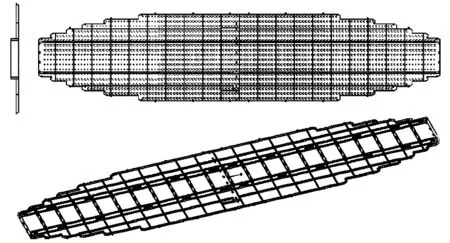
图1 结构简图
该薄壁腔体具有如下特点:1)制造精度要求高,为满足装配和性能的要求,对腔体的几何公差提出了较高要求,尤其是关键部位的壁厚和槽宽的主要特征尺寸,要求精度为±0.05 mm,部分对称度、同轴度为±0.05 mm;……
登录APP查看全文
