圆柱滚子轴承润滑油孔加工方法及模具的改进
2016-07-28郭昌鹏
哈尔滨轴承 2016年2期
关键词:工艺
郭昌鹏
(杭州技师学院 机电系, 浙江 杭州 311500)
圆柱滚子轴承润滑油孔加工方法及模具的改进
郭昌鹏
(杭州技师学院 机电系, 浙江 杭州 311500)
摘 要:针对原有圆柱滚子轴承润滑油孔的加工方法及模具存在的问题,对其进行了改进,大大提高了加工精度和效率。
关键字:圆柱滚子轴承;润滑油孔;工艺;模具
1 前言
圆柱滚子轴承润滑油孔通常在车削工序中加工,由于工艺路线的安排问题,造成车削、钻孔与磨削的定位基准不统一,影响钻孔精度及磨削精度。另外,油孔采用普通台式钻床加工,孔的位置精度靠钻模保证。通常采用多边形分度钻模加工油孔,如果钻模加工精度不高,加工油孔时经常会发生圆周方向某个或几个油孔刮上滚道或者挡边,经磨削加工后磨不掉油孔痕迹最终导致废品产生。
在实际生产中经过反复试验,通过改进常规的加工工艺流程及钻孔模具,形成了可行的润滑油孔的加工方法。
2 产品结构特点及原工艺与装备分析
2.1 产品结构特点
以某种型号轴承内圈为例,其结构见图1。
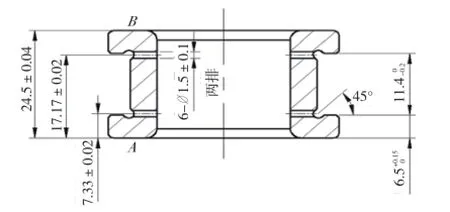
图1 某圆柱滚子轴承内圈车工尺寸
该内圈滚道内有起润滑作用的油沟和油孔,油沟位于滚道的两侧,每侧均分布6个油孔,工艺要求孔位置的公差要求±0.02mm,轴向位置精度高,加工难度大。油孔的轴向位置精度需用合理的工艺路线与高精度的钻模保证。
2.2 原工艺路线分析
原工艺路线如下。细车A面、内径、倒角→细车B面、外径、倒角→钻油孔→去毛刺→车滚道、挡边→车油沟→热处理→粗磨平面→粗磨内外径→粗磨内径→粗磨挡边→粗磨滚道→硬车倒角→稳定→细磨平面→细磨内外径→细磨内径→细磨挡边→细磨滚道→终磨滚道→酸洗→除氢→清理油沟→清洗提交。……
登录APP查看全文
