全钢载重子午线轮胎激光无损检测气泡的产生原因及解决措施
2016-07-28蹇海波
橡胶科技 2016年4期
关键词:检测
蹇海波,郑 科
(贵州轮胎股份有限公司,贵州 贵阳 550008)
全钢载重子午线轮胎生产工艺复杂,特别是成型时需要将十几种半成品部件组合起来,该过程中极易形成气泡,因此成品轮胎,特别是胎冠部位必须经过气泡检测才能使用[1]。
轮胎气泡的激光无损检测是采用激光相位错位散斑技术形成电子散斑图像而直接显示轮胎内部气泡缺陷,其检测精度高,可检测出直径2 mm左右的气泡。
本工作针对全钢载重子午线轮胎激光无损检测气泡,对气泡产生原因进行分析,并提出相应的解决措施。
1 激光无损检测气泡
激光无损检测气泡中,胎冠部位气泡主要出现在带束层之间、胎面与带束层(特别是2#带束层)之间,这些气泡用X光检测不出;胎肩气泡主要出现在2#带束层边缘,主要表现为多而小的周向气泡(如图1所示),导致轮胎直接报废;肩垫胶上、下表面与其他半成品部件接触部位也容易产生气泡。
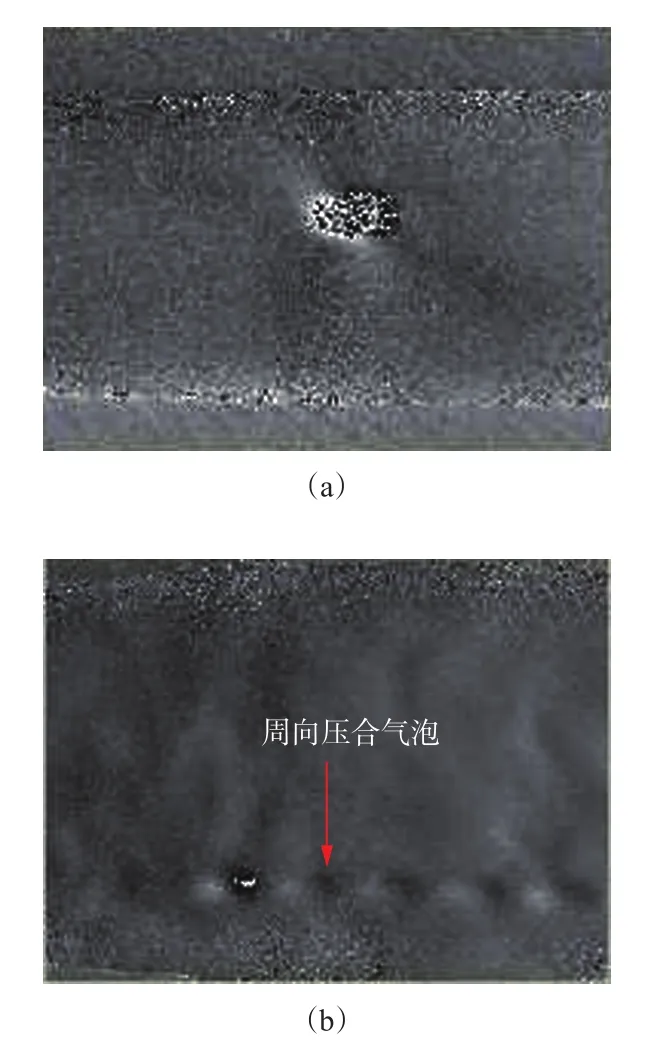
图1 激光无损检测气泡
2 原因分析
半成品部件存放环境条件(温度和湿度等)、存放时间、表面清洁度均会影响半成品部件表面粘合性能。半成品部件粘合性能差会导致成品轮胎相应部位产生气泡。
2.1 半成品部件贴合产生的气泡
(1)胎面基部胶与胎面胶粘合性能差,造成贴合时不易将二者间的气体排出,导致成品轮胎胎面产生气泡。胎面污染产生的气泡如图2所示。
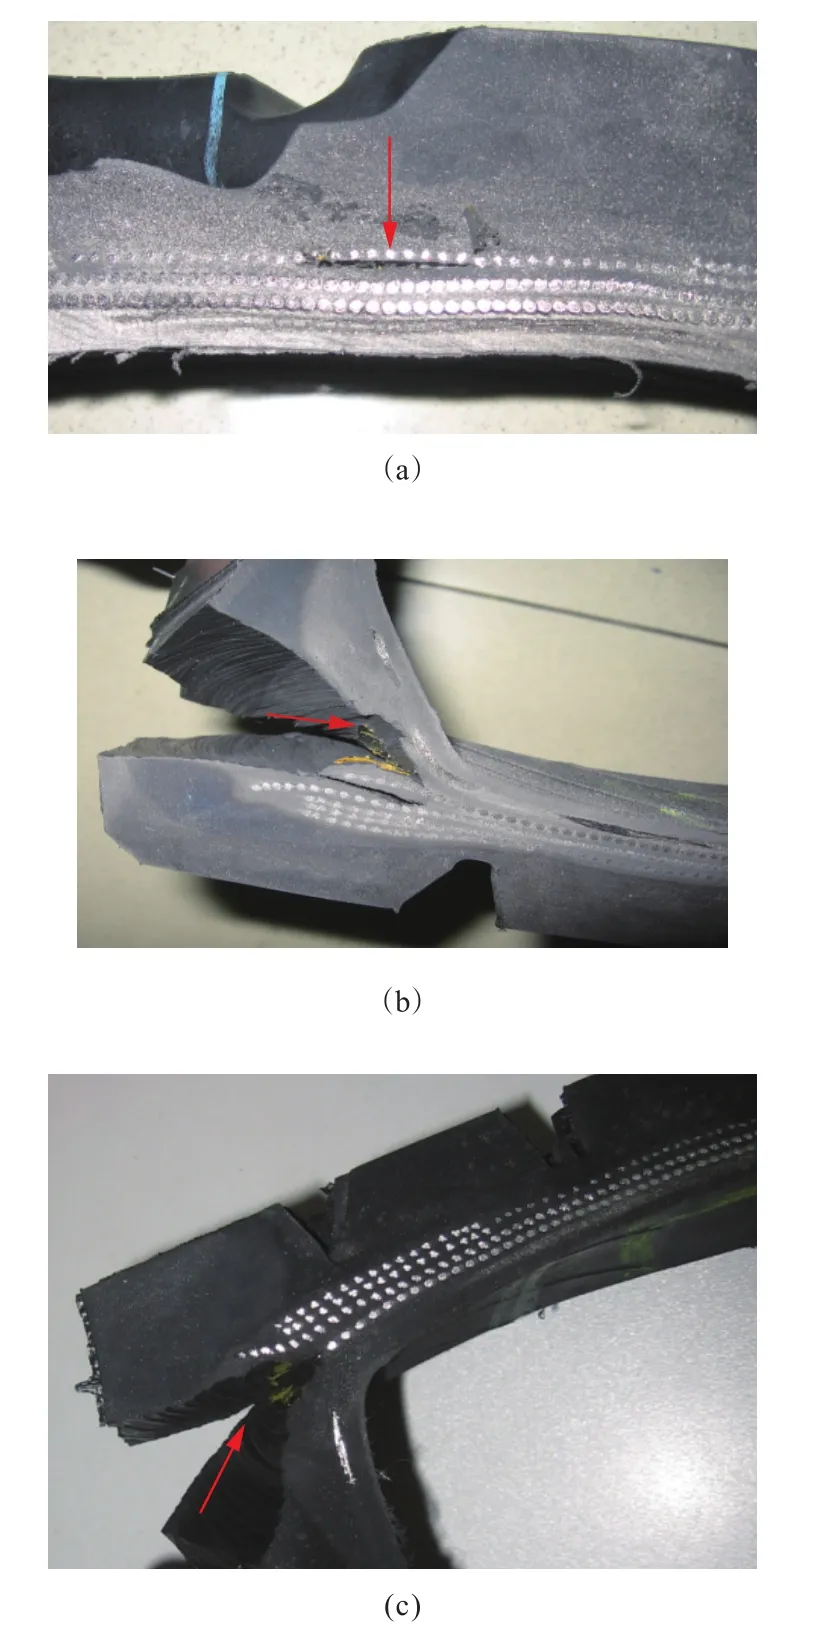
图2 胎面污染产生的气泡
(2)胎面贴合偏歪,造成胎面特别是两侧形状变化大,胎面受力不对称而导致气泡产生。……
登录APP查看全文
