涤纶POY成型卷绕工艺探讨
2016-06-28王哲
科技与创新 2016年11期
王哲
摘 要:主要对涤纶POY成型卷绕工艺进行了探讨,从接触压力、卷绕角和超喂、干扰振幅与频率角度进行了分析,希望能给有需要的人提供帮助。
关键词:涤纶;卷绕工艺;接触压力;卷绕角
中图分类号:TQ340.6 文献标识码:A DOI:10.15913/j.cnki.kjycx.2016.11.150
文章编号:2095-6835(2016)11-0150-01
涤纶POY卷绕成型的质量与POY原丝条干等预取向性丝质、POY包装运输等有着直接的联系,可能会影响加工时原丝的退绕性能和拉伸变丝的染色均匀性。由此可见,掌握正确的卷绕工艺是保证涤纶POY成型质量的重要方法。
1 接触压力
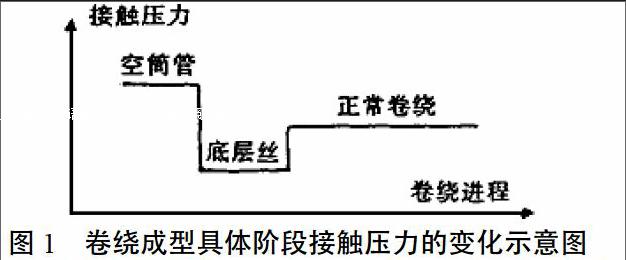
以SW46-1S系列卷绕头为例,该系列卷绕头的卡盘都是从动的,其卷绕成型的方式主要是通过摩擦辊与筒子之间的摩擦而形成的。但是,在卷绕的过程中,丝饼直径会不断加大。这就意味着可以根据卷绕成型的具体阶段在卷绕头上设计不同的接触压力,具体如图1所示。
当空筒管开始启动时,摩擦辊会带动卡盘逐渐达到工艺速度,因此,这时的压力一定要满足其应有的条件,从而使卡盘尽快达到工艺速度。在生头的过程中,绕底层丝会受到纸管材质、油剂性能的影响。这时,压力一定要小,否则很有可能使底层丝条受到损伤,严重情况下,甚至会出现缠丝、断头等现象。这一压力作为确保底层丝质量的重要因素,只有加强对其的控制,才能够避免一些损伤现象的出现。这里的压力作用使得丝饼只有20 mm的厚度。丝饼厚度可以根据行程开关的具体要求来调整,尤其是可以根据丝饼底层丝的实际卷绕程度及其相应的加工效果来调整。……
登录APP查看全文